
Getriebe-Prüfbericht lesen: Drei Abweichungsarten, Toleranzquellen und drei übersehene Beurteilungsdetails
Getriebe-Prüfbericht: Teilungsabweichung (fpt, Fp), Profilabweichung (Fα, ffα, fHα) und Flankenlinienabweichung (Fβ, ffβ, fHβ) nach GB/T 10095.1 (identisch mit ISO 1328-1) oder DIN 3962 beurteilen.
Getriebe-Prüfbericht lesen: Drei Abweichungsarten, Toleranzquellen und drei übersehene Beurteilungsdetails
Kernaussage: Ein Zahnrad-Prüfprotokoll lässt sich auf drei Zahlengruppen reduzieren – Teilungsabweichung (fpt Einzelteilung, Fp Gesamtteilung), Profilabweichung (Fα / ffα / fHα) und Flankenlinienabweichung (Fβ / ffβ / fHβ). Die Genauigkeitsgrade werden nach GB/T 10095.1 (identisch mit ISO 1328-1) oder DIN 3962 bewertet, wobei eine kleinere Gradzahl eine höhere Genauigkeit bedeutet. Die Reihenfolge der Beurteilung ist: Zuerst bestätigen, dass Bezug und Messabschnitt mit der Zeichnung übereinstimmen, dann die zulässigen Werte Punkt für Punkt nach Modul, Bezugsdurchmesser, Zahnbreite und Genauigkeitsgrad vergleichen. Dabei bestimmt Fp die Teilungsgenauigkeit, fHα hängt mit Laufruhe und Geräusch zusammen, und Fβ bezieht sich auf die Lastverteilung über die Zahnbreite.
1. Die drei Abweichungsfamilien im Protokoll und welches Zahnradproblem jede einzelne entspricht#
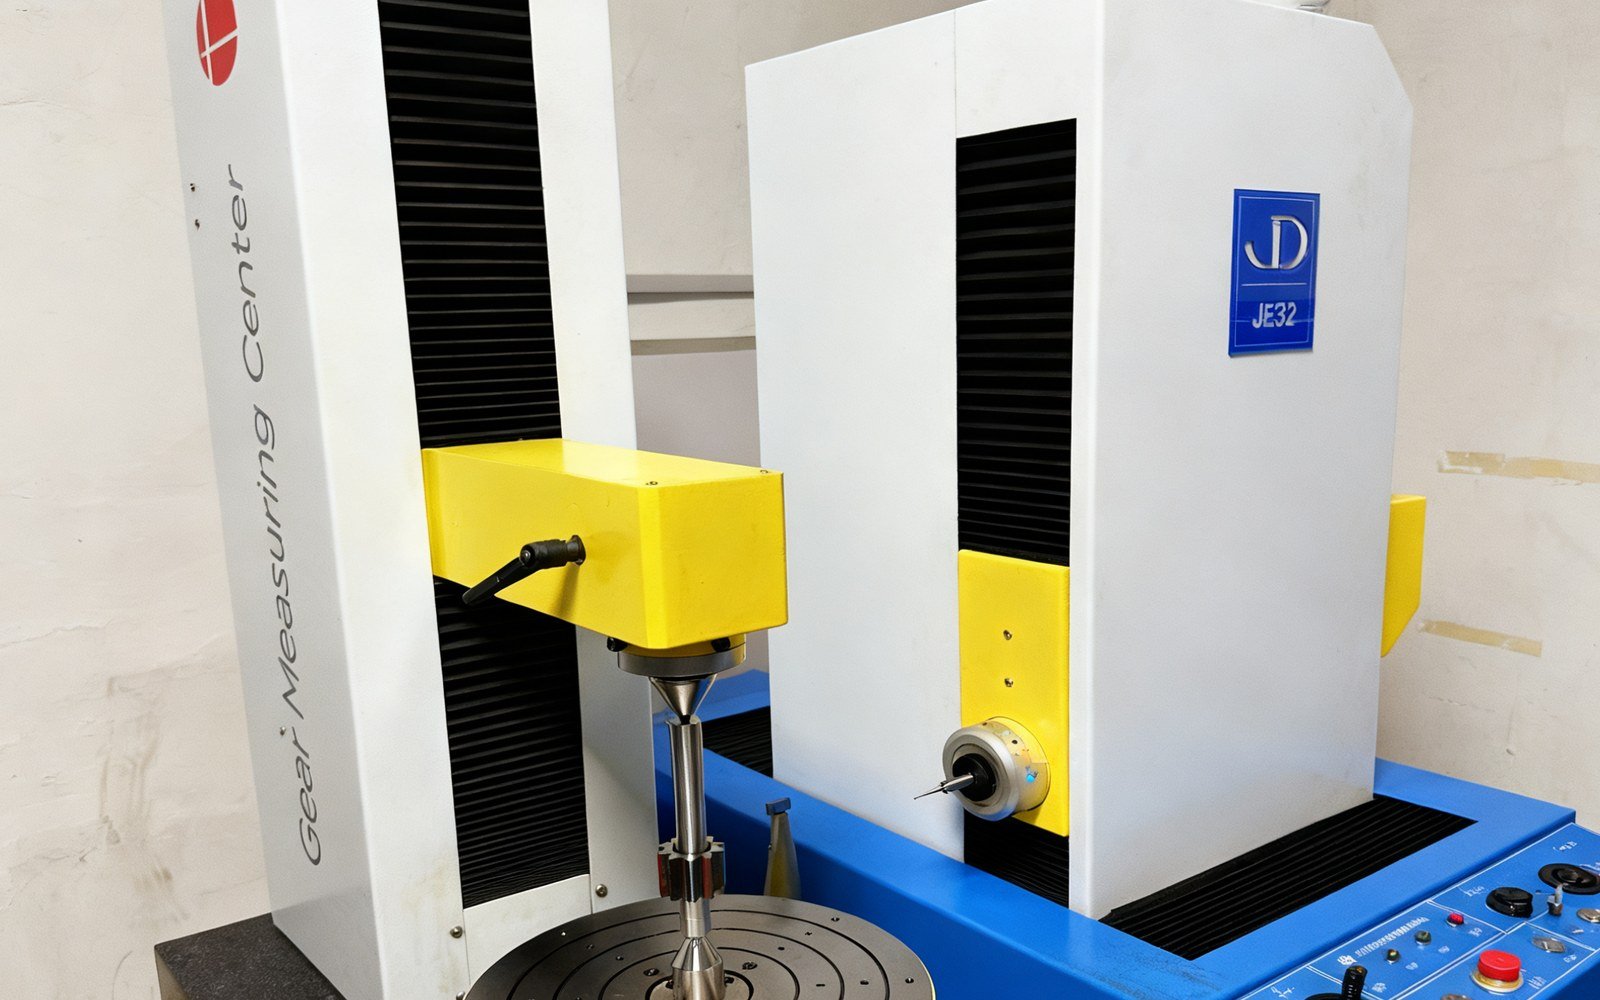
Ein Zahnrad-Prüfprotokoll ist die Aufzeichnung, die von einem Zahnradmesszentrum erstellt wird, das die Teilungs-, Profil- und Flankenlinienabweichungen eines fertigbearbeiteten Zahnrads Zahn für Zahn misst und sie anschließend gegen einen Standard-Genauigkeitsgrad bewertet. Die drei Abweichungsfamilien weisen auf unterschiedliche Leistungsmerkmale hin:
| Abweichungsfamilie | Häufige Symbole | Bedeutung | Betroffene Kenngrößen |
|---|---|---|---|
| Teilungsabweichung | fpt / Fp / fpk | Einzelteilungsabweichung, kumulierte Abweichung über eine Umdrehung, kumulierte Abweichung über k Teilungen | Teilungsgenauigkeit, Gleichmäßigkeit des Übersetzungsverhältnisses |
| Profilabweichung | Fα / ffα / fHα | Gesamtprofilabweichung, Formabweichung, Flankenwinkelabweichung | Laufruhe, Geräusch, Kontaktspannung |
| Flankenlinienabweichung | Fβ / ffβ / fHβ | Gesamtabweichung über die Zahnbreite, Form, Flankenwinkel | Lastverteilung über die Zahnbreite, Kantentragung, Zahnkantenausbrüche |
| Radiallaufabweichung | Fr | Maximale radiale Abweichung des Tasters während einer Umdrehung des Zahnrads | Flankenspielschwankung, Geräusch |
Wer diese Tabelle lesen kann, hat die Hälfte des Protokolls verstanden; die verbleibende Frage ist, wie eng diese Werte gehalten werden sollten.
2. Zulässige Werte sind keine festen Zahlen: Warum zwei Lieferanten für dieselbe Zeichnung unterschiedliche Werte melden#
Der zulässige Wert einer einzelnen Abweichung wird aus Standardtabellen nach Modul, Bezugsdurchmesser, Zahnbreite und Genauigkeitsgrad bestimmt – er ist keine feste Zahl. DIN 3962 legt die Einzeltoleranzen für Teilung, Profil und Flankenlinie fest; GB/T 10095.1 ist identisch mit ISO 1328-1 und legt die Definitionen und zulässigen Werte für Abweichungen auf derselben Zahnflanke eines Zahnrads fest; Zahndicke und Flankenspiel werden separat nach DIN 3967 behandelt. Einen ungefähren Vergleich der Genauigkeitsgrade zwischen den Systemen finden Sie unter Getriebe-Genauigkeitsnormen erklärt .
Nehmen wir die Flankenlinienabweichung als Beispiel: Der übliche zulässige Wert für die Grade 5~7 liegt grob im Bereich von 6~16 μm, und der konkrete Wert hängt von Zahnbreite und Schrägungswinkel ab – je größer die Zahnbreite, desto größer die aus demselben Winkelfehler akkumulierte Abweichung, und desto lockerer entsprechend der zulässige Wert. Wenn also zwei Lieferanten unterschiedliche Werte melden, prüfen Sie zuerst, ob sie denselben Messpunkt auf demselben Bezug gemessen haben, und sprechen Sie erst dann über Toleranzüberschreitung.
3. Drei Beurteilungsdetails, die leicht übersehen werden#
1. Fp und fpt sind nicht dasselbe. Die Einzelteilungsschwankung fpt ist eine Angelegenheit zwischen zwei benachbarten Zähnen, während die Gesamtteilungsschwankung Fp das Ergebnis einer Fehlerakkumulation über eine volle Umdrehung ist. Beim Wälzfräsen akkumuliert sich der Teilungsfehler des Tisch-Schneckenradpaares zu Fp und zeigt sich als übermäßige Geräuschentwicklung an bestimmten Positionen über den Umfang. In Anwendungen, die ein gleichmäßiges Übersetzungsverhältnis erfordern, wie Teilmechanismen und Mehrstationen-Rundtische, ist die Anforderung an Fp oft kritischer als an fpt; wenn ein Bericht nur fpt angibt, bleibt das kumulative Problem unsichtbar.
2. Die Profilwinkelabweichung fHα lässt sich in eine Eingriffswinkelabweichung umrechnen. Die Profilwinkelabweichung beschreibt, wie stark das Profil gegenüber der theoretischen Evolvente geneigt ist, und kann in eine Eingriffswinkelabweichung umgerechnet werden; wenn Kopf und Fuß gleichzeitig abweichen und eine „Krone" oder eine „Höhlung" bilden, gehört dies zur Formabweichung ffα und spiegelt den Abrichtzustand der Verzahnungsschleifscheibe wider. Die Kernaufgabe des Schleifens nach der Wärmebehandlung besteht darin, diese beiden Größen wieder zu korrigieren.
3. Sind Bezug und Messabschnitt klar angegeben? Für dasselbe Zahnrad können Messungen mit der Bohrung als Bezug und Messungen mit dem Zapfen als Bezug Ergebnisse liefern, die in unterschiedliche Qualitätsstufen fallen. Ein Bericht muss üblicherweise die Lage des Messabschnitts angeben; bei Schrägverzahnungen wird im Allgemeinen der Normalschnitt in der Mitte der Zahnbreite verwendet; wenn die Zeichnung die Stirnzahndicke vorgibt und der Bericht die Normalzahndicke angibt, ist es normal, dass die beiden Werte nicht übereinstimmen – erst umrechnen, dann vergleichen.
4. Wie Genauigkeitsanforderungen in Zeichnungen und Bestellungen geschrieben werden#
- Qualitätsstufe festlegen: DIN 4~5 für schnelle Präzisionsantriebe, 7~8 für allgemeine Industriegetriebe, etwa Stufe 9 für niedrige Drehzahlen und hohe Lasten;
- Alle Positionen angeben: Teilung, Profil und Flanke müssen alle angegeben werden; nur eine Position anzugeben bedeutet, die Kontrolle über die anderen beiden aufzugeben;
- Bezug definieren: den Messbezug (Bohrung oder Zapfen) und den Messabschnitt klarstellen, um unterschiedliche Auslegungen zwischen Lieferant und Abnehmer zu vermeiden;
- Zahndicke definieren: Zahndickentoleranz und Zahndickenspiel werden nach DIN 3967 angegeben, getrennt von der Genauigkeitsstufe aufgeführt;
- Prüfverfahren vereinbaren: Verzahnungsmesszentrum oder Wälzprüfung, Bericht mit der Ware oder durch eine benannte dritte Stelle, vorab in die technischen Anforderungen aufgenommen;
- Den Wärmebehandlungsprozess an die erste Stelle setzen: Verzerrung durch Einsatzhärten beeinflusst die Endgenauigkeit, daher Schleifzugabe im Prozess vorsehen und nach dem Schleifen messen – nicht erwarten, dass die Genauigkeitsstufe vor der Wärmebehandlung direkt auf das Fertigteil übergeht.
5. Die Prüffähigkeit bestimmt, wie glaubwürdig der Bericht ist#
Die Messfähigkeit wiederum bestimmt die Glaubwürdigkeit des Berichts – wer nicht genau messen kann, kann nicht genau beurteilen. Die Messunsicherheit eines Verzahnungsmesszentrums kann 0,5 µm erreichen, während der Profilzulässigkeitswert eines Zahnrads der DIN-Stufe 3 selbst in der Größenordnung von Mikrometern liegt; ist die Gerätefähigkeit unzureichend, ist ein gemessenes „Bestanden" bedeutungslos. Koordinatenmessgeräte, Härteprüfgeräte, Wälzprüfgeräte und Rundheitsmessgeräte decken jeweils einen Teil der Aufgabe ab; die konkrete Arbeitsteilung finden Sie unter Prüfmethoden und Instrumente für Präzisionszahnräder .
6. Was Geyon Transmission leisten kann#
Geyon Transmission fertigt Gerad- und Schrägstirnräder nach Zeichnung (Modul M0,5–M12, Außendurchmesser innerhalb Φ600 mm), mit geschliffener Genauigkeit bis DIN 3 und stabiler Serienproduktion in GB-Qualität 4~5; Kegelräder werden nach GB/T 11365 Qualität 5~6 gefertigt, Schneckenradsätze decken die Verzahnungsformen Z1~Z6 ab, und gängige Werkstoffe sind 20CrMnTi einsatzgehärtet und abgeschreckt (HRC 58~62), 42CrMo vergütet sowie 38CrMoAl nitriert. Ausgestattet mit Verzahnungsmesszentren, Koordinatenmessgeräten, Härteprüfern und Wälzprüfgeräten können wir Teilung, Profil, Flankenlinie und Härte messen und Berichte ausstellen — siehe Kundenindividuelle Stirnräder , Inspektion und Qualitätssystem , Übersicht der Bearbeitungsmöglichkeiten .
Senden Sie uns Ihre Zeichnungen und Betriebsbedingungen — Modul, Zähnezahl, Genauigkeitsklasse, Wärmebehandlungsanforderungen, Anwendung — und nach der Zeichnungsprüfung antwortet das Engineering-Team mit Prozessroute, Prüfplan und Angebot. Kontaktieren Sie Geyon Transmission oder besuchen Sie die Website von Geyon Transmission . Nur wenn die Qualität und das Bezugssystem auf der Zeichnung klar angegeben sind, hat der Prüfbericht etwas Sinnvolles, womit er verglichen werden kann.