Was ändert die Zahnflankenmodifikation tatsächlich? Profilrücknahme vs. Breitenballigkeit erklärt
Zahnflankenmodifikation verändert nicht die Genauigkeitsklasse, sondern die Kontaktposition: Profilrücknahme adressiert Einlaufstoß, Breitenballigkeit lastbedingte Fehlausrichtung und Randspannung bei geschliffenen Verzahnungen mit Fα und Fβ innerhalb 10 μm.
Was ändert die Zahnflankenmodifikation tatsächlich? Profilrücknahme vs. Breitenballigkeit erklärt
Was eine Verzahnungsmodifikation ändert, ist nicht die Genauigkeitsklasse, sondern die „Kontaktposition". Das Schleifen der Verzahnung kontrolliert die Profilabweichung Fα und die Flankenlinienabweichung Fβ auf innerhalb von 10 μm, was löst, ob eine einzelne Zahnflanke genau ist; die Modifikation hingegen entfernt oder fügt bewusst einige Mikrometer bis mehrere zehn Mikrometer am theoretischen Zahnprofil hinzu, was löst, wo genau dieses Zahnradpaar unter Last und bei Verformung des Gehäuses kontaktiert und wie es in den Eingriff eintritt. Die Profilmodifikation adressiert den Stoß und das Geräusch beim Beginn und Ende des Eingriffs, während die Flankenlinien-Balligkeit die lastbedingte Fehlausrichtung und die Spannungskonzentration am Zahnende unter Last adressiert. Die beiden stehen nicht im Widerspruch: Eine gute Zahnflanke wird zuerst durch das Schleifen der Verzahnung erreicht, und dann wird die Kontaktzone durch die Modifikation auf den Betriebszustand abgestimmt.
In einem Satz: Das Schleifen der Verzahnung bestimmt, „ob das Zahnprofil korrekt ist", während die Modifikation bestimmt, „ob der Kontakt gut ist".
I. Zunächst drei Konzepte unterscheiden, nicht verwechseln#
Bei der Kommunikation über Verzahnungen werden „Genauigkeit", „Modifikation" und „Anfasen" oft als dasselbe behandelt, aber sie beantworten tatsächlich drei verschiedene Fragen:
| Konzept | Englisch | Was geändert wird | Zweck | Wer es bestimmt |
|---|---|---|---|---|
| Profil- / Flankenlinien-Genauigkeit | Profile / Lead accuracy | Das Maß, um das die Zahnflanke vom theoretischen Profil abweicht | Ob eine einzelne Zahnflanke genau bearbeitet ist | Schleifprozess, Werkzeugmaschine, Schleifscheibe |
| Profil- / Flankenlinien-Modifikation | Profile / Lead modification | Die Form, die am theoretischen Profil bewusst hinzugefügt oder entfernt wird | Kontaktposition und Laufruhe unter Last | Konstruktionsberechnung, Betriebsbedingungen |
| Zahnende-Anfasung / Kantenbruch | Chamfering / Edge break | Scharfe Kanten an den Zahnenden | Entgraten, Schutz vor Anschlägen, Erleichterung der Montage | Prozessgewohnheit |
Die ersten beiden wirken beide auf die Zahnflanke, aber das eine ist „Annäherung an den theoretischen Wert" und das andere ist „bewusste Abweichung vom theoretischen Wert". Wenn sie verwechselt werden, denkt der Kunde, die Modifikation sei ein Bearbeitungsfehler.
II. Profilmodifikation: Steuerung des Stoßes beim Beginn und Ende des Eingriffs#
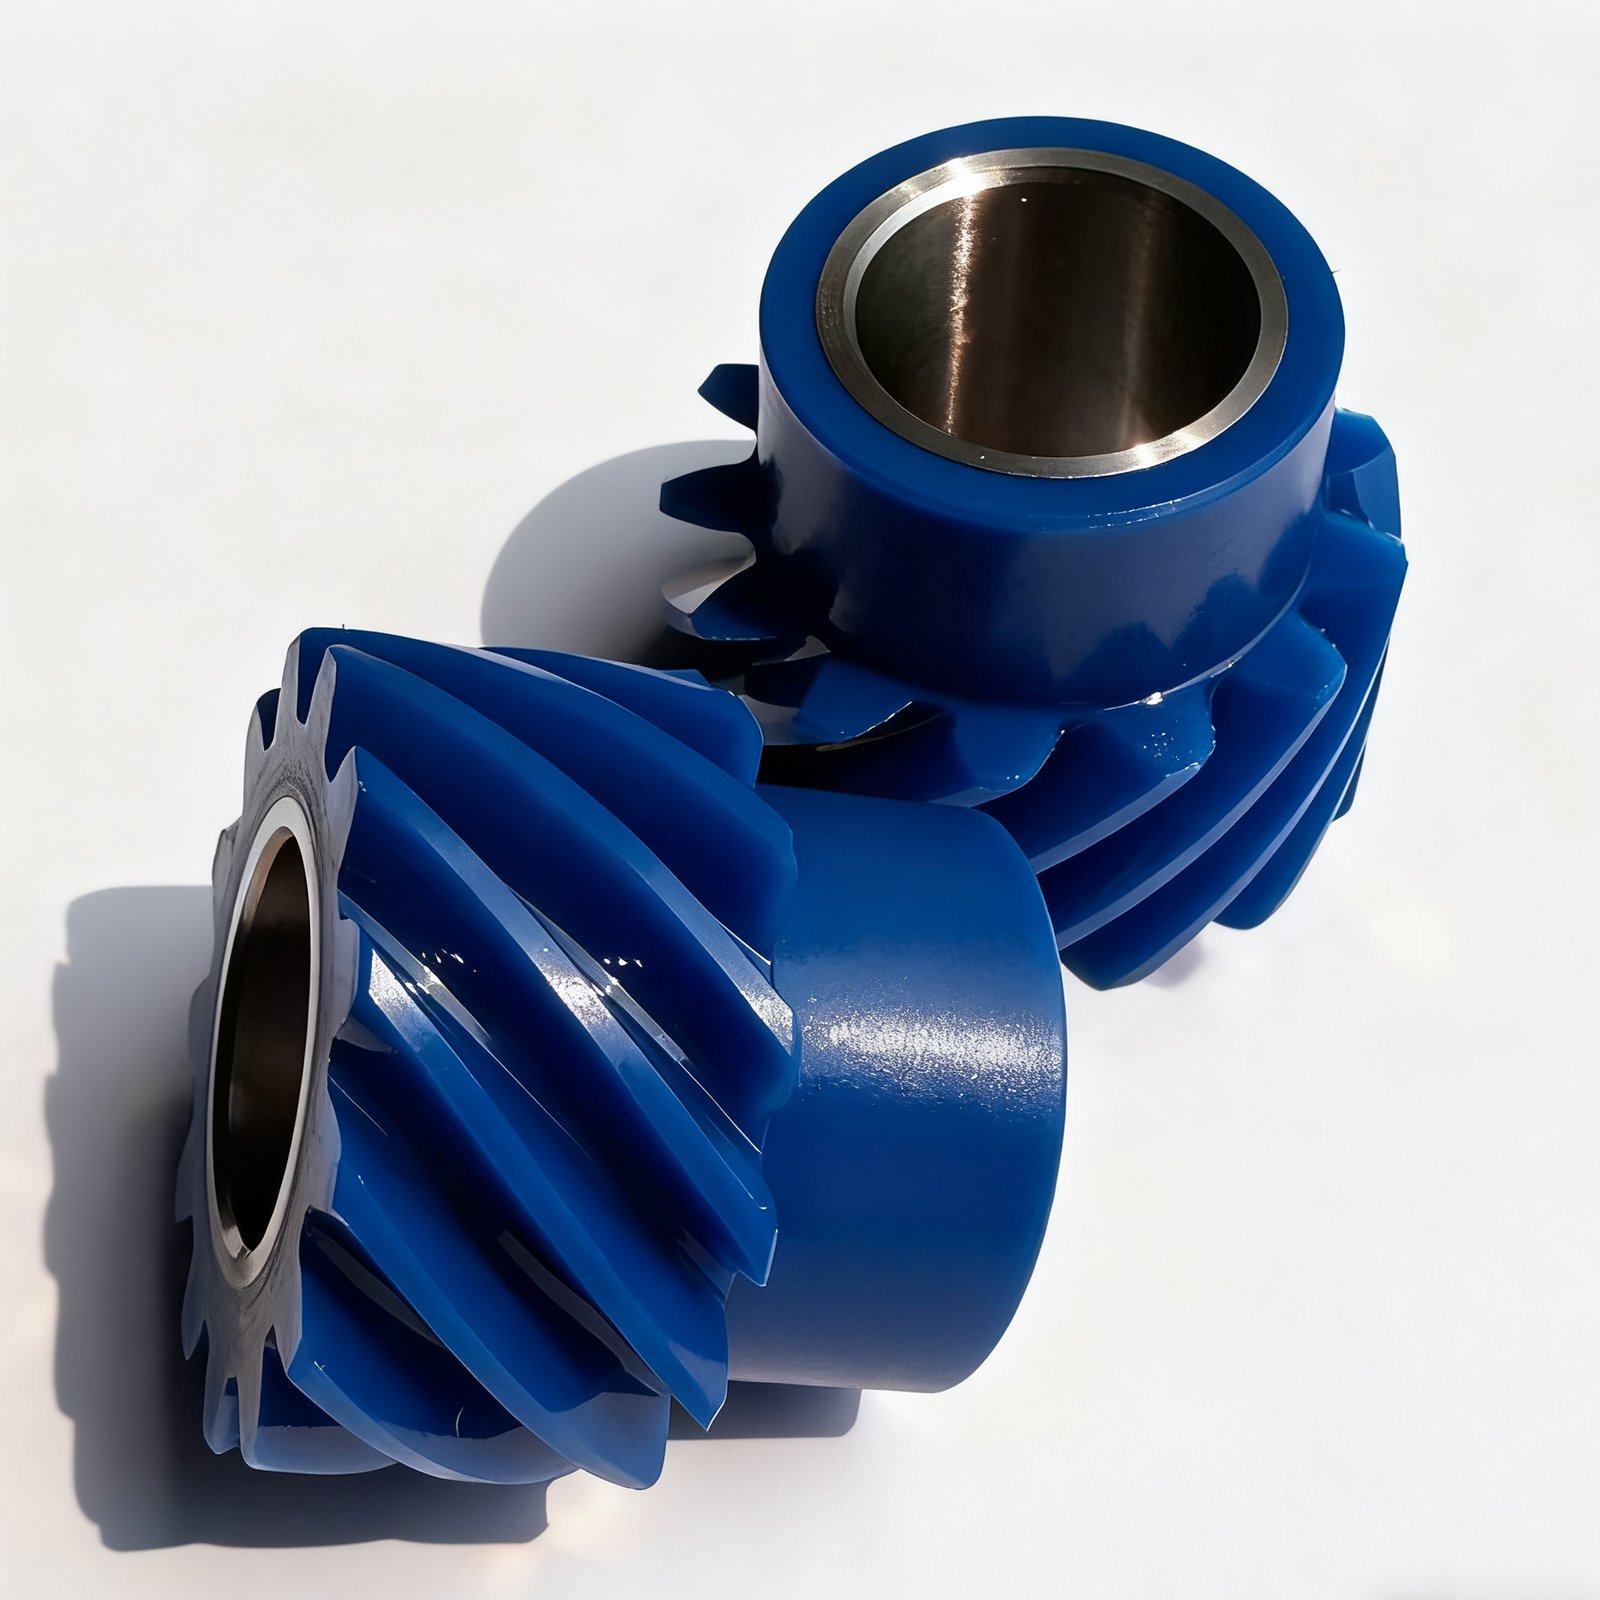
Profilmodifikation bezeichnet die Praxis, bewusst ein kleines Segment Material entlang der Profilrichtung nahe der Zahnspitze oder dem Zahnfuß zu entfernen, wobei die gebräuchlichste die Kopfrücknahme ist.
Wenn ein Zahnrad erstmals in den Eingriff eintritt und kurz davor ist, aus dem Eingriff auszutreten, führen die Verformung des belasteten Zahnpaares und der Grundteilungsteilungsfehler dazu, dass der tatsächliche Kontaktpunkt von der theoretischen Position abweicht, und die Zahnspitzenkante trägt die Last zuerst, was Stoß und Geräusch erzeugt. Kopfrücknahme bedeutet, ein winziges „Freigangs"-Segment an der Zahnspitze zu belassen.
| Modifikationsposition | Übliche Praxis | Gelöstes Problem | Anwendung |
|---|---|---|---|
| Kopfrücknahme | Ein kleines Segment des Profils an der Zahnspitze um einige Mikrometer bis mehrere zehn Mikrometer entfernt | Einlaufstoß, Eingriffsgeräusch | Hohe Drehzahl, geringe Geräuschanforderungen |
| Fußmodifikation | Entsprechendes Segment am Zahnfuß mit Freigang versehen | Auslaufstoß | Oft im Paar mit Kopfrücknahme verwendet |
| Symmetrische Kopf- + Fußmodifikation | Ein Segment an jedem Ende modifiziert | Bidirektionale Übertragung, vorwärts und rückwärts | Getriebe, Robotergelenke |
Wie viel Rücknahme gegeben wird, hängt von Modul, Last und Drehzahl ab. Je größer das Modul und je höher die Last, desto größer der Freigang; an derselben Ausrüstung bedeutet die Verwendung desselben Rücknahmebetrags für M2- und M8-Zähne oft, dass ein Ende keine Wirkung hat, während das andere Ende die Tragfähigkeit schwächt. Der Rücknahmebetrag muss für die spezifische Verzahnung berechnet werden; keinen festen Wert anwenden.
Wenn ein Kunde über „Hochfrequenz-Heulen, das bei Drehzahlreduzierung verschwindet" klagt, nicht vorschnell das Material ändern: Nach Bestätigung, dass Achsabstand und Profilabweichung akzeptabel sind, prüfen, ob die Zahnspitze keine Rücknahme hat oder ob der Rücknahmebetrag zu klein ist — diese Art von Hochfrequenz-Heulen ist oft Einlaufstoß, nicht unzureichende Zahnflankengenauigkeit.
III. Flankenlinienmodifikation: Beherrschung der Fehlausrichtung unter Last#
Flankenlinienmodifikation bezeichnet die Praxis, die Zahnflanke entlang der Zahnbreitenrichtung zu verändern, am gebräuchlichsten ist die Flankenlinien-Balligkeit (Lead Crowning), d. h. die Zahnflanke in der Mitte entlang der Zahnbreitenrichtung leicht konvex zu gestalten.
Idealerweise sollte der Kontakt entlang der Zahnbreitenrichtung über die gesamte Breite gleichmäßig sein. Unter tatsächlicher Last jedoch biegt sich die Welle durch und das Gehäuse verformt sich; sobald die Last aufgebracht wird, berühren sich die beiden Enden der Zahnflanke zuerst, während sich die Mitte tatsächlich trennt, und die Kontaktzone wird zu schmalen Streifen an beiden Enden: Zahnendspannungskonzentration, was auch Geräusche und frühe Grübchenbildung mit sich bringt.
| Lastzustand | Kontakt der unmodifizierten Zahnflanke | Kontakt nach Flankenlinien-Balligkeit | Ergebnis |
|---|---|---|---|
| Keine Last | Linienkontakt über die volle Breite | Mitte berührt zuerst | Ruhiger Lauf |
| Unter Last (Wellenverformung) | Beide Enden berühren zuerst, Spannungskonzentration | Kontaktzone dehnt sich zur Mitte hin aus | Gleichmäßigere Spannungsverteilung |
| Fehlausrichtung (Montagefehler) | Ein Ende trägt mehr Last | Balligkeit absorbiert einen Teil der Fehlausrichtung | Bessere Widerstandsfähigkeit gegen Fehlausrichtung |
Die Balligkeitsmenge wird ebenfalls durch Last und Zahnbreite bestimmt: Zu viel Modifikation verkleinert die Kontaktzone und erhöht die Last pro Flächeneinheit; zu wenig Modifikation entspricht keiner Modifikation. Je breiter die Zahnbreite, desto ausgeprägter die Flankenlinien-Fehlausrichtung — bei Schrägverzahnungen mit einer Zahnbreite über 60 mm und freitragender Montage wird empfohlen, eine Balligkeitsmenge entsprechend den Einsatzbedingungen anzuwenden und nicht mit der „Standardteil-Voreinstellung volle Breite gerade Linie" auszuliefern, da sonst die beiden Enden nach der ersten Charge zur Grübchenbildung neigen.
IV. Wer führt die Modifikation durch und in welcher Phase#
Die Modifikation ist eine Fähigkeit der Zahnflanken-Fertigbearbeitungsphase und muss im Schleifprozess realisiert werden; gewöhnliches Wälzfräsen und Wälzstoßen können diese Menge nur schwer kontrollieren.
| Verfahren | Erreichbare Modifikationsfähigkeit | Beschreibung |
|---|---|---|
| Wälzfräsen/Wälzstoßen | Im Wesentlichen keine Modifikation | Dient als Schleifzugabe und zur Grobformung |
| Zahnradschaben | Kann eine geringe Menge modifizieren | Häufig verwendet für geradverzahnte Zahnräder mit kleinem und mittlerem Modul |
| Zahnradschleifen (Profilschleifen / Wälzschleifen) | Bearbeitung nach Modifikationskurve | Der Hauptweg zur Realisierung hochwertiger Zahnflankenmodifikation |
| Inspektion | Zahnradmesszentrum misst die Modifikationskurve | Abgleich mit Profilabweichungs- und Flankenlinienabweichungsdiagrammen |
Gemäß den bestehenden Inspektions- und Prozessstandards des Unternehmens: Die Schleifgenauigkeit kann bis zu DIN 3 erreichen, nach dem Schleifen werden die Profilabweichung Fα und die Flankenlinienabweichung Fβ innerhalb von 10 μm kontrolliert, die Zahnflankenrauheit Ra ≤ 0,8 μm, und die Zahnflankenhärte von einsatzgehärteten Zahnrädern beträgt 58~62 HRC. Ob die Modifikationskurve ordnungsgemäß erreicht wird, kann durch zahnweises Messen mit einem Zahnradmesszentrum und Vergleich mit der Designkurve verifiziert werden; nicht nach Gefühl beurteilen.
| Parameter | Üblicher Kontrollstandard | Inspektionsmittel |
|---|---|---|
| Profilabweichung Fα | ≤ 10 μm | Zahnradmesszentrum |
| Flankenlinienabweichung Fβ | ≤ 10 μm | Zahnradmesszentrum |
| Zahnflankenrauheit Ra | ≤ 0,8 μm | Rauheitsmessgerät |
| Oberflächenhärte | 58~62 HRC | Rockwell-Härteprüfgerät |
| Schleifbrand | Nicht zulässig | Säureätzprüfung / Sichtprüfung |
V. Wann eine Modifikation erforderlich ist und wie sie festgelegt wird#
Nicht alle Verzahnungen erfordern eine Modifikation; der Entscheidungsweg lässt sich auf drei Linien vereinfachen:
- Ausdrücklich keine Modifikation: niedrige Drehzahl, hohe Last, offene Verzahnung, unempfindlich gegenüber Geräuschen — Auslieferung nach dem theoretischen Profil.
- Kopf-Rücknahme empfehlen: geschlossene Verzahnung mit hoher Drehzahl, eingeschränkten Geräuschzielen und häufigem Vorwärts- und Rückwärtslauf.
- Breitenballigkeit empfehlen: Fälle mit größerer Zahnbreite, Auslegerlagerung, hoher Last und einem zu Verformung neigenden Wellensystem.
Bei der Erhöhung der Modifikationsanforderungen ist die Angabe aller drei Punkte am praktischsten: tatsächlich übertragenes Drehmoment, Zahnbreite und Lagerungsart sowie der Betriebsdrehzahlbereich. Mit diesen drei Angaben können der Modifikationsbetrag und die Kurvenrichtung in einem Durchgang berechnet werden, um sich dem Betriebszustand anzunähern; wenn nur Modul und Zähnezahl angegeben werden, kann dies nur auf Erfahrungsbasis erfolgen, und das Ergebnis wird beeinträchtigt. Die Modifikation ist ein Parameter, der gemeinsam von der Konstruktionsseite und der Fertigungsseite festgelegt wird, nicht von der Fertigungsanlage eigenmächtig hinzugefügt wird — wenn die Zeichnung des Kunden keine Modifikation angibt, die Betriebsbedingungen aber eindeutig in den Bereich hoher Drehzahl und niedriger Geräuschentwicklung fallen, sollte dies proaktiv im Stadium der technischen Prüfung angesprochen und bestätigt werden, anstatt zu warten, bis nach der Montage Geräusche auftreten, und dann nachzubessern.
VI. Häufige Missverständnisse#
- Modifikation als Fertigungsfehler betrachten: Die Modifikation ist eine absichtliche Zahnflankenform; im Messdiagramm ist sie eine glatte Kurve, keine verstreuten Abweichungspunkte.
- Denselben Modifikationsbetrag unabhängig von der Größe übernehmen: Dasselbe Modul mit unterschiedlichen Lasten und unterschiedlichen Zahnbreiten erfordert unterschiedliche Modifikationsbeträge; die Anwendung eines festen Wertes wird zwangsläufig an einem Ende passend und am anderen Ende übermäßig sein.
- Annehmen, hohe Genauigkeit bedeute, dass keine Modifikation nötig ist: Die Qualitätsstufe DIN 3 löst die Frage, ob die Zahnflanke genau ist; die Fehlausrichtung der Tragbildzone unter Last ist eine andere Sache.
- Den Unterschied zwischen Zahnkantenanfasung und Modifikation ignorieren: Die Zahnkantenanfasung entfernt nur scharfe Kanten und ändert nicht die Kontaktverteilung entlang der Zahnbreitenrichtung, sodass sie die Breitenballigkeit nicht ersetzen kann.
Um das Wertschema für Kopf-Rücknahme und Breitenballigkeit für konkrete Betriebsbedingungen zu bestätigen, können Sie im Stadium der technischen Prüfung Drehmoment, Zahnbreite und Drehzahl angeben, und wir geben Empfehlungen auf Basis der Zahnflankenkontaktanalyse; die Messdaten zu Zahnflankengenauigkeit, Härte und Modifikationskurve können mit der Ware in einem Prüfbericht ausgestellt werden.
- Verzahnungsgenauigkeit und Prüffähigkeit → Verzahnungsgenauigkeitsprüfung
- Bearbeitung von Stirnrädern (geradverzahnt/schragverzahnt) → Stirnräder
- Nicht standardisierte kundenspezifische Zahnprofile und Modifikationsschemata → Nicht standardisierte Verzahnungsanfertigung
- Prüfung von Zeichnungen und Betriebsbedingungen → Technische Prüfung