Eingangsprüfung von Präzisionszahnrädern: Prüfungen und Stichproben für Rohlinge, Stahl und Komponenten
Eingangsprüfung für Zahnradrohlinge: Werkstoff per Spektrometer (1 pro Charge), Härte 120–180 HBW (3 pro Charge), Planlauf ≤0,05 mm, Koaxialität ≤0,03 mm, AQL 1,0 nach GB/T 2828.1.
Eingangsprüfung von Präzisionszahnrädern: Prüfungen und Stichproben für Rohlinge, Stahl und Komponenten
Kernaussage: Die Wareneingangsprüfung muss bei drei Dingen konsequent sein — ob das Material korrekt ist, ob die Bezugsbasis ausreichend ist und ob noch Aufmaß für die nachfolgenden Prozesse vorhanden ist. Bevor Zahnradrohlinge eingelagert werden, sind mindestens vier Punkte zu prüfen: Werkstoffgüte (Spektrometer, 1 Stück pro Charge), Rohlinghärte (3 Stück pro Charge, in der Regel 120~180 HBW, je nach Werkstoff), Außenmaße (Stichprobe nach AQL 1.0) sowie Planlauf ≤0,05 mm und Koaxialität ≤0,03 mm (3 Stück pro Charge). Stahl wird nach Schmelze/Los beprobt, um die Güte zu verifizieren, und zugekaufte Normteile werden nach Typ und Aussehen vollständig geprüft. Der Stichprobenplan folgt einheitlich GB/T 2828.1 (entspricht ISO 2859-1): AQL wird mit 0 für kritische Merkmale, 1,0 für Hauptmerkmale und 2,5 für allgemeine Merkmale angesetzt. Alles, was als nicht konform beurteilt wird, wird isoliert und zurückgeschickt; eine Annahme unter Vorbehalt erfordert Prüfaufzeichnungen.
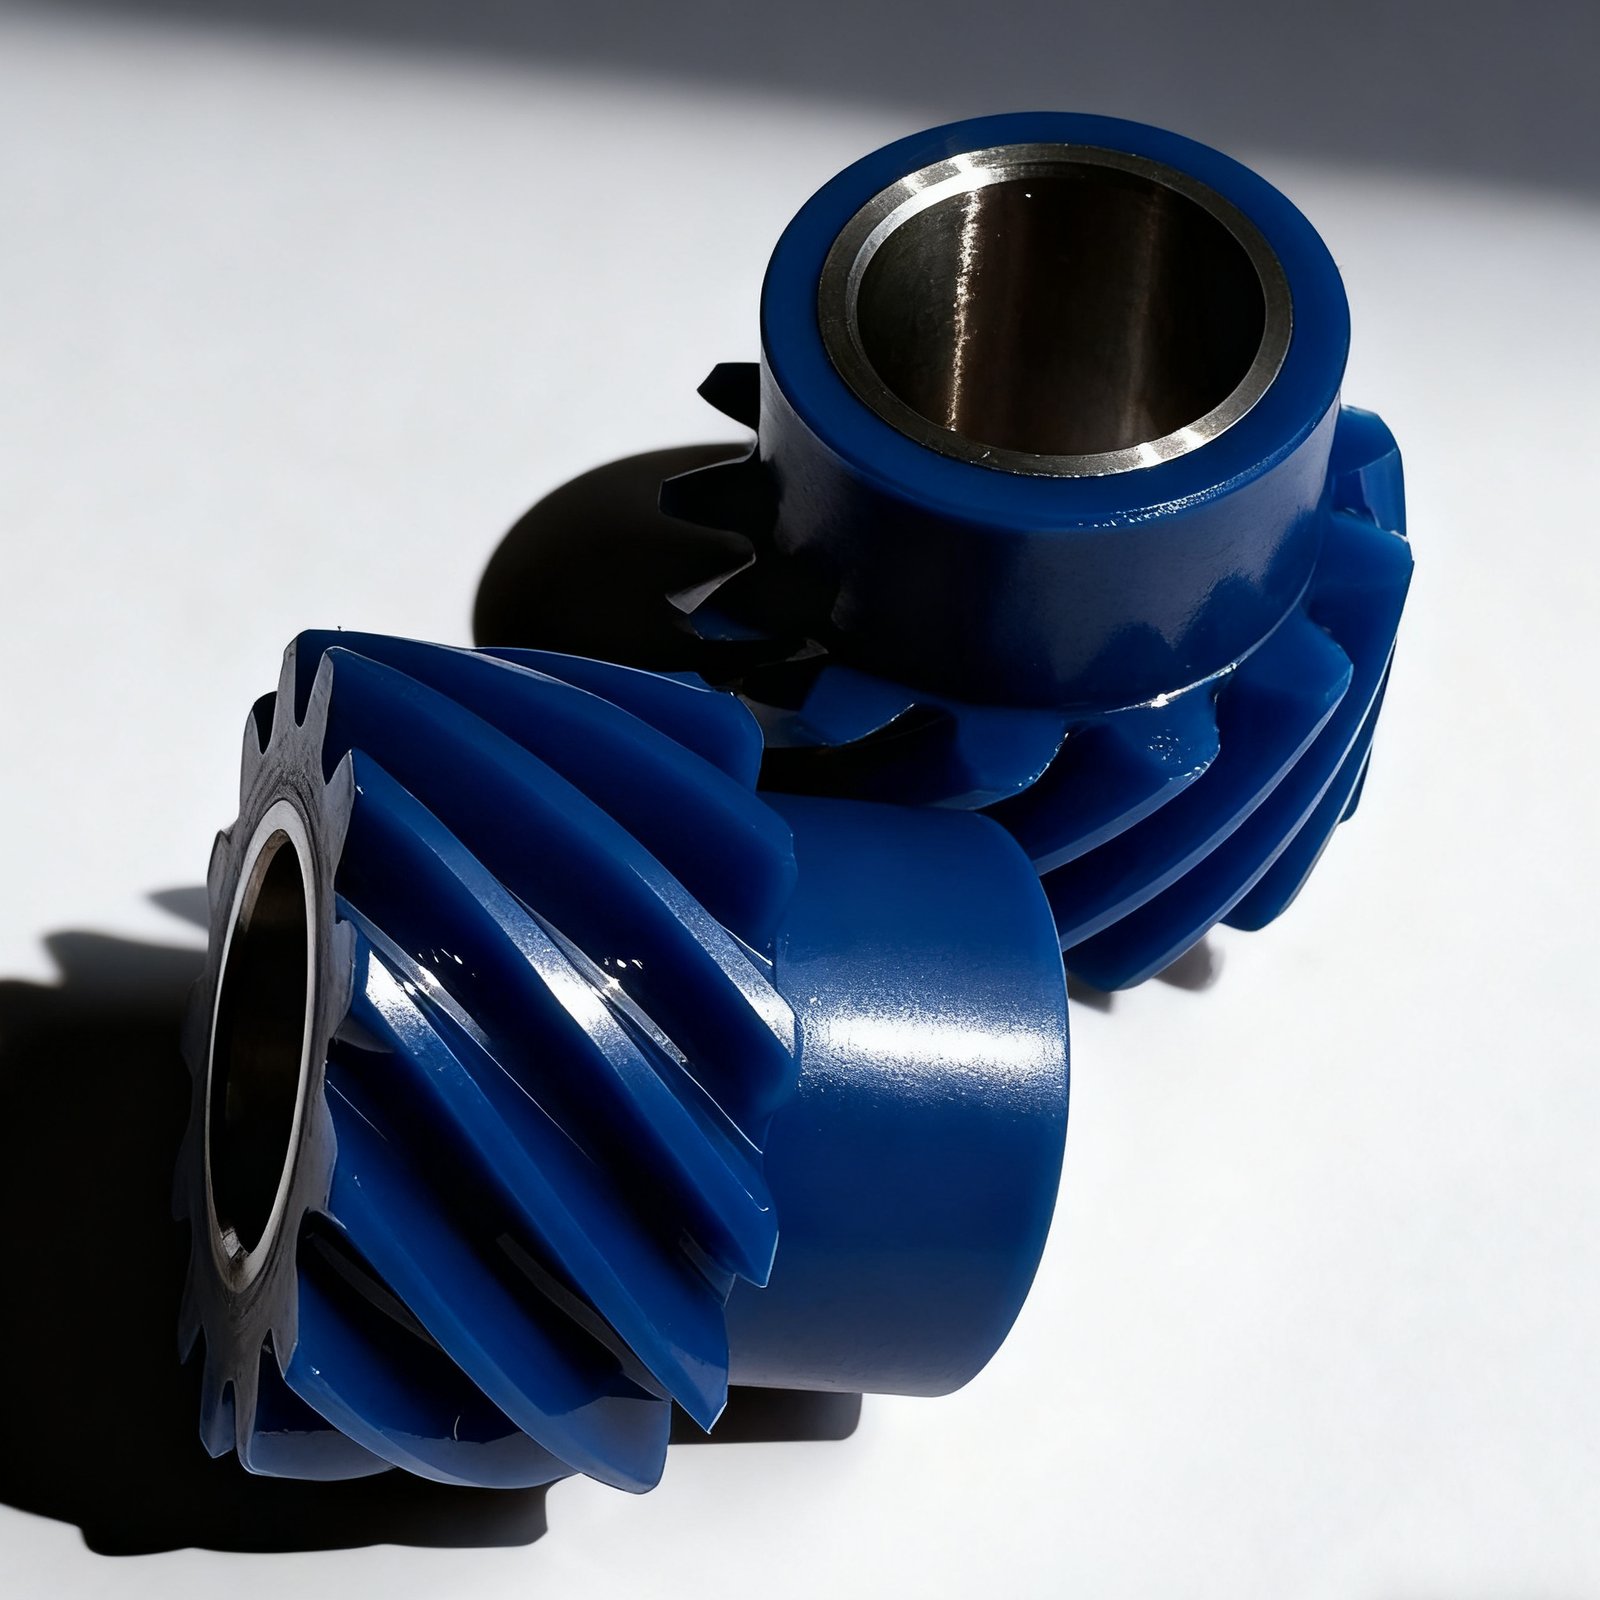
Schrägverzahntes Ritzel mit blauen Zahnflanken, die Innenbohrung ist ein fertigbearbeitetes Stahlteil
I. Was die Wareneingangsprüfung wirklich verhindert#
Probleme, die in der Wareneingangsphase übersehen werden, bezahlt jeder nachfolgende Prozess: Ist die Werkstoffgüte falsch, sind alle Wärmebehandlungsparameter verschwendet; ist die Rohlinghärte zu hoch, verschleißen Wälzfräswerkzeuge schnell und die Zahnprofilmaße driften; ist das Rohlingaufmaß unzureichend oder der Rundlauf außer Toleranz, lässt sich vor der Wärmebehandlung keine Bearbeitungsbezugsbasis finden, und in der Schleifphase ist kein Aufmaß mehr übrig, um es zu retten. Die Wareneingangsprüfung dient also nicht dazu, Lieferanten zu bewerten — sie dient dazu, Material, das die Werkstatt nicht betreten darf, vor der Tür zu halten.
Der Umfang umfasst zugekaufte Zahnradrohlinge, Schmiedeteile, Stangenmaterial, wärmebehandelte Teile, fremdvergebene Bearbeitungsteile sowie zugekaufte Normteile wie Lager, Wellendichtringe und Verbindungselemente.
II. Zuerst Dokumente prüfen, dann Teile#
Sind die Begleitdokumente unvollständig, werden sie zum Vervollständigen an den Einkauf zurückgegeben, bevor irgendetwas auf den Prüftisch kommt. Vier Dokumente sind zu verifizieren:
| Dokument | Was zu prüfen ist |
|---|---|
| Lieferschein | Übereinstimmung mit der Bestellung; Artikelbezeichnung, Spezifikation und Menge einzeln abgeglichen |
| Werkstoffzeugnis | Original oder abgestempelte Kopie; Güte und Schmelzen-/Losnummer müssen übereinstimmen |
| Wärmebehandlungsbericht | Muss bei Teilen mit Härte- und Einsatzhärtungstiefenanforderungen beiliegen |
| Werksprüfbericht | Eigene Prüfdaten des Lieferanten für Schlüsselmaße |
Dieser Schritt dauert zehn Minuten und kann eine ganze Charge vor späterer Nacharbeit bewahren. Erst nach Vollständigkeit der Dokumente werden Aussehen und Verpackung geprüft: Offensichtlicher Rost und Zunder sind nicht zulässig; Anschlagstellen und Kratzer, die die Verwendung beeinträchtigen oder Bearbeitungsaufmaß verbrauchen, sind nicht zulässig; Teile mit nicht entgrateten Graten und Fischhäuten werden zurückgeschickt; Oberflächenöl und Fremdkörper müssen entfernt sein; die Verpackung muss intakt und nicht feucht sein; die Materialkennzeichnung muss klar und lesbar sein.
III. Zahnradrohlinge und Zahnradteile: vier harte Kennwerte#
Die Prüfpositionen und Abnahmewerte für Zahnradrohlinge sind unsere festen Kriterien bei der Werksabnahme:
| Nr. | Prüfposition | Prüfmittel | Abnahmekriterium | Stichprobe |
|---|---|---|---|---|
| 1 | Werkstoffgüte | Spektrometer | Entspricht Zeichnungsanforderung | 1 Stück pro Charge |
| 2 | Rohlinghärte | Härteprüfgerät | 120~180 HBW (je nach Werkstoff) | 3 Stück pro Charge |
| 3 | Außendurchmaß | Messschieber/Mikrometer | Entspricht Zeichnungstoleranz | AQL 1,0 |
| 4 | Innenbohrungsmaß | Innenmessschraube/Grenzlehrdorn | Entspricht Zeichnungstoleranz | AQL 1,0 |
| 5 | Planlauf | Rundlaufmessgerät | ≤ 0,05 mm | 3 Stück pro Charge |
| 6 | Koaxialität | Koordinatenmessgerät | ≤ 0,03 mm | 3 Stück pro Charge |
| 7 | Oberflächenrauheit | Rauheitsmessgerät | Ra ≤ 3,2 μm | 3 Stück pro Charge |
Die Härte muss dem Werkstoff folgen — nicht jede Stahlsorte verwendet 120~180 HBW; Koaxialität und Rundlauf entscheiden darüber, ob das Teil in einer Aufspannung für die Folgeoperationen ausgerichtet und gespannt werden kann, und Rohlinge außer Toleranz werden direkt in der Zahnschleifphase zu Ausschuss. Die Beurteilung der Fertigteilgenauigkeit folgt einem eigenen Kriteriensatz; wie man Teilung, Profil und Flankenlinie liest, steht in How to Read a Gear Inspection Report.
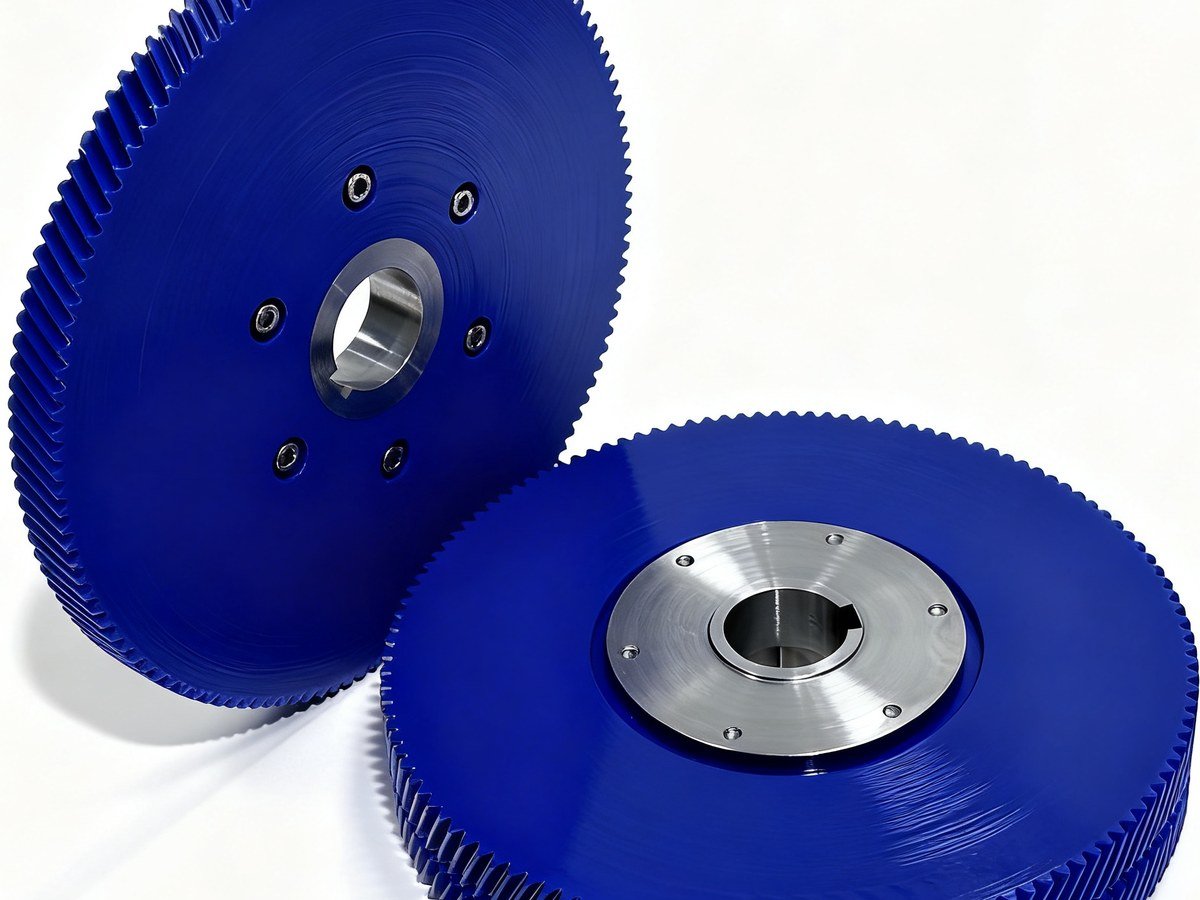 Zwei Zahnradscheiben mit blauen Zahnflanken, zentriert auf fertigbearbeiteten Stahlnaben mit Passfederuten
IV. Stahl und Stabstahl: Beprobung nach Schmelze/Charge#
Probleme bei Stabstahl treten häufig gleichmäßig über die gesamte Schmelze/Charge auf, daher muss die Beprobung nach Schmelze/Charge erfolgen, nicht nach Stück:
| Prüfpunkt | Werkzeug | Norm | Beprobung |
|---|---|---|---|
| Werkstoffgüte | Optisches Emissionsspektrometer | Entspricht Bestellanforderungen | 1 Stück pro Schmelze/Charge |
| Härte | Härteprüfgerät | Gemäß Werkstoffnorm | 3 Stück pro Los |
| Durchmesser/Abmessungen | Mikrometer | GB/T 702 | 5 Stück pro Los |
| Oberflächenbeschaffenheit | Sichtprüfung | Keine Risse, Überwalzungen oder Schuppen | Vollprüfung |
Die Oberflächenbeschaffenheit wird vollständig geprüft, da Risse und Überwalzungen erst nach dem Drehen sichtbar werden – zu diesem Zeitpunkt ist das Material bereits in die Fertigung eingeflossen. Die Durchmesserabmessungen werden anhand der zulässigen Abweichungen nach GB/T 702 beurteilt – Zeichnungstoleranzen dürfen nicht auf Rohmaterial angewendet werden.
V. Zugekaufte Normteile: eine Typenabweichung ist ein Nullfaktor#
| Kategorie | Prüfpunkte |
|---|---|
| Wälzlager | Typ, Marke, Lagerluft, Leichtgängigkeit |
| Wellendichtringe | Spezifikation, Werkstoff, Lippenzustand |
| Verbindungselemente | Spezifikation, Festigkeitsklasse, Gewindequalität (GB/T 3098) |
Lagerfabrikat und Lagerluftklasse sind die beiden Positionen, die am leichtesten ersetzt werden; ist in der Zeichnung P5 angegeben, wird nach P5 abgenommen – mündliche Zusicherungen, dass „die Leistung gleich sei", werden nicht akzeptiert.
VI. Stichprobenprüfung: abgestuft nach AQL, nicht nur ein paar Stück aufs Geratewohl#
Die Attributstichprobenprüfung Los für Los wird einheitlich nach GB/T 2828.1 (entspricht ISO 2859-1) durchgeführt, wobei der Stichprobenumfang nach Losgrößenbereich gewählt wird: 3 Stück bis 25 Stück, 8 Stück bei 26~150 Stück, 13 Stück bei 151~500 Stück und 20 Stück bei 501~1200 Stück. Die Prüfstufen werden in normal, verschärft und reduziert unterteilt: Die Normalprüfung verwendet AQL 1,0, die verschärfte Prüfung wird auf 0,65 eingeengt und die reduzierte auf 1,5 erweitert.
Die Fehlerklassifizierung ist an die Stichprobenprüfung gekoppelt: Kritische Merkmale (Klasse A) verwenden AQL 0, jedes Auftreten wird als nicht konform beurteilt; Hauptmerkmale (Klasse B) verwenden AQL 1,0; allgemeine Merkmale (Klasse C) verwenden AQL 2,5. Die Klassifizierung wird in der Phase der Zeichnungsprüfung festgelegt – sie kann nicht bis zur Prüfung aufgeschoben werden, um zu diskutieren, welche Punkte als kritisch gelten.
VII. Drei Entscheidungen nach der Beurteilung#
- Angenommen: grünes Annahmeetikett anbringen und einlagern.
- Annahme unter Abweichung: nach Prüfung gelbes Etikett anbringen und einlagern; der Abweichungsgrund und der Genehmiger müssen angegeben werden, und der Verwendungsumfang muss eingeschränkt werden.
- Nicht konform: rotes Etikett anbringen, in den Sperrbereich überführen, gemäß dem Verfahren für nicht konforme Produkte behandeln und nicht an die Produktion freigeben.
Prüfaufzeichnungen werden mit dem Los archiviert und sind nach Los rückverfolgbar. Wenn Kunden Versandprüfberichte anfordern, sind die Wareneingangsprüfdaten der Ausgangspunkt der Rückverfolgbarkeitskette. Wie die vollständige Prüfausstattung konfiguriert ist (Verzahnungsmessung für Modul 0,5~20 und Außendurchmesser bis 800 mm, Rockwell-/Vickers-/Brinell-Härte, Rauheit bis 0,001 μm Auflösung), siehe Qualitätsprüfung; für Aufträge, die nach Zeichnungen gefertigt werden und archivierte Aufzeichnungen über Wareneingang, Zwischenprüfung und Warenausgang hinweg umfassen, beginnen Sie bei Individuelle Zahnradfertigung.