Erststück-, Zwischen- und Letztstückprüfung: Prozessprüfung für die Zahnradserienfertigung
Drei Prüfpunkte für die Zahnradserienfertigung: Erststück, Prüfung alle 2 Stunden oder 50 Teile, Letztstück. Toleranzen: Rundlauf ≤0,05 mm, Profilabweichung ≤10 μm, Ra ≤0,8 μm.
Erststück-, Zwischen- und Letztstückprüfung: Prozessprüfung für die Zahnradserienfertigung
Kernaussage: Die Aufgabe der Fertigungszwischenprüfung besteht darin, Anomalien zu stoppen, bevor es zu Serienausschuss kommt. Die Erststückprüfung bestätigt, dass das erste Stück nach einem Umrüsten, Werkzeugwechsel oder einer Maschineneinstellung vollständig maßhaltig ist, bevor die Serienfertigung freigegeben wird; die Patrouillenprüfung beprobt alle 2 Stunden bzw. alle 50 Stück und achtet auf Maßdrift nach Werkzeugverschleiß; die Letztstückprüfung führt am Ende der Charge eine vollständige Maßprüfung durch und vergleicht sie mit dem Erststück, um zu bestätigen, dass die gesamte Charge nicht mit dem Werkzeugverschleiß gedriftet ist. Abnahmewerte müssen fest auf der Arbeitskarte eingetragen sein — Rundlauf des Zahnkranzes nach dem Wälzfräsen ≤0,05 mm, Profilabweichung nach dem Schleifen ≤10 μm, Zahnflankenrauheit Ra ≤0,8 μm — und dürfen nicht nach dem Gefühl des Bedieners beurteilt werden.
Ein Zahnrad durchläuft vom Stangenmaterial bis zum Fertigprodukt Drehen, Wälzfräsen oder Stoßen, Schaben, Wärmebehandlung, Zahnschleifen, Bohren und weitere Prozesse. Probleme bei Serienteilen sind selten ein einzelnes falsch berechnetes Stück; meist ist es so, dass nach dem Verschleiß eines bestimmten Schnitts niemand es bemerkt und die folgenden mehrere hundert Stücke gemeinsam außer Toleranz liegen.
I. Drei Prüfpunkte, jeder regelt einen Abschnitt#
| Prüfpunkt | Zeitpunkt | Was er regelt | Beurteilung |
|---|---|---|---|
| Erststückprüfung | Schichtbeginn, Umrüsten, Werkzeugwechsel, nach Geräteeinstellung | Alle kritischen Maße auf der Zeichnung, Aussehen, Einspannung und Positionierung | Serienfertigung nur bei Freigabe zulässig; das Musterstück wird bis zum Abschluss der Charge aufbewahrt |
| Patrouillenprüfung | Einmal alle 2 Stunden oder alle 50 Stück | Kritische Prozessmaße, Werkzeugverschleiß, Aussehen | Bei Feststellung einer Anomalie sofort Maschine stoppen und nachjustieren sowie die bereits bearbeiteten Stücke zurückverfolgen |
| Letztstückprüfung | Bei Chargenabschluss, vor dem Umrüsten, letztes Stück vor Schichtende | Vollständige Maßprüfung, Punkt-für-Punkt-Vergleich mit dem Erststück | Bestätigen, dass die gesamte Charge stabil ist und der Werkzeugverschleiß in einem kontrollierbaren Bereich liegt |
Am leichtesten übersprungen wird das Letztstück. Das Erststück bekommt Aufmerksamkeit, weil Nacharbeit gefürchtet wird; das Letztstück wird oft als „es ist ja fast Schichtende" behandelt. Aber das Letztstück ist genau der einzige Nachweis, der belegen kann, dass die gesamte Charge nicht allmählich mit dem Werkzeugverschleiß gedriftet ist — ist das Erststück maßhaltig und das Letztstück außer Toleranz, müssen jene mehrere hundert Stücke dazwischen alle neu bewertet werden.
II. Schruppdrehen und Wälzfräsen: die Prozesse, die das Fundament legen#
In der Schruppdrehphase bleibt Aufmaß stehen, keine Endmaße. Der Prüfschwerpunkt liegt darauf, ob das Aufmaß ausreichend und die Bezugsfläche korrekt ist: Außendurchmesser und Länge ±0,2 mm (Messschieber), Innenbohrung ±0,1 mm (Innendurchmesser-Messuhr), Planlauf ≤0,10 mm (Messuhr), Bearbeitungsaufmaß 0,5~1,0 mm. Wird zu wenig Aufmaß stehen gelassen, wird es durch die Verformung bei der Wärmebehandlung aufgezehrt und kann nicht geschliffen werden; bleibt zu viel stehen, verdoppelt sich die Zahnschleifzeit und es kann zu Schleifbrand kommen — dieser Punkt stützt sich am typischsten auf „durch das Erststück festgelegt, durch das Letztstück verifiziert".
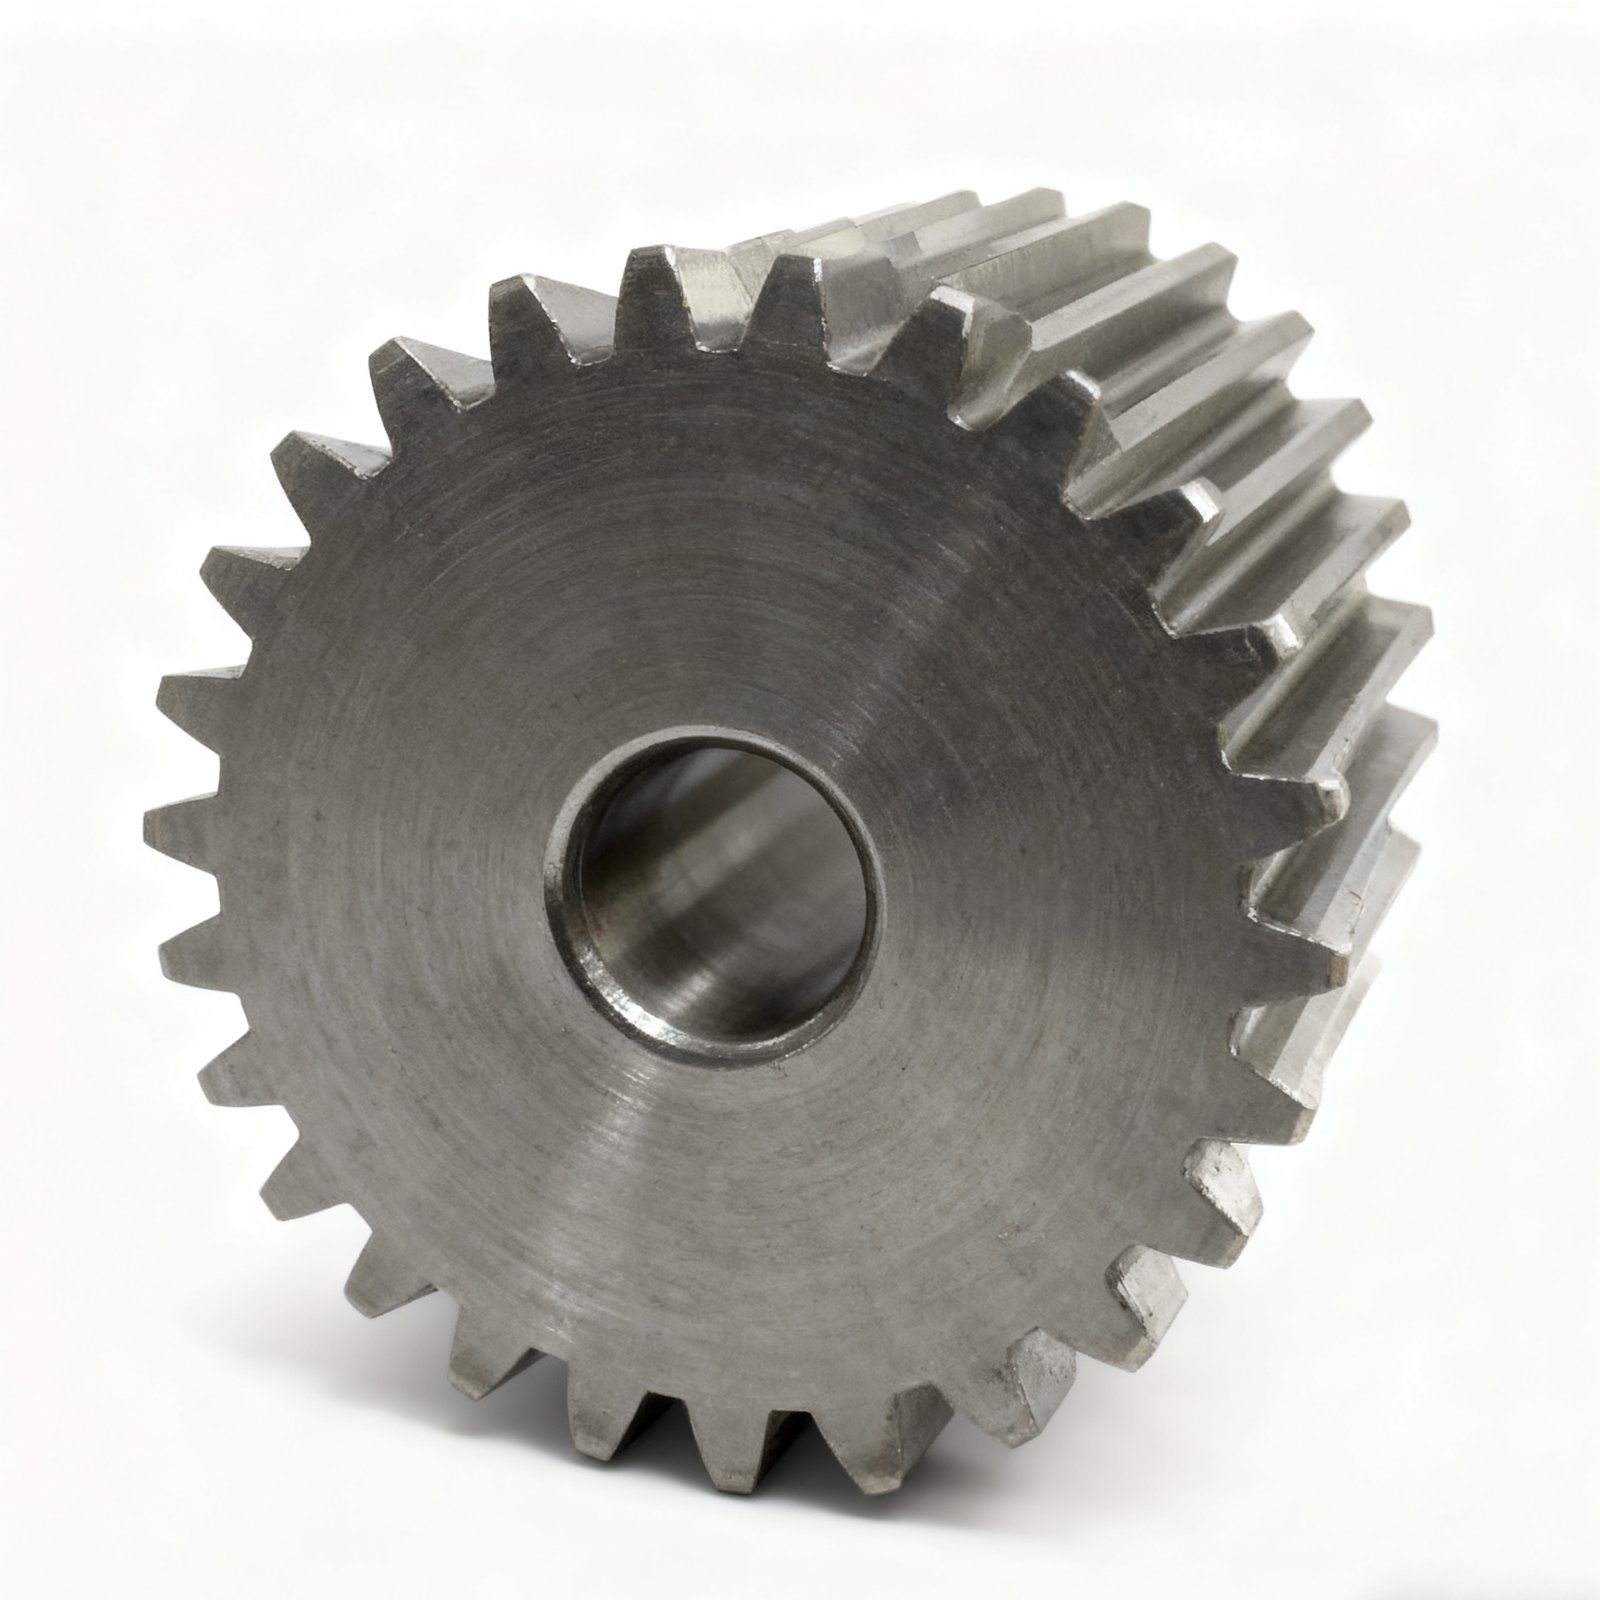
Stirnrad aus Stahl, Zähne im Zustand nach dem Wälzfräsen/Fräsen, Innenbohrung bereits bearbeitet
Die Prüfung nach dem Wälzfräsen oder Stoßen konzentriert sich auf die zwei Größenarten, die den Eingriff direkt beeinflussen: Zahndicke und Rundlauf:
| Prüfpunkt | Anforderung | Werkzeug |
|---|---|---|
| Zahnweite (Wk) | Laut Zeichnung | Zahnweitenmessschraube |
| Zahndicke | Laut Zeichnung | Zahndicken-Messschieber |
| Rundlauf des Zahnkranzes (Fr) | ≤0,05 mm | Rundlaufvorrichtung + Messuhr |
| Zahnflankenrauheit | Ra ≤3,2 μm | Rauheitsvergleichsmuster |
| Entgratung der Zahnenden | Gleichmäßige Fase | Sichtprüfung |
Die Zahnweite ist der empfindlichste Driftindikator beim Wälzfräsen: Werkzeugverschleiß, thermische Verformung der Maschine und Durchbiegung des Werkstücks zeigen sich fast alle zuerst an ihr, deshalb wird sie üblicherweise alle 50 Stück gemessen und in einer X-R-Regelkarte festgehalten, wobei der Trend und nicht nur der Einzelwert betrachtet wird.
III. Wärmebehandlung und Zahnradschleifen: die beiden Prozesse, die sich im Nachhinein nicht korrigieren lassen#
Die Wärmebehandlung ist der einzige Prozess, der „nach der Durchführung nicht mehr geändert werden kann“. Eine unzureichende Härte kann durch erneutes Härten korrigiert werden, aber Entkohlung, Risse und Maßabweichungen außerhalb der Toleranz führen häufig direkt zur Aussonderung.
| Prüfmerkmal | Anforderung | Werkzeug |
|---|---|---|
| Oberflächenhärte | 58~63 HRC | Rockwell-Härteprüfgerät |
| Kernhärte | 30~42 HRC | Rockwell-Härteprüfgerät |
| Wirksame Einsatzhärtungstiefe | 0,8~1,5 mm (gemäß Zeichnung) | Vickers-Härteprüfgerät / Metallographie |
| Randentkohlung | Nicht zulässig | Metallmikroskop |
| Verformung | ≤0,10 mm | Prüfplatte + Messuhr |
| Risse | Nicht zulässig | Magnetpulverprüfung |
Die Wärmebehandlung wird nach Ofenchargen geführt; für jede Ofencharge werden Beschickungsart, Temperaturkurve, Abschreckmedium und Probenahmeergebnisse dokumentiert. Fällt die Probenahme im selben Ofen durch, wird der gesamte Ofen überprüft – die Risiken auf den Bereich der Ofencharge zu begrenzen ist realistischer als eine Stück-für-Stück-Prüfung.
Das Zahnradschleifen ist der letzte Schritt zur Erreichung der Präzision, und seine Prüfanforderungen sind zugleich die detailliertesten:
| Prüfmerkmal | Anforderung | Werkzeug |
|---|---|---|
| Gesamtteilungssprung (Fp) | ≤25 μm | Verzahnungsmesszentrum |
| Profilabweichung (Fα) | ≤10 μm | Verzahnungsmesszentrum |
| Flankenlinienabweichung (Fβ) | ≤10 μm | Verzahnungsmesszentrum |
| Rundlaufabweichung (Fr) | ≤15 μm | Verzahnungsmesszentrum |
| Zahnflankenrauheit | Ra ≤0,8 μm | Rauheitsmessgerät |
| Schleifbrand | Nicht zulässig | Säureätzung / Sichtprüfung |
| Zahnweite (Wk) | Gemäß Zeichnung | Zahnweitenmessschraube |
Das erste Stück nach dem Zahnradschleifen wird im Verzahnungsmesszentrum vollständig vermessen, danach werden alle 50 Stück Stichproben entnommen. Der Verschleiß der Schleifscheibe bewirkt langsame Veränderungen der Zahnprofilform, die sich allein über die Zahnweite nicht erfassen lassen; diese Abweichungsmerkmale müssen im Messzentrum geprüft werden.
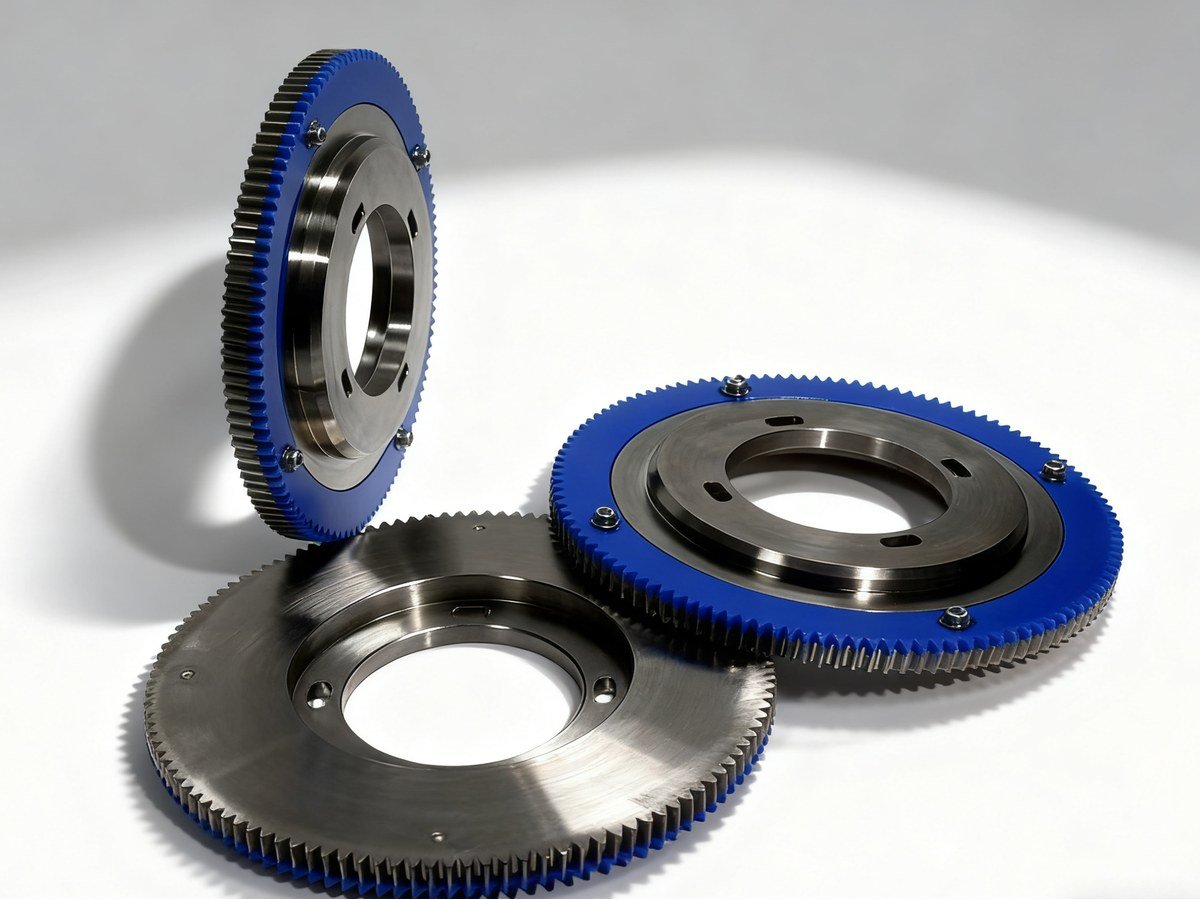 Drei große dünnwandige Außenring-Zahnräder, Zähne im Zustand nach der Fertigbearbeitung, Stirnfläche mit Montage-Gewindebohrungen
IV. Ablauf der Behandlung bei Auftreten einer Anomalie#
- Bediener stellt bei der Eigenprüfung eine Anomalie fest → Maschine anhalten → Prüfer benachrichtigen → die zuvor bearbeiteten Stücke zurückverfolgen und untersuchen;
- Prüfer stellt bei der Patrouille eine Anomalie fest → Schild „Produktion ausgesetzt“ anbringen → Gruppenleiter oder Werkstattmeister benachrichtigen → Überprüfung und Behandlung;
- Erststück nicht in Ordnung → Gerät justieren oder abrichten → Erststückprüfung wiederholen → Produktion erst nach Freigabe fortsetzen;
- Charge nicht in Ordnung → Überführung in den Prozess zur Behandlung fehlerhafter Produkte, Isolierung, Überprüfung und Festlegung von Nacharbeit oder Verschrottung.
Der entscheidende Punkt liegt in der Rückverfolgung im ersten Schritt: Nach dem Anhalten der Maschine muss die Frage beantwortet werden können: „Wie viele Stücke wurden insgesamt vom letzten freigegebenen Stück bis jetzt bearbeitet?“ Dies erfordert lückenlose Prüfaufzeichnungen – Prüfzeitpunkt, Stücknummer und Messwerte jeder Schicht sind dokumentiert. Sobald die Aufzeichnungen eine Lücke aufweisen, kann die Rückverfolgung nur auf die gesamte Schicht ausgedehnt werden, und der Verlust wird vergrößert.
Auch die Aufbewahrungsfristen der Aufzeichnungen unterscheiden sich: Prozessaufzeichnungen für Schruppdrehen, Schaben und Bohren werden 3 Jahre aufbewahrt; die X-R-Regelkarten für Wälzfräsen, die Ofenchargenaufzeichnungen der Wärmebehandlung und die Verzahnungsmessberichte des Zahnradschleifens werden 5 Jahre aufbewahrt. Für Exportaufträge oder Second-Party-Audits von Kunden ist dieser Aufzeichnungssatz der direkteste Nachweis.
V. Anbindung an vorgelagerte und nachgelagerte Prozesse#
Die Zwischenprüfung verbindet vorgelagert die Wareneingangsprüfung und nachgelagert die Warenausgangsprüfung. Die Wareneingangsprüfung kontrolliert Material und Aufmaß (siehe Was die Wareneingangsprüfung von Präzisionszahnrädern prüft), die Zwischenprüfung kontrolliert die Streuung der einzelnen Prozesse, und die Warenausgangsprüfung kontrolliert Aussehen, Kennzeichnung und Begleitberichte — die drei Abschnitte bilden zusammengenommen eine vollständige Qualitätskette. Das Prüfsystem von Geyon Transmission deckt Stirnräder, Kegelräder und Schneckenradsätze mit Modul 0,5~20 ab; nach dem Zahnradschleifen werden Teilung, Zahnprofil und Flankenlinie jeweils Punkt für Punkt auf dem Zahnradmesszentrum ausgegeben.
Sie haben eine Charge Zahnräder oder Innenverzahnungen, die stabil geliefert werden muss, und sind unsicher, wie die Prüfstationen und die Prüffrequenz festzulegen sind? Senden Sie uns die Zeichnungen und die Chargenmenge; das Engineering-Team führt zunächst eine Zeichnungsprüfung durch und legt anschließend einen schriftlichen Plan für Prozessroute, Prüfpositionen und zulässige Abweichungen vor. Zahnradbearbeitung anfragen.