Wie weit die Zahnradprüfung gehen kann: Grenzen und Wege darüber hinaus
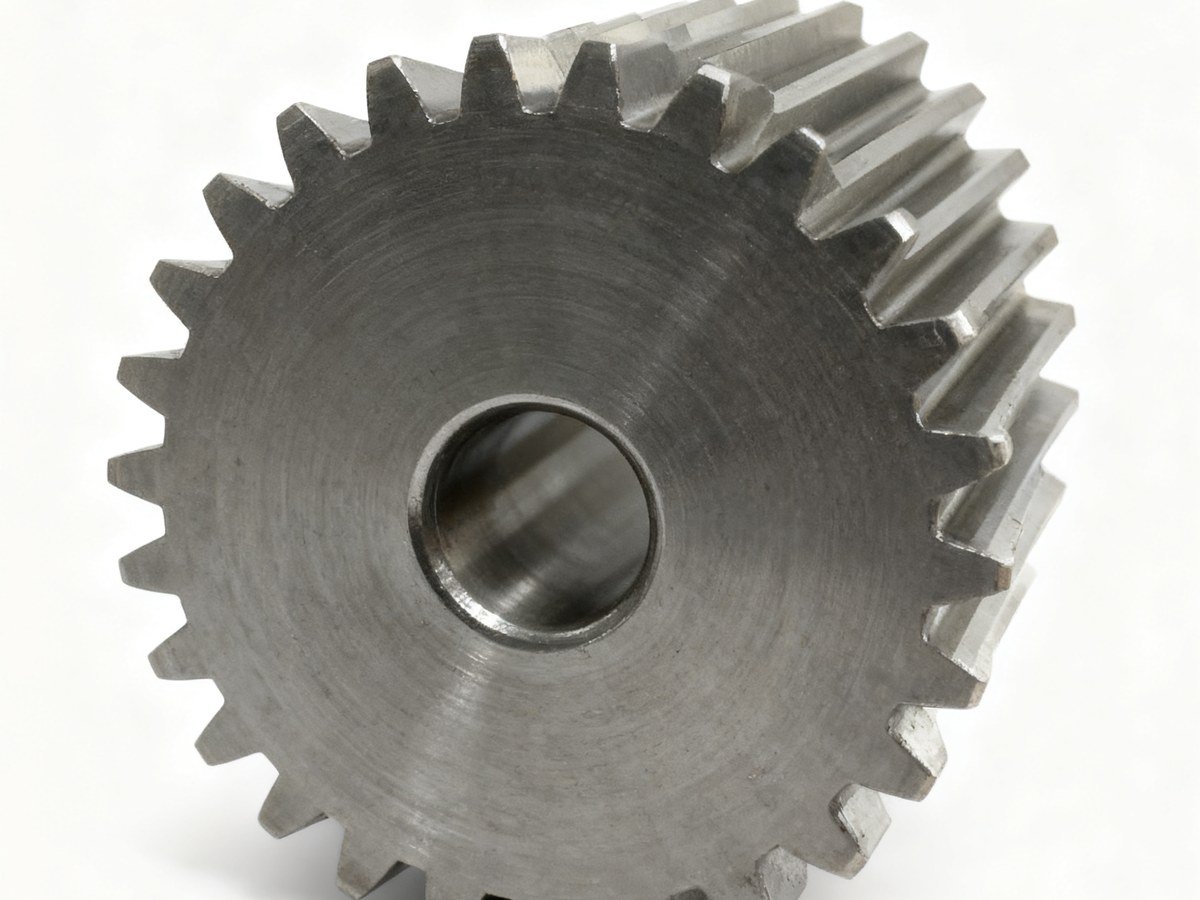
Die Zahnradprüfung ist begrenzt durch Werkstückgröße, Gewicht und Messbereiche: Zylinderräder Modul M 0,5–20, Außendurchmesser 10–800 mm, Gewicht ≤300 kg; Abweichungen wie Fp ≤100 µm, Fα ≤15 µm. Prüfung nach ISO/DIN.
Wie weit die Zahnradprüfung gehen kann: Grenzen und Wege darüber hinaus
Bevor eine Zeichnung übersandt wird, lohnt es sich, zunächst eines zu prüfen: ob dieses Teil überhaupt auf unsere Messgeräte passt. Die Verzahnungsprüfung ist keine Checkliste, die besagt „wir können alles messen“; sie ist begrenzt durch maximale Größe, maximales Gewicht, Messbereich und Genauigkeitsgrenzen. Diese Grenze vor der Angebotserstellung klar zu machen, ist nützlicher, als in einem Bericht eine Spalte voller Zahlen zu sehen — denn Positionen außerhalb der Grenze werden auf eine völlig andere Weise behandelt.
1. Zuerst prüfen, ob das Werkstück auf den Tisch passt#
Die erste Grenze ist das Werkstück selbst. Mit der aktuellen Gerätekonfiguration stellt sich die Abdeckung für mehrere gängige Arten von Verzahnungsteilen wie folgt dar.
| Werkstücktyp | Abdeckung |
|---|---|
| Stirnräder (Außen-/Innenverzahnung) | Modul M 0,5~20, Außendurchmesser 10~800 mm, Zahnbreite ≤400 mm, Werkstückgewicht ≤300 kg |
| Kegelräder | Modul M 1~16, maximaler Durchmesser ≤500 mm, Teilkegelwinkel 5°~90°, Tragbild und Verzahnungsgeräusch messbar |
| Schneckenräder und Schnecken | Schneckenmodul M 0,5~16, Schneckenanzahl Z 1~6, maximaler Außendurchmesser des Schneckenrads ≤800 mm |
| Verzahnungen (Splines) | Rechteck-/Evolventen-/Dreiecksverzahnung, Modul M 0,5~8, Kopfkreisdurchmesser 10~300 mm, Flanken-Zentrierungsgenauigkeit ≤0,025 mm |
Die Zahlen in der Tabelle sind die Grenzen für „kann gespannt werden, kann auf die Maschine, kann Daten liefern“, nicht die Grenzen der Bearbeitungsfähigkeit. Für Hohlräder über 800 mm und Zahnwellen mit mehr als 300 kg kann die Bearbeitung erfolgen, aber die Prüfung erfordert ein anderes Vorgehen; siehe Abschnitt 5 für die Vorgehensweisen.
2. In welchem Bereich gibt es für jede Abweichung Daten#
Was in einem Verzahnungsbericht tatsächlich betrachtet wird, sind die Abweichungspositionen, nicht die Außenmaße. Die messbaren Bereiche sind nach Positionen aufgeführt:
| Prüfposition | Fähigkeitsbereich | Anmerkungen |
|---|---|---|
| Gesamtteilungs-Sammelabweichung Fp | ≤100 μm | ISO/DIN-Qualitäten 5~8 |
| Einzelteilungsabweichung fpt | ≤20 μm | |
| Profilabweichung Fα | ≤15 μm | |
| Flankenlinienabweichung Fβ | ≤15 μm | |
| Rundlaufabweichung Fr | ≤50 μm | |
| Schwankung der Zahnweite Fw | ≤30 μm | |
| Zahndickenabweichung Esn | ≤50 μm | |
| Schnecken-Axialteilungsabweichung | ≤12 μm | Schneckenteile |
| Schnecken-Zahnprofil-Toleranz | ≤10 μm | Schneckenteile |
Eines muss klargestellt werden: Dies sind der Messbereich und die erreichbare Genauigkeit des Geräts, nicht die Abnahmekriterien. Die Abnahme wird nach der auf der Zeichnung angegebenen ISO/DIN-Qualität beurteilt; der Bericht ist nur dafür verantwortlich, die Istwerte zu messen und die Kurven bereitzustellen. Wenn die Zeichnung Qualität 6 vorgibt und die Messwerte im Bereich der Qualität 5 liegen, lautet die Beurteilung dennoch „Zeichnung fordert Qualität 6, gemessen Qualität 5“ — die angegebene Grundlage wird nicht allein deshalb geändert, weil die Zahlen gut aussehen.
3. Härte: Wird die falsche Methode gewählt, sind die Zahlen nicht vergleichbar#
Dasselbe Zahnrad ergibt mit unterschiedlichen Härteprüfverfahren unterschiedliche Werte, und auch die Größenordnungen unterscheiden sich. Die Fähigkeitsbereiche sind nach Verfahren gegliedert:
| Prüfart | Norm | Messbereich | Geeignete Werkstücke |
|---|---|---|---|
| Rockwell-Härte HRC | GB/T 230 / ISO 6508 | 20~67 HRC | Gehärtete Zahnräder, Wellen |
| Rockwell-Härte HRB | GB/T 230 / ISO 6508 | 40~100 HRB | Geglühte Teile, Nichteisenmetalle |
| Brinell-Härte HBW | GB/T 231 / ISO 6506 | 8~650 HBW | Rohlinge, Schmiedeteile, Gussteile |
| Vickers-Härte HV | GB/T 4340 / ISO 6507 | 10~1000 HV | Einsatzhärtungsschicht, dünnwandige Teile |
| Oberflächen-Rockwell HR15N | GB/T 230 / ISO 6508 | 70~93 HR15N | Einsatzgehärtete Randschicht |
Es ist üblich, dass die Zeichnung HRC vorgibt, während der Bericht HV liefert, insbesondere bei einsatzgehärteten Teilen — wenn dünne Wände oder Zahnflanken keinen tiefen Eindruck zulassen, kann nur Vickers verwendet werden. Die Umrechnung zwischen beiden ist als Referenz akzeptabel, aber für eine Schiedsentscheidung muss man zum auf der Zeichnung angegebenen Verfahren und der entsprechenden Norm zurückkehren.
4. Dimensionsmesstechnik, Rauheit und Materialanalyse#
Zusätzlich zu den verzahnungsspezifischen Abweichungen enthalten Berichte häufig dimensionelle Mess- und Materialpositionen:
- Maße und Form-/Lageabweichungen: Wellendurchmesser 0,5~800 mm (±0,002 mm), Bohrungsdurchmesser 0,5~600 mm (±0,002 mm), Länge 0,5~1000 mm (±0,01 mm); Rundheit ≤1,0 μm, Zylindrizität ≤2,0 μm, Plan- und Rundlauf ≤2,0 μm, Koaxialität / Position / Parallelität / Rechtwinkligkeit ≤5,0 μm, Ebenheit ≤3,0 μm.
- Oberflächenrauheit: Ra 0,01~20 μm (Auflösung 0,001 μm), Rz und Rmax 0,1~100 μm.
- Metallographie und Werkstoff: Einsatzhärtungstiefe und effektive Härtungstiefe (GB/T 9450 / ISO 2639), Martensitgrad und Restaustenitgehalt (GB/T 25744), spektralanalytische Bestimmung der chemischen Zusammensetzung (GB/T 4336 / GB/T 223), Oberflächen- und Innenfehler (Ultraschall / Magnetpulver, GB/T 7233 / GB/T 6402).
5. Drei Wege nach Überschreitung des Bereichs#
Wenn ein Werkstück die Bereiche in den obigen Tabellen überschreitet, endet dies nicht mit „nicht messbar“; üblicherweise wird einer dieser drei Wege gewählt:
- An ein Drittlabor auslagern. Für große Zahnkränze, sehr große Messbereiche oder Spezialpositionen an ein Labor mit entsprechender Qualifikation senden; der Bericht wird mit der Ware geliefert. Lieferzeit und Kosten werden separat ausgewiesen und müssen bei der Angebotserstellung klar angegeben werden.
- Den Messplan ändern. Ist ein Vollpositions-Scan auf dem Verzahnungsmessgerät nicht möglich, kann er in Einzelpositionen aufgeteilt werden: Zahnweite, Kugelmaß, Zahndicke und Rundlauf separat mit Vorrichtungen und Universal-Messmitteln messen und damit die Positionen abdecken, die auf der Zeichnung tatsächlich bewertet werden. Die Genauigkeitsgrenze wird niedriger sein, aber für die Schlüsselpositionen lassen sich Daten gewinnen.
- Das Bezugssystem oder die Konstruktion ändern. Bei manchen Teilen liegt die Schwierigkeit nicht in der Größe, sondern im Fehlen einer brauchbaren Messbezugsfläche. Das Hinzufügen einer Fertigungsbezugsfläche auf der Zeichnung oder das Aufteilen eines einteiligen Bauteils in Komponenten (Zahnkranz + Nabe) stellt die Messbarkeit wieder her. Dies muss in die Zeichnungsprüfung einfließen und darf nicht bis kurz vor der Lieferung aufgeschoben werden.
Alle drei Punkte müssen bereits im Angebotsstadium klar angegeben werden. Der teuerste Fehler bei Verzahnungsteilen ist nicht, dass sie nicht messbar sind, sondern dass dies erst bei der Lieferung entdeckt wird.
6. Voraussetzungen für die Gültigkeit der Daten#
Zwei Bedingungen müssen im Bericht angegeben werden: Die Prüfung erfolgt in einer Standardumgebung (20±1 ℃), und alle Geräte befinden sich innerhalb ihrer gültigen Kalibrierfrist. Darüber hinaus müssen Zahnschleifen und Prüfung dieselbe Satz von Positionierbezugsflächen verwenden — wenn die Zeichnung nicht klar angibt, welche Fläche zur Positionierung dient, stimmen die Flankenlinien-Daten nicht mit der tatsächlichen Eingriffsbedingung im Gehäuse überein, und es kommt zu Lastverteilungsfehlern in der Form „Verzahnung in Ordnung, Montage hat ein Problem“.
Geyon Transmission übernimmt die Fertigung und Prüfung von Präzisionsverzahnungen und Getriebeteilen, einschließlich Zahnschleifen bis DIN/ISO Klasse 4~5. Senden Sie uns die Zeichnung (Modul, Zähnezahl, Genauigkeitsklasse, Werkstoff- und Härteanforderungen); wir führen zunächst eine Zeichnungsprüfung durch, um die messbaren Positionen, den Messplan und den erforderlichen Berichtsumfang zu bestätigen, und erstellen dann ein Angebot für Bearbeitung und Prüfung.
- Prüfpositionen und Berichtsumfang: Qualität und Prüfung
- Geradverzahnung / Schrägverzahnung Bearbeitung: Präzisionsverzahnungsfertigung
- Zeichnung zur Angebotserstellung einreichen: Verzahnungsangebot erhalten