
Cómo leer un informe de inspección de engranajes: tres tipos de desviación, fuentes de tolerancia y tres detalles de evaluación pasados por alto
Guía para interpretar informes de inspección de engranajes: desviaciones de paso (fpt, Fp), perfil (Fα, ffα, fHα) y hélice (Fβ, ffβ, fHβ), con valores admisibles según módulo, diámetro de referencia, ancho de cara y grado de precisión (GB/T 10095.1 / ISO 1328-1, DIN 3962).
Cómo leer un informe de inspección de engranajes: tres tipos de desviación, fuentes de tolerancia y tres detalles de evaluación pasados por alto
Respuesta central: Un informe de inspección de engranajes se reduce a tres grupos de números — desviación de paso (fpt paso individual, Fp paso acumulado total), desviación de perfil (Fα / ffα / fHα) y desviación de hélice (lead) (Fβ / ffβ / fHβ). Los grados de precisión se evalúan según GB/T 10095.1 (idéntica a ISO 1328-1) o DIN 3962, y cuanto menor es el número de grado, mayor es la precisión. El orden de evaluación es: primero confirmar que la referencia y la sección de medición coinciden con el plano, luego comparar los valores admisibles ítem por ítem según el módulo, el diámetro de referencia, el ancho de cara y el grado de precisión. Entre ellos, Fp determina la precisión de indexación, fHα se relaciona con la suavidad de engrane y el ruido, y Fβ se relaciona con la distribución de carga a lo ancho de la cara.
1. Las tres familias de desviaciones en el informe, y a qué problema del engranaje corresponde cada una#
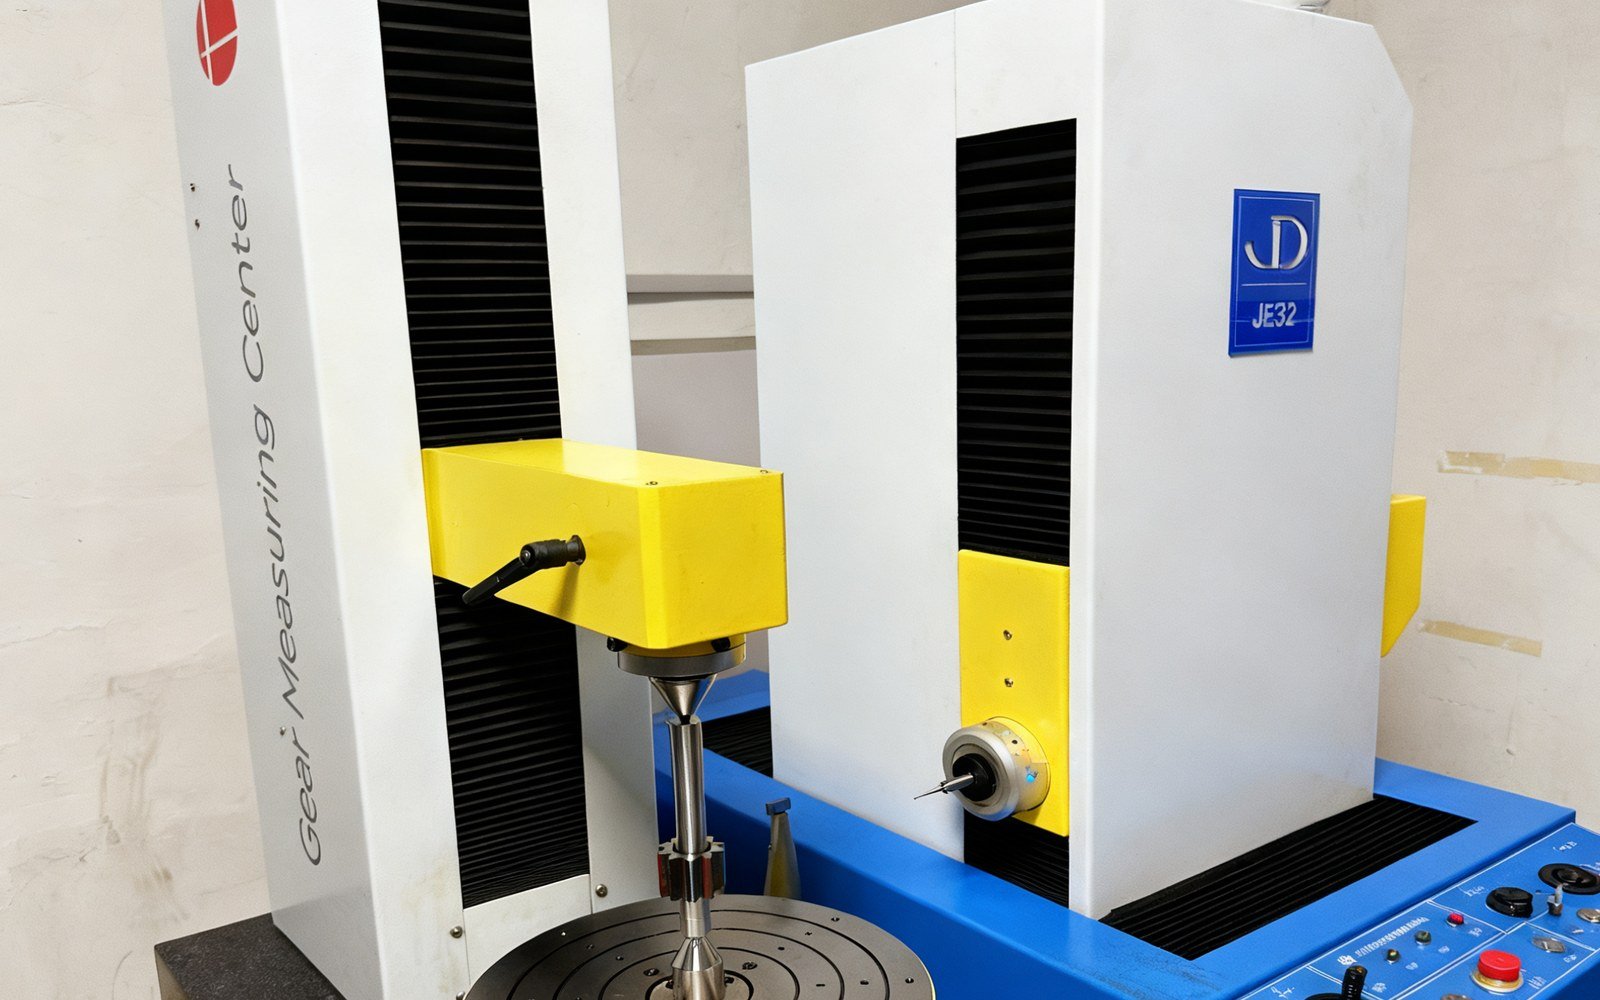
Un informe de inspección de engranajes es el registro producido por un centro de medición de engranajes que mide las desviaciones de paso, perfil y hélice de un engranaje terminado diente por diente, y luego las evalúa contra un grado de precisión estándar. Las tres familias de desviaciones apuntan a características de rendimiento diferentes:
| Familia de desviación | Símbolos comunes | Significado | Indicadores afectados |
|---|---|---|---|
| Desviación de paso | fpt / Fp / fpk | Desviación de paso adyacente, desviación acumulada en una revolución, desviación acumulada en k pasos | Precisión de indexación, uniformidad de la relación de transmisión |
| Desviación de perfil | Fα / ffα / fHα | Desviación total de perfil, desviación de forma, desviación de inclinación | Suavidad de engrane, ruido, tensión de contacto |
| Desviación de hélice (lead) | Fβ / ffβ / fHβ | Desviación total a lo ancho de la cara, forma, inclinación | Distribución de carga a lo ancho de la cara, carga en el borde, desportillado en el extremo del diente |
| Excentricidad radial | Fr | Variación radial máxima del palpador durante una revolución del engranaje | Fluctuación del juego, ruido |
Una vez que puedas leer esta tabla, habrás entendido la mitad del informe; la pregunta restante es qué tan ajustados deben mantenerse estos valores.
2. Los valores admisibles no son números fijos: por qué dos proveedores reportan cifras diferentes para el mismo plano#
El valor admisible de una desviación individual se determina a partir de tablas estándar según el módulo, el diámetro de referencia, el ancho de cara y el grado de precisión — no es un número fijo. DIN 3962 especifica las tolerancias individuales para paso, perfil y hélice; GB/T 10095.1 es idéntica a ISO 1328-1 y especifica las definiciones y los valores admisibles para las desviaciones en el mismo flanco de un diente de engranaje; el espesor del diente y el juego se tratan por separado bajo DIN 3967. Para una comparación aproximada de los grados de precisión entre sistemas, consulte Gear Accuracy Standards Explained .
Tomemos como ejemplo la desviación de hélice: el valor admisible común para los grados 5~7 está aproximadamente en el rango de 6~16 μm, y el valor específico depende del ancho de cara y del ángulo de hélice — cuanto mayor es el ancho de cara, mayor es la desviación acumulada a partir de la misma inclinación angular, y correspondientemente más holgado el valor admisible. Así que cuando dos proveedores reportan cifras diferentes, primero verifique si midieron el mismo punto de medición sobre la misma referencia, y solo entonces hable de estar fuera de tolerancia.
3. Tres detalles de evaluación que se pasan por alto con facilidad#
1. Fp y fpt no son lo mismo. La desviación de paso simple fpt es un asunto entre dos dientes adyacentes, mientras que la desviación acumulada total de paso Fp es el resultado de la acumulación de errores a lo largo de una revolución completa. Durante el fresado de engranajes por generación, el error de indexado del par de engranajes de tornillo sin fin de la mesa se acumula en Fp, manifestándose como un ruido excesivo en ciertas posiciones alrededor de la circunferencia. En aplicaciones que requieren una relación de transmisión uniforme, como mecanismos de indexado y mesas giratorias de múltiples estaciones, el requisito sobre Fp suele ser más crítico que sobre fpt; si un informe solo proporciona fpt, entonces el problema acumulativo es invisible.
2. La desviación de pendiente del perfil fHα se convierte en una desviación del ángulo de presión. La desviación de pendiente del perfil describe cuánto se inclina el perfil respecto a la involuta teórica y puede convertirse en una desviación del ángulo de presión; cuando la punta y la raíz se desvían simultáneamente, formando una “corona” o un “hueco”, esto pertenece a la desviación de forma ffα y refleja la condición de rectificado de la muela del engranaje. La tarea central del rectificado después del tratamiento térmico es corregir estas dos cantidades de vuelta.
3. ¿Están claramente indicados el datum y la sección de medición? Para un mismo engranaje, medir con el agujero como datum y medir con el muñón como datum puede dar resultados que caen en grados diferentes. Un informe normalmente debe indicar la posición de la sección de medición; para engranajes helicoidales generalmente se usa la sección normal en el centro del ancho de cara; si el plano especifica el espesor de diente transversal y el informe da el normal, es normal que las dos cifras no coincidan — convierta primero y luego compare.
4. Cómo escribir los requisitos de precisión en planos y pedidos#
- Establecer el grado: DIN 4~5 para accionamientos de precisión de alta velocidad, 7~8 para cajas de engranajes industriales generales, alrededor del grado 9 para baja velocidad y carga pesada;
- Especificar todos los elementos: paso, perfil y hélice deben especificarse todos; especificar solo uno significa renunciar al control de los otros dos;
- Definir el datum: dejar claro el datum de medición (agujero o muñón) y la sección de medición, para evitar interpretaciones divergentes entre proveedor y comprador;
- Definir el espesor del diente: la tolerancia del espesor del diente y el juego se especifican según DIN 3967, escritos por separado del grado de precisión;
- Acordar el método de inspección: centro de medición de engranajes o inspección por engrane, informe con la mercancía o un tercero designado, escrito en los requisitos técnicos de antemano;
- Poner el proceso de tratamiento térmico primero: la distorsión del carburizado y temple afecta la precisión final, así que deje sobremedida de rectificado en el proceso y mida después del rectificado — no espere que el grado previo al tratamiento térmico se transmita directamente a la pieza terminada.
5. La capacidad de inspección determina cuán creíble es el informe#
La capacidad de medición determina a su vez la credibilidad del informe — si no puede medir con precisión, no puede evaluar con precisión. La incertidumbre de medición de un centro de medición de engranajes puede alcanzar 0,5 µm, mientras que el valor admisible del perfil de un engranaje DIN grado 3 está en sí mismo del orden de micrómetros; si la capacidad del equipo es insuficiente, un “aprobado” medido carece de significado. Las CMM, los durómetros, los verificadores por engrane y los medidores de redondez cubren cada uno una parte del trabajo; para la división específica del trabajo consulte Métodos e instrumentos de inspección para engranajes de precisión .
6. Qué puede hacer Geyon Transmission#
Geyon Transmission mecaniza engranajes cilíndricos rectos y helicoidales según plano (módulo M0.5–M12, diámetro exterior dentro de Φ600 mm), con precisión rectificada de hasta DIN 3 y producción en serie estable en grado GB 4~5; los engranajes cónicos se fabrican según GB/T 11365 grado 5~6, los juegos de engranajes sinfín cubren las formas de diente Z1~Z6, y los materiales habituales son 20CrMnTi cementado y templado (HRC 58~62), 42CrMo templado y revenido, y 38CrMoAl nitrurado. Equipados con centros de medición de engranajes, máquinas de medición por coordenadas (CMM), durómetros y verificadores de engrane, podemos medir paso, perfil, hélice y dureza y emitir informes — véase Engranajes rectos a medida , Inspección y sistema de calidad , Resumen de capacidades de mecanizado .
Envíenos sus planos y condiciones de funcionamiento — módulo, número de dientes, grado de precisión, requisitos de tratamiento térmico, aplicación — y, tras la revisión del plano, el equipo de ingeniería responderá con la ruta de proceso, el plan de inspección y la cotización. Contacte con Geyon Transmission o visite el sitio web de Geyon Transmission . Solo cuando el grado y la referencia están claramente indicados en el plano tiene el informe de inspección algo significativo con lo que comparar.