Qué inspeccionar en la recepción de engranajes de precisión: controles y muestreo de blancos, acero y componentes
Inspección de recepción de engranajes: verificar grado de material por espectrómetro, dureza del blanco 120~180 HBW, dimensiones según AQL 1.0 y descentrado ≤0.05 mm con coaxialidad ≤0.03 mm, bajo GB/T 2828.1 (ISO 2859-1).
Qué inspeccionar en la recepción de engranajes de precisión: controles y muestreo de blancos, acero y componentes
Respuesta central: La inspección de recepción debe mantenerse firme en tres aspectos: si el material es correcto, si el datum es suficiente y si aún queda sobremedida para los procesos posteriores. Antes de que las piezas en bruto de engranajes se almacenen, deben inspeccionarse al menos cuatro elementos: grado de material (espectrómetro, 1 pieza por lote), dureza de la pieza en bruto (3 piezas por lote, generalmente 120~180 HBW, según el material), dimensiones externas (muestreo según AQL 1.0), y excentricidad de cara ≤0.05 mm y coaxialidad ≤0.03 mm (3 piezas por lote). El acero se muestrea por colada/lote para verificar el grado, y las piezas estándar compradas se inspeccionan al 100 % por modelo y apariencia. El plan de muestreo sigue uniformemente GB/T 2828.1 (equivalente a ISO 2859-1): AQL se toma como 0 para características críticas, 1.0 para características mayores y 2.5 para características generales. Todo lo que se determine como no conforme se aísla y se devuelve; la aceptación concesionada debe tener registros de revisión.
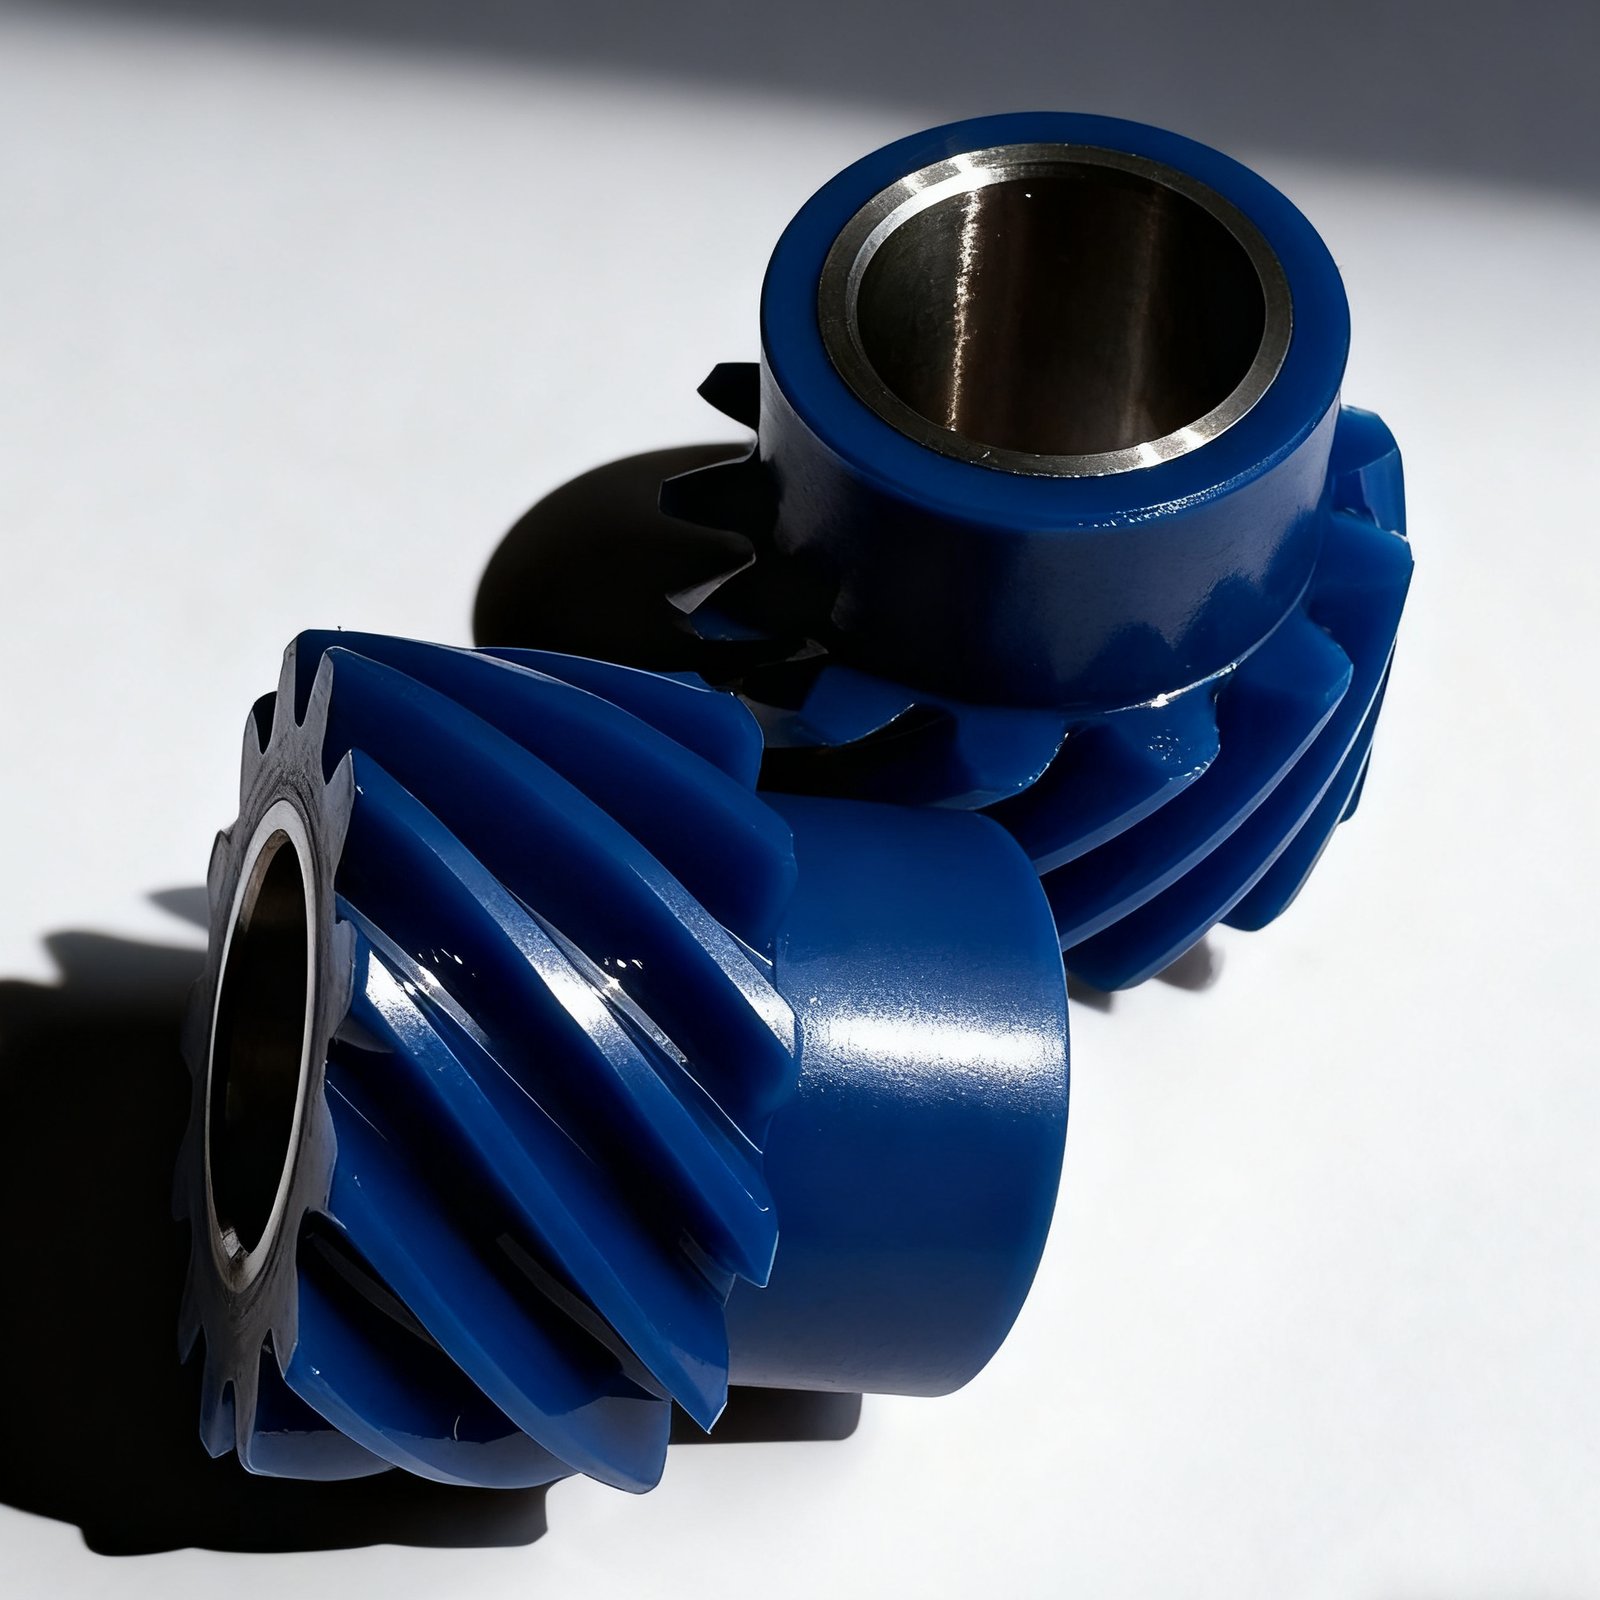
Piñón helicoidal con flancos de diente azules, el diámetro interior es una pieza de acero terminada
I. Qué previene realmente la inspección de recepción#
Los problemas que se pasan por alto en la etapa de recepción los paga cada proceso posterior: si el grado de material es incorrecto, todos los parámetros de tratamiento térmico se desperdician; si la dureza de la pieza en bruto es demasiado alta, las herramientas de tallado de dientes se desgastan rápidamente y las dimensiones del perfil del diente se desvían; si la sobremedida de la pieza en bruto es insuficiente o la excentricidad está fuera de tolerancia, no se puede encontrar un datum de mecanizado antes del tratamiento térmico, y para la etapa de rectificado ya no queda sobremedida para salvarlo. Por lo tanto, la inspección de recepción no se trata de calificar a los proveedores, sino de mantener fuera de la puerta el material que no debería entrar al taller.
El alcance cubre piezas en bruto de engranajes compradas, forjados, barras, piezas tratadas térmicamente, piezas mecanizadas subcontratadas y piezas estándar compradas como rodamientos, retenes de aceite y sujetadores.
II. Primero verificar los documentos, luego las piezas#
Si los documentos que acompañan están incompletos, se devuelven a compras para que los completen antes de que nada llegue al banco de inspección. Deben verificarse cuatro documentos:
| Documento | Qué verificar |
|---|---|
| Albarán de entrega | Coherente con la orden de compra; nombre del artículo, especificación y cantidad verificados uno por uno |
| Certificado de material | Original o copia sellada; el grado y el número de colada/lote deben coincidir |
| Informe de tratamiento térmico | Debe acompañar a las piezas con requisitos de dureza y profundidad de capa cementada |
| Informe de inspección de fábrica | Datos de inspección propios del proveedor para las dimensiones clave |
Este paso toma diez minutos y puede evitar que todo un lote vaya a retrabajo más adelante. Solo después de que los documentos estén completos se realizan las comprobaciones de apariencia y embalaje: no se permiten óxido evidente ni cascarilla de laminación; no se permiten golpes ni rayones que afecten el uso o consuman sobremedida de mecanizado; las piezas con rebabas y rebordes sin limpiar se devuelven; el aceite y los cuerpos extraños de la superficie deben limpiarse; el embalaje debe estar intacto y no húmedo; la identificación del material debe ser clara y legible.
III. Piezas en bruto de engranajes y piezas de engranajes: cuatro indicadores estrictos#
Los elementos de inspección y los valores de aceptación para las piezas en bruto de engranajes son nuestros criterios fijos durante la aceptación en fábrica:
| N.º | Elemento de inspección | Herramienta de inspección | Criterio de aceptación | Muestreo |
|---|---|---|---|---|
| 1 | Grado de material | Espectrómetro | Cumple los requisitos del plano | 1 pieza por lote |
| 2 | Dureza de la pieza en bruto | Durómetro | 120~180 HBW (según el material) | 3 piezas por lote |
| 3 | Dimensión del diámetro exterior | Calibre/micrómetro | Cumple la tolerancia del plano | AQL 1.0 |
| 4 | Dimensión del diámetro interior | Micrómetro interior/calibre de tapón | Cumple la tolerancia del plano | AQL 1.0 |
| 5 | Excentricidad de cara | Comparador de excentricidad | ≤ 0.05 mm | 3 piezas por lote |
| 6 | Coaxialidad | CMM | ≤ 0.03 mm | 3 piezas por lote |
| 7 | Rugosidad superficial | Rugosímetro | Ra ≤ 3.2 μm | 3 piezas por lote |
La dureza debe seguir al material: no todos los grados de acero usan 120~180 HBW; la coaxialidad y la excentricidad determinan si la pieza puede montarse y alinearse en un solo amarre para las operaciones posteriores, y las piezas en bruto fuera de tolerancia se convertirán directamente en chatarra en la etapa de rectificado de engranajes. El juicio de precisión de piezas terminadas sigue un conjunto separado de criterios; para saber cómo leer el paso, el perfil y la hélice, consulte Cómo leer un informe de inspección de engranajes.
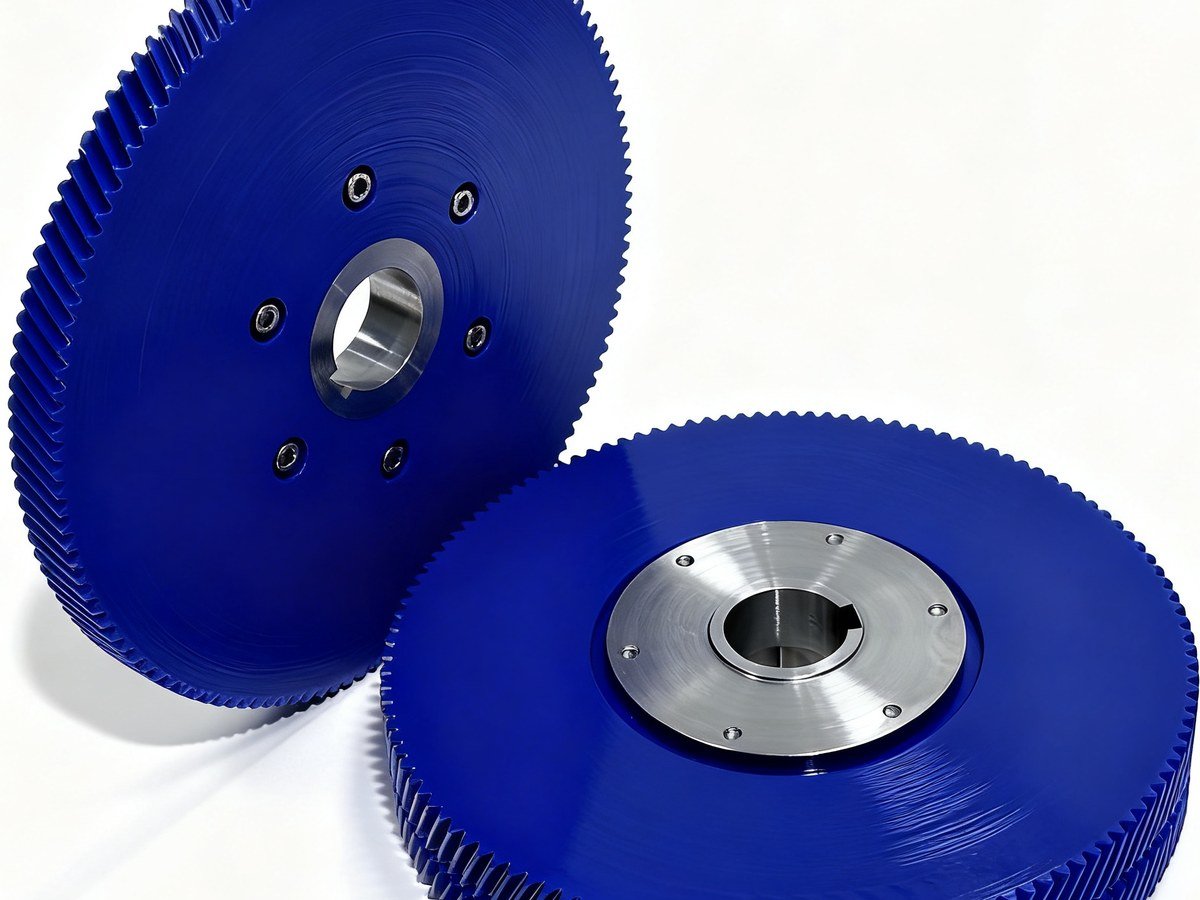 Dos discos de engranaje con flancos de diente azules, centrados en cubos de acero terminados con chaveteros
IV. Acero y barras: muestreo por colada/lote#
Los problemas con el material en barra suelen ser uniformes en toda la colada/lote, por lo que el muestreo debe realizarse por colada/lote, no por pieza:
| Ítem de inspección | Herramienta | Norma | Muestreo |
|---|---|---|---|
| Grado de material | Espectrómetro de emisión óptica | Cumple los requisitos del pedido | 1 pieza por colada/lote |
| Dureza | Durómetro | Según norma del material | 3 piezas por lote |
| Diámetro/dimensiones | Micrómetro | GB/T 702 | 5 piezas por lote |
| Calidad superficial | Visual | Sin grietas, pliegues ni cascarillas | Inspección al 100 % |
La calidad superficial se inspecciona al 100 % porque las grietas y los pliegues solo quedan al descubierto tras el torneado, momento en el que el material ya ha entrado en producción. Las dimensiones de diámetro se evalúan conforme a las desviaciones admisibles de GB/T 702; no se aplican las tolerancias del plano al material en bruto.
V. Partes estándar compradas: un modelo incorrecto es un cero#
| Categoría | Ítems de inspección |
|---|---|
| Rodamientos | Modelo, marca, juego interno, flexibilidad de giro |
| Retenes de aceite | Especificación, material, integridad del labio |
| Elementos de fijación | Especificación, clase de propiedad, calidad de rosca (GB/T 3098) |
La marca del rodamiento y la clase de juego interno son los dos ítems más fácilmente sustituibles; si el plano especifica P5, se acepta conforme a P5: no se aceptan promesas verbales de que “el rendimiento es el mismo”.
VI. Muestreo: graduado por AQL, no solo unas pocas piezas al azar#
El muestreo por atributos lote a lote se ejecuta de forma uniforme conforme a GB/T 2828.1 (equivalente a ISO 2859-1), con un tamaño de muestra tomado según el rango de tamaño del lote: 3 piezas para hasta 25 piezas, 8 piezas para 26~150 piezas, 13 piezas para 151~500 piezas y 20 piezas para 501~1200 piezas. Los niveles de inspección se dividen en normal, riguroso y reducido: la inspección normal usa AQL 1.0, la rigurosa se estrecha a 0.65 y la reducida se relaja a 1.5.
La clasificación de defectos está vinculada al muestreo: las características críticas (Clase A) usan AQL 0, y cualquier ocurrencia se juzga como no conforme; las características mayores (Clase B) usan AQL 1.0; las características generales (Clase C) usan AQL 2.5. La clasificación se fija durante la etapa de revisión del plano; no se puede esperar hasta la inspección para discutir qué ítems cuentan como críticos.
VII. Tres disposiciones tras el dictamen#
- Aceptado: colocar una etiqueta verde de aceptación e ingresar a almacén.
- Aceptación por concesión: tras la revisión, colocar una etiqueta amarilla e ingresar a almacén; deben indicarse el motivo de la concesión y el aprobador, y debe restringirse el alcance de uso.
- No conforme: colocar una etiqueta roja, trasladar al área de aislamiento, gestionar según el procedimiento de producto no conforme y no liberar a producción.
Los registros de inspección se archivan junto con el lote y son trazables por lote. Cuando los clientes solicitan informes de inspección de envío, los datos de inspección de recepción son el punto de partida de la cadena de trazabilidad. Para conocer cómo se configura la capacidad de inspección completa (medición de engranajes para módulo 0.5~20 y diámetro exterior de hasta 800 mm, dureza Rockwell/Vickers/Brinell, rugosidad con resolución de hasta 0.001 μm), consulte Quality Inspection; para pedidos personalizados según planos con registros archivados en las etapas de recepción, en proceso y salida, comience en Custom Gear Manufacturing.