Primera pieza, patrulla, última pieza: inspección en proceso para lotes de engranajes
Guía de inspección en proceso para lotes de engranajes: primera pieza, patrulla cada 2 h o 50 piezas y última pieza, con criterios fijos: excentricidad ≤0,05 mm, desviación de perfil ≤10 μm, Ra ≤0,8 μm.
Primera pieza, patrulla, última pieza: inspección en proceso para lotes de engranajes
Respuesta central: la función de la inspección en proceso es detener las anomalías antes de que se produzca un chatarreo en lote. La inspección de la primera pieza confirma que la primera pieza cumple completamente con las dimensiones después de un cambio de modelo, cambio de herramienta o ajuste de máquina, antes de permitir la producción en lote; la inspección volante muestrea cada 2 horas o cada 50 piezas, vigilando la deriva dimensional por desgaste de la herramienta; la inspección de la última pieza realiza una verificación dimensional completa al final del lote y la compara con la primera pieza para confirmar que todo el lote no ha derivado por el desgaste de la herramienta. Los valores de aceptación deben estar escritos de forma fija en la hoja de proceso — excentricidad radial del anillo de engranaje tras el tallado por fresa ≤0,05 mm, desviación del perfil del diente tras el rectificado ≤10 μm, rugosidad de la superficie del diente Ra ≤0,8 μm — no se juzgan por la sensación del operario.
Un engranaje pasa por torneado, tallado por fresa o mortajado, shaving, tratamiento térmico, rectificado, taladrado y otros procesos desde la barra hasta el producto terminado. Los problemas en las piezas de un lote rara vez se deben a una sola pieza mal calculada; en su mayoría ocurren porque, tras el desgaste de un determinado corte, nadie se da cuenta y las siguientes varias cientos de piezas quedan todas fuera de tolerancia a la vez.
I. Tres puntos de control, cada uno gobierna un segmento#
| Punto de control | Momento | Qué gobierna | Criterio |
|---|---|---|---|
| Inspección de la primera pieza | Inicio de cada turno, cambio de modelo, cambio de herramienta, tras ajuste del equipo | Todas las dimensiones críticas del plano, apariencia, sujeción y posicionamiento | Solo se permite la producción en lote si es conforme; la muestra se conserva hasta la finalización del lote |
| Inspección volante | Una vez cada 2 horas o cada 50 piezas | Dimensiones críticas del proceso, desgaste de la herramienta, apariencia | Detener la máquina y ajustar de inmediato al detectar una anomalía, y rastrear las piezas ya mecanizadas |
| Inspección de la última pieza | Al finalizar el lote, antes del cambio de modelo, la última pieza antes del fin del turno | Verificación dimensional completa, comparación punto por punto con la primera pieza | Confirmar que todo el lote es estable y que el desgaste de la herramienta está dentro de un rango controlable |
La que más fácilmente se omite es la última pieza. La primera pieza recibe atención porque se teme el retrabajo; la última a menudo se trata como “ya casi termina el turno”. Pero la última pieza es precisamente la única evidencia que puede demostrar que todo el lote no ha derivado gradualmente por el desgaste de la herramienta — si la primera pieza es conforme y la última está fuera de tolerancia, esas varias cientos de piezas intermedias deben reevaluarse todas.
II. Desbaste y tallado por fresa: los procesos que sientan la base#
La etapa de desbaste deja sobremedida, no dimensiones finales. El foco de inspección es si la sobremedida es suficiente y si el datum es correcto: diámetro exterior y longitud ±0,2 mm (calibre), diámetro interior ±0,1 mm (comparador de diámetro interior), excentricidad de la cara ≤0,10 mm (comparador de carátula), sobremedida de mecanizado dejada en 0,5~1,0 mm. Si se deja muy poca sobremedida, será consumida por la deformación del tratamiento térmico y no se podrá rectificar; si se deja demasiada, el tiempo de rectificado se duplica y pueden aparecer quemaduras de rectificado — este ítem es el más típicamente dependiente de “establecido por la primera pieza, verificado por la última pieza”.
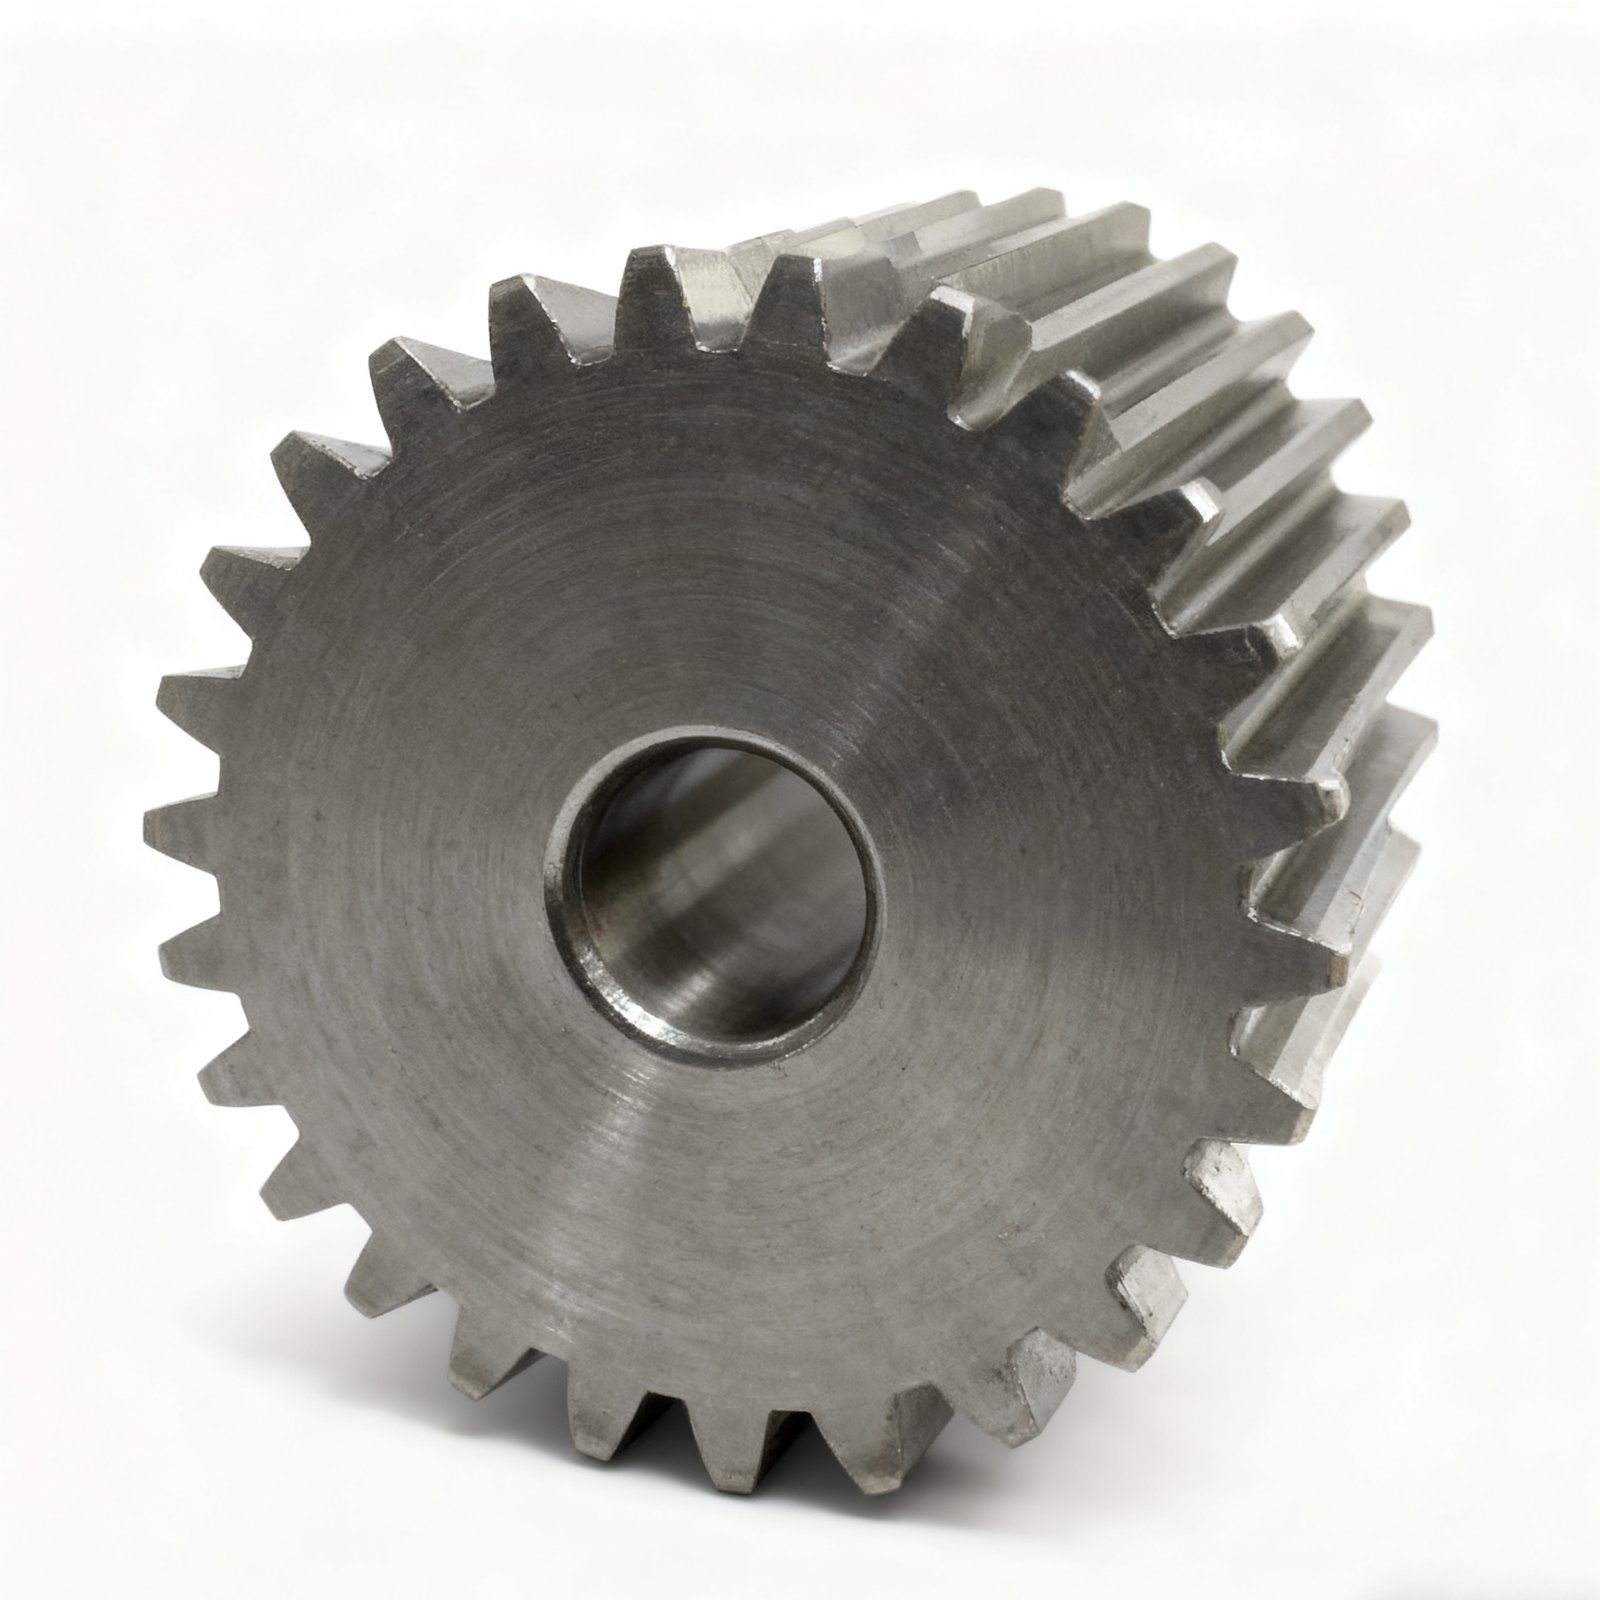
Engranaje recto de acero, dientes en el estado tras tallado por fresa/fresado, diámetro interior ya mecanizado
La inspección tras el tallado por fresa o mortajado se centra en los dos tipos de magnitudes que afectan directamente el engrane: espesor del diente y excentricidad:
| Ítem de inspección | Requisito | Herramienta |
|---|---|---|
| Longitud de cuerda constante (Wk) | Según plano | Micrómetro de cuerda constante |
| Espesor del diente | Según plano | Calibre de espesor de diente |
| Excentricidad radial del anillo de engranaje (Fr) | ≤0,05 mm | Dispositivo de excentricidad + comparador de carátula |
| Rugosidad de la superficie del diente | Ra ≤3,2 μm | Bloque de comparación de rugosidad |
| Desbarbado del extremo del diente | Chaflán uniforme | Visual |
La longitud de cuerda constante es el indicador de deriva más sensible para el tallado por fresa: el desgaste de la herramienta, la deformación térmica de la máquina y la deflexión de la pieza casi siempre se manifiestan primero en ella, por lo que suele medirse cada 50 piezas y registrarse en un gráfico de control X-R, observando la tendencia y no solo el valor individual.
III. Tratamiento térmico y rectificado de engranajes: los dos procesos que no se pueden corregir después#
El tratamiento térmico es el único proceso que “no se puede cambiar una vez hecho”. Una dureza insuficiente se puede volver a templar, pero la descarburación, las grietas y la deformación fuera de tolerancia a menudo conducen directamente al rechazo.
| Ítem de inspección | Requisito | Herramienta |
|---|---|---|
| Dureza superficial | 58~63 HRC | Durómetro Rockwell |
| Dureza del núcleo | 30~42 HRC | Durómetro Rockwell |
| Profundidad efectiva de la capa cementada | 0,8~1,5 mm (según plano) | Durómetro Vickers / metalografía |
| Descarburación superficial | No permitida | Microscopio metalográfico |
| Deformación | ≤0,10 mm | Plataforma de inspección + comparador de carátula |
| Grietas | No permitidas | Inspección por partículas magnéticas |
El tratamiento térmico se gestiona por lote de horno; cada lote de horno conserva el método de carga, la curva de temperatura, el medio de temple y los resultados de muestreo. Si el muestreo en un mismo horno falla, se revisa todo el horno — confinar el riesgo dentro del rango del lote de horno es más realista que la inspección pieza por pieza al 100 %.
El rectificado de engranajes es el último paso para alcanzar la precisión, y sus requisitos de inspección son también los más detallados:
| Ítem de inspección | Requisito | Herramienta |
|---|---|---|
| Desviación total acumulada de paso (Fp) | ≤25 μm | Centro de medición de engranajes |
| Desviación del perfil del diente (Fα) | ≤10 μm | Centro de medición de engranajes |
| Desviación de hélice (Fβ) | ≤10 μm | Centro de medición de engranajes |
| Excentricidad radial (Fr) | ≤15 μm | Centro de medición de engranajes |
| Rugosidad de la superficie del diente | Ra ≤0,8 μm | Rugosímetro |
| Quemadura por rectificado | No permitida | Inspección por ataque ácido / visual |
| Longitud de la cuerda tangente base (Wk) | Según plano | Micrómetro de cuerda tangente base |
La primera pieza del rectificado de engranajes va al centro de medición de engranajes para un informe completo, tras lo cual se muestrea cada 50 piezas. El desgaste de la muela produce cambios lentos en la forma del perfil del diente, que no pueden detectarse solo con la longitud de la cuerda tangente base; estos ítems de desviación deben ir al centro de medición.
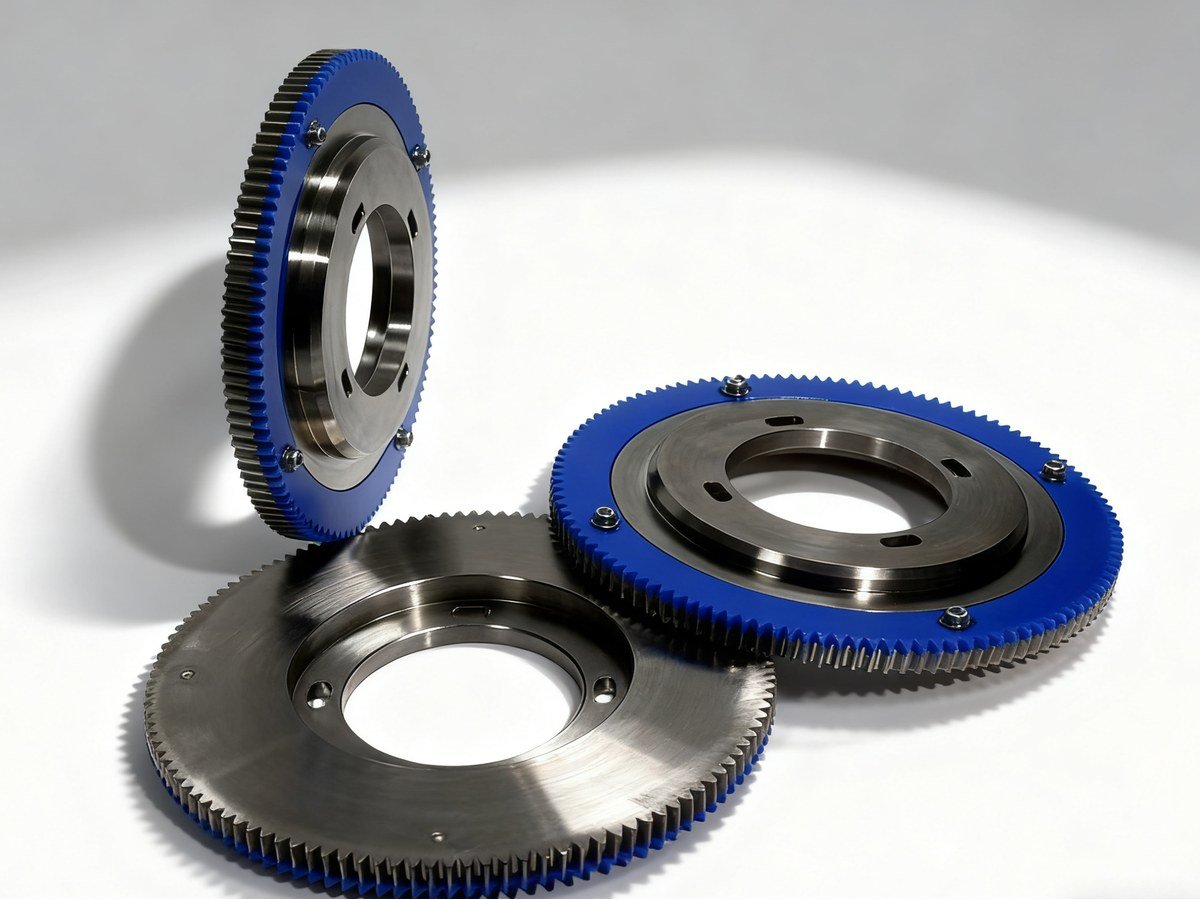 Tres engranajes anulares externos de pared delgada y gran diámetro, dientes en el estado posterior al acabado, cara frontal con agujeros roscados de montaje
IV. Secuencia de actuación tras la aparición de una anomalía#
- El operario detecta una anomalía en la autoverificación → detiene la máquina → avisa al inspector → rastrea e investiga las piezas mecanizadas anteriormente;
- El inspector detecta una anomalía durante la ronda de inspección → coloca un cartel de “producción suspendida” → avisa al jefe de equipo o al supervisor de taller → revisa y gestiona;
- Primera pieza no conforme → ajustar o rectificar el equipo → repetir la inspección de primera pieza → continuar la producción solo tras la conformidad;
- Lote no conforme → derivar al proceso de gestión de productos no conformes, aislar, revisar y determinar reparación o desecho.
La clave está en el rastreo del primer paso: tras detener la máquina, debe ser posible responder “cuántas piezas se han mecanizado en total desde la última pieza conforme hasta ahora”. Esto requiere registros de inspección continuos — la hora de inspección, el número de pieza y los valores medidos de cada turno quedan todos archivados. Una vez que los registros presentan un vacío, el rastreo solo puede ampliarse a todo el turno, y la pérdida se amplifica.
Los periodos de conservación de registros también difieren: los registros de proceso de torneado en desbaste, mortajado y taladrado se conservan durante 3 años; los gráficos de control X-R del tallado por fresa madre, los registros de lote del horno de tratamiento térmico y los informes de medición de engranajes del rectificado de engranajes se conservan durante 5 años. Para pedidos de exportación o auditorías de segunda parte por parte del cliente, este conjunto de registros es la evidencia más directa.
V. Cómo conectar con aguas arriba y aguas abajo#
La inspección en proceso conecta aguas arriba con la inspección de recepción y aguas abajo con la inspección final. La inspección de recepción controla el material y el sobreespesor (véase Qué verifica la inspección de recepción de engranajes de precisión), la inspección en proceso controla la deriva de cada operación, y la inspección final controla el aspecto, el marcado y los informes adjuntos: los tres segmentos conectados entre sí forman una cadena de calidad completa. El sistema de inspección de Geyon Transmission abarca engranajes cilíndricos, engranajes cónicos y juegos de tornillo sinfín con módulo 0.5~20; tras el rectificado de engranajes, el paso, el perfil del diente y la hélice se emiten uno por uno en el centro de medición de engranajes.
¿Tiene un lote de engranajes o coronas dentadas que necesita una entrega estable y no está seguro de cómo establecer los puntos de control de inspección y la frecuencia de muestreo? Envíe los planos y la cantidad del lote; el equipo de ingeniería realizará primero una revisión de planos y luego proporcionará un plan por escrito de la ruta de proceso, los puntos de inspección y las desviaciones admisibles. Solicite una cotización de mecanizado de engranajes.