Límites de la inspección de engranajes: alcance y tres rutas alternativas
Límites de medición de engranajes: módulo M 0.5-20, diámetro exterior 10-800 mm, peso ≤300 kg; desviaciones Fp ≤100 μm, Fα/Fβ ≤15 μm según norma ISO/DIN.
Límites de la inspección de engranajes: alcance y tres rutas alternativas
Antes de enviar un plano, conviene comprobar primero una cosa: si esta pieza puede montarse en nuestros instrumentos de medición. La inspección de engranajes no es una lista de verificación que diga “podemos medir cualquier cosa”; está limitada por el tamaño máximo, el peso máximo, el rango de medición y los límites de precisión. Aclarar este límite antes de cotizar es más útil que ver una columna de números en un informe, porque los elementos fuera del límite se tratan de una forma completamente distinta.
1. Primero, comprobar si la pieza cabe en la mesa#
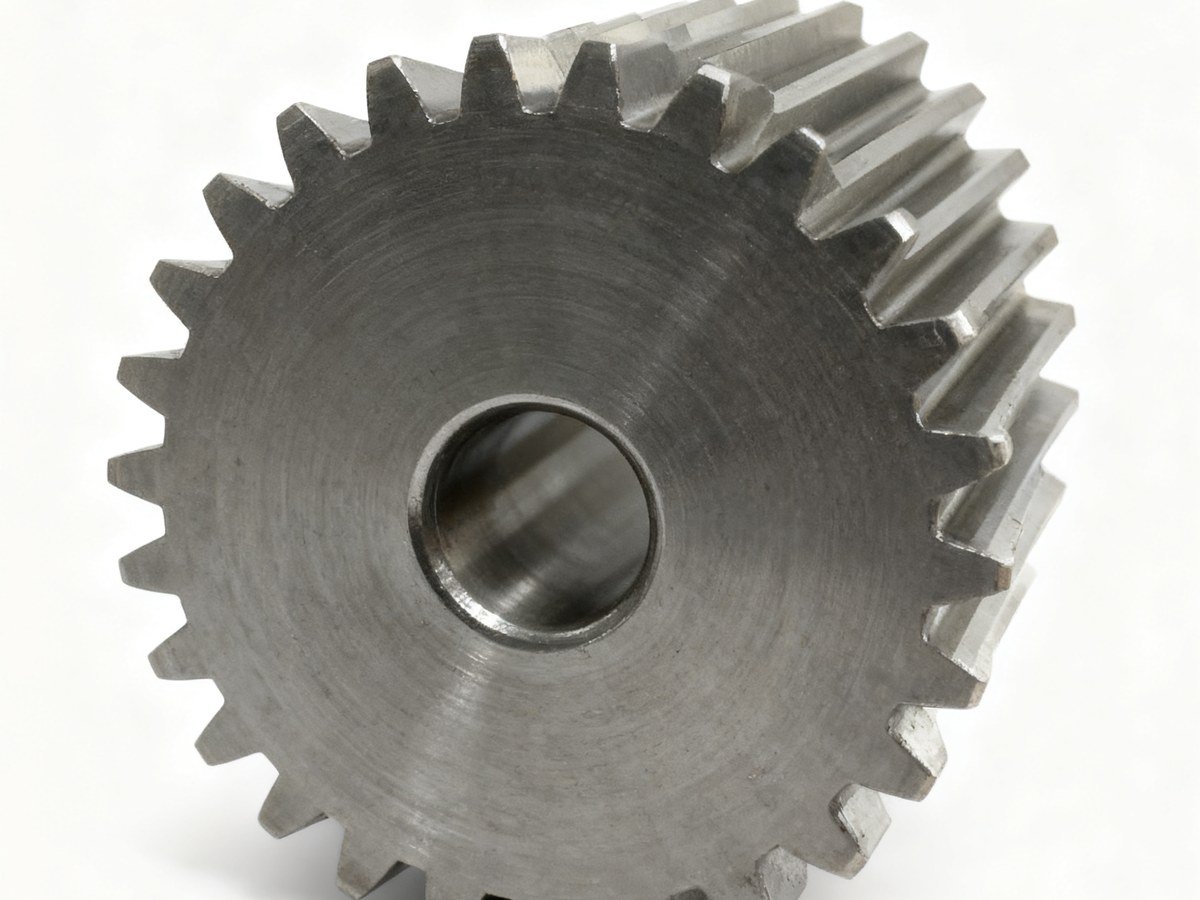
El primer límite es la propia pieza. Con la configuración actual de equipos, la cobertura para varios tipos comunes de piezas de engranaje es la siguiente.
| Tipo de pieza | Cobertura |
|---|---|
| Engranajes cilíndricos (dientes externos / internos) | Módulo M 0,5~20, diámetro exterior 10~800 mm, ancho de cara ≤400 mm, peso de la pieza ≤300 kg |
| Engranajes cónicos | Módulo M 1~16, diámetro máximo ≤500 mm, ángulo primitivo del cono 5°~90°, patrón de contacto de la superficie del diente y ruido de engrane medibles |
| Ruedas helicoidales y tornillos sinfín | Módulo del sinfín M 0,5~16, número de entradas del sinfín Z 1~6, diámetro exterior máximo de la rueda helicoidal ≤800 mm |
| Estrías | Estrías rectangulares / de evolvente / triangulares, módulo M 0,5~8, diámetro mayor 10~300 mm, precisión de centrado por flanco ≤0,025 mm |
Las cifras de la tabla son los límites para “poder sujetarse, poder montarse en la máquina, poder producir datos”, no los límites de la capacidad de mecanizado. Para coronas dentadas de más de 800 mm y ejes de engranaje de más de 300 kg, el mecanizado sí puede realizarse, pero la inspección requiere otro enfoque; véase la Sección 5 para las vías de tratamiento.
2. Dentro de qué rango hay datos para cada desviación#
Lo que realmente se examina en un informe de engranajes son los elementos de desviación, no las dimensiones exteriores. Los rangos medibles se indican por elemento:
| Elemento de inspección | Rango de capacidad | Observaciones |
|---|---|---|
| Desviación total acumulada de paso Fp | ≤100 μm | Grados ISO/DIN 5~8 |
| Desviación de paso simple fpt | ≤20 μm | |
| Desviación de perfil Fα | ≤15 μm | |
| Desviación de hélice Fβ | ≤15 μm | |
| Excentricidad radial Fr | ≤50 μm | |
| Variación de la longitud tangente base Fw | ≤30 μm | |
| Desviación de espesor de diente Esn | ≤50 μm | |
| Desviación del paso axial del sinfín | ≤12 μm | Piezas de tornillo sinfín |
| Tolerancia del perfil del diente del sinfín | ≤10 μm | Piezas de tornillo sinfín |
Hay que dejar claro una cosa: estos son el rango de medición y la precisión alcanzable del instrumento, no los criterios de aceptación. La aceptación se juzga según el grado ISO/DIN indicado en el plano; el informe solo se encarga de medir los valores reales y proporcionar las curvas. Si el plano especifica grado 6 y los valores medidos caen dentro del rango del grado 5, el juicio sigue siendo “el plano exige grado 6, medido grado 5”: no se cambiará la base declarada solo porque los números parezcan buenos.
3. Dureza: elegir el método equivocado hace que los números no sean comparables#
El mismo engranaje medido con distintos métodos de dureza dará valores diferentes, y las magnitudes también difieren. Los rangos de capacidad se dividen por método:
| Tipo de inspección | Norma | Rango de medición | Piezas aplicables |
|---|---|---|---|
| Dureza Rockwell HRC | GB/T 230 / ISO 6508 | 20~67 HRC | Engranajes y ejes templados |
| Dureza Rockwell HRB | GB/T 230 / ISO 6508 | 40~100 HRB | Piezas recocidas, metales no férreos |
| Dureza Brinell HBW | GB/T 231 / ISO 6506 | 8~650 HBW | Semiproductos, piezas forjadas, piezas fundidas |
| Dureza Vickers HV | GB/T 4340 / ISO 6507 | 10~1000 HV | Capa cementada, piezas de pared delgada |
| Rockwell superficial HR15N | GB/T 230 / ISO 6508 | 70~93 HR15N | Capa superficial cementada y templada |
Es habitual que el plano especifique HRC mientras el informe da HV, especialmente en piezas cementadas: cuando las paredes delgadas o los flancos del diente no permiten una huella profunda, solo puede usarse Vickers. La conversión entre ambos es aceptable como referencia, pero para arbitraje hay que remitirse al método especificado en el plano y a la norma correspondiente.
4. Metrología dimensional, rugosidad y análisis de materiales#
Además de las desviaciones específicas de engranajes, los informes suelen incluir metrología dimensional y partidas de material:
- Dimensiones y forma/posición: diámetro de eje 0,5~800 mm (±0,002 mm), diámetro de agujero 0,5~600 mm (±0,002 mm), longitud 0,5~1000 mm (±0,01 mm); redondez ≤1,0 μm, cilindricidad ≤2,0 μm, excentricidad axial y radial ≤2,0 μm, coaxialidad / posición / paralelismo / perpendicularidad ≤5,0 μm, planitud ≤3,0 μm.
- Rugosidad superficial: Ra 0,01~20 μm (resolución 0,001 μm), Rz y Rmax 0,1~100 μm.
- Metalografía y material: profundidad de la capa cementada y profundidad efectiva de endurecimiento (GB/T 9450 / ISO 2639), grado de martensita y contenido de austenita retenida (GB/T 25744), análisis espectral de composición química (GB/T 4336 / GB/T 223), defectos superficiales e internos (ultrasonido / partículas magnéticas, GB/T 7233 / GB/T 6402).
5. Tres caminos tras superar el rango#
Cuando una pieza supera los rangos de las tablas anteriores, la cosa no termina en “no se puede medir”; normalmente se toma uno de estos tres caminos:
- Externalizar a un laboratorio tercero. Para coronas dentadas grandes, rangos de medición muy amplios o partidas especiales, enviar a un laboratorio con la cualificación correspondiente, y el informe se entrega junto con la mercancía. El plazo y el coste se indican por separado y deben declararse claramente al presupuestar.
- Cambiar el plan de medición. Si no es posible un escaneo de todas las partidas en el instrumento de medición de engranajes, se puede descomponer en partidas individuales: longitud tangencial base, medida sobre bolas, espesor de diente y excentricidad medidos por separado con utillajes y herramientas universales de medición, cubriendo las partidas que realmente se evalúan en el plano. El límite de precisión será menor, pero se pueden obtener datos para las partidas clave.
- Cambiar el datum o la estructura. Para algunas piezas la dificultad no es el tamaño sino la ausencia de un datum de medición utilizable. Añadir una cara de datum de proceso en el plano, o dividir una pieza integral en componentes (corona + cubo), restablece la medibilidad. Esto debe entrar en la revisión del plano y no puede dejarse para antes de la entrega.
Los tres deben declararse claramente en la fase de presupuesto. El error más caro con piezas de engranajes no es que no se puedan medir, sino que esto solo se descubra en la entrega.
6. Requisitos previos para que los datos sean válidos#
Deben indicarse dos condiciones en el informe: la inspección se realiza en un entorno estándar (20±1 ℃) y todos los equipos están dentro de su período de calibración válido. Además, el rectificado de engranajes y la inspección deben usar el mismo juego de datums de localización — cuando el plano no indica claramente qué cara se usa para la localización, los datos de hélice no coincidirán con la condición real de engrane en la carcasa, y la carga descentrada aparecerá en forma de “engranaje conforme, montaje con problema”.
Geyon Transmission se encarga de la fabricación e inspección de engranajes de precisión y piezas de transmisión, cubriendo el rectificado de engranajes hasta grados DIN/ISO 4~5. Envíe el plano (módulo, número de dientes, grado de precisión, requisitos de material y dureza); primero realizaremos una revisión del plano para confirmar las partidas medibles, el plan de medición y el alcance del informe requerido, y después presupuestaremos el mecanizado y la inspección.
- Partidas de inspección y alcance del informe: Calidad e inspección
- Mecanizado de engranajes rectos / helicoidales: Fabricación de engranajes de precisión
- Enviar un plano para presupuesto: Obtener presupuesto de engranajes