
Cara Membaca Laporan Pemeriksaan Gear: Tiga Jenis Sisihan, Sumber Toleransi dan Tiga Butiran Penghakiman yang Terlepas Pandang
Laporan pemeriksaan gear merangkumi sisihan pic (fpt, Fp), profil (Fα, ffα, fHα) dan heliks (Fβ, ffβ, fHβ), dinilai mengikut GB/T 10095.1 (ISO 1328-1) atau DIN 3962; gred lebih kecil bermakna lebih tepat.
Cara Membaca Laporan Pemeriksaan Gear: Tiga Jenis Sisihan, Sumber Toleransi dan Tiga Butiran Penghakiman yang Terlepas Pandang
Jawapan teras: Laporan pemeriksaan gear berpunca kepada tiga kumpulan nombor — sisihan pic (fpt pic tunggal, Fp jumlah pic terkumpul), sisihan profil (Fα / ffα / fHα), dan sisihan heliks (pendahulu) (Fβ / ffβ / fHβ). Gred ketepatan dinilai mengikut GB/T 10095.1 (sama dengan ISO 1328-1) atau DIN 3962, dan semakin kecil nombor gred, semakin tinggi ketepatan. Urutan penilaian ialah: pertama sahkan bahawa datum dan keratan pengukuran sepadan dengan lukisan, kemudian bandingkan nilai dibenarkan item demi item mengikut modul, diameter rujukan, lebar muka dan gred ketepatan. Antaranya, Fp menentukan ketepatan pengindeksan, fHα berkaitan dengan kelancaran jaringan dan bunyi bising, dan Fβ berkaitan dengan taburan beban merentas lebar muka.
1. Tiga keluarga sisihan pada laporan, dan masalah gear mana yang diwakili oleh setiap satu#
Laporan pemeriksaan gear ialah rekod yang dihasilkan oleh pusat pengukuran gear yang mengukur sisihan pic, profil dan heliks bagi gigi gear siap satu demi satu, dan kemudian menilainya terhadap gred ketepatan standard. Tiga keluarga sisihan ini menunjuk kepada ciri prestasi yang berbeza:
| Keluarga sisihan | Simbol biasa | Maksud | Penunjuk yang terjejas |
|---|---|---|---|
| Sisihan pic | fpt / Fp / fpk | Sisihan pic bersebelahan, sisihan terkumpul dalam satu pusingan, sisihan terkumpul bagi k pic | Ketepatan pengindeksan, keseragaman nisbah penghantaran |
| Sisihan profil | Fα / ffα / fHα | Jumlah sisihan profil, sisihan bentuk, sisihan kecerunan | Kelancaran jaringan, bunyi bising, tegasan sentuhan |
| Sisihan heliks (pendahulu) | Fβ / ffβ / fHβ | Jumlah sisihan merentas lebar muka, bentuk, kecerunan | Taburan beban merentas lebar muka, pembebanan tepi, serpihan hujung gigi |
| Larian jejari | Fr | Variasi jejari maksimum prob semasa satu pusingan gear | Turun naik belakang, bunyi bising |
Sebaik sahaja anda dapat membaca jadual ini, anda telah memahami separuh daripada laporan itu; persoalan yang tinggal ialah berapa ketat nilai-nilai ini perlu dipegang.
2. Nilai dibenarkan bukan nombor tetap: mengapa dua pembekal melaporkan angka berbeza untuk lukisan yang sama#
Nilai dibenarkan bagi sisihan individu ditentukan daripada jadual standard mengikut modul, diameter rujukan, lebar muka dan gred ketepatan — ia bukan nombor tetap. DIN 3962 menetapkan toleransi individu untuk pic, profil dan heliks; GB/T 10095.1 adalah sama dengan ISO 1328-1 dan menetapkan definisi serta nilai dibenarkan untuk sisihan pada rusuk yang sama bagi gigi gear; ketebalan gigi dan belakang dikendalikan secara berasingan di bawah DIN 3967. Untuk perbandingan anggaran gred ketepatan merentas sistem, lihat Gear Accuracy Standards Explained .
Ambil sisihan heliks sebagai contoh: nilai dibenarkan biasa untuk gred 5~7 adalah kira-kira dalam julat 6~16 μm, dan nilai khusus bergantung pada lebar muka dan sudut heliks — semakin besar lebar muka, semakin besar sisihan terkumpul daripada kecerunan sudut yang sama, dan seiring dengan itu semakin longgar nilai dibenarkan. Jadi apabila dua pembekal melaporkan angka berbeza, pertama periksa sama ada mereka mengukur titik pengukuran yang sama pada datum yang sama, dan hanya selepas itu bincangkan tentang berada di luar toleransi.
3. Tiga butiran penilaian yang mudah terlepas pandang#
1. Fp dan fpt bukan perkara yang sama. Sisihan pic tunggal fpt adalah perkara antara dua gigi bersebelahan, manakala jumlah sisihan pic terkumpul Fp ialah hasil ralat yang terkumpul sepanjang satu pusingan penuh. Semasa hobbing, ralat pengindeksan pasangan worm gear meja terkumpul menjadi Fp, muncul sebagai bunyi berlebihan pada kedudukan tertentu di sekeliling lilitan. Dalam aplikasi yang memerlukan nisbah penghantaran seragam, seperti mekanisme pengindeksan dan meja putar berbilang stesen, keperluan terhadap Fp selalunya lebih kritikal daripada fpt; jika laporan hanya memberikan fpt, maka masalah terkumpul itu tidak kelihatan.
2. Sisihan kecerunan profil fHα menukar kepada sisihan sudut tekanan. Sisihan kecerunan profil menerangkan berapa banyak profil itu condong berbanding involut teori dan boleh ditukar kepada sisihan sudut tekanan; apabila hujung dan pangkal menyimpang serentak, membentuk “mahkota” atau “kekosongan”, ini tergolong dalam sisihan bentuk ffα dan mencerminkan keadaan dressing roda pengisar gear. Tugas utama pengisaran selepas rawatan haba adalah untuk membetulkan kedua-dua kuantiti ini kembali.
3. Adakah datum dan keratan pengukuran dinyatakan dengan jelas? Untuk gear yang sama, mengukur dengan lubang sebagai datum dan mengukur dengan jurnal sebagai datum boleh memberikan keputusan yang jatuh ke dalam gred yang berbeza. Sesuatu laporan biasanya perlu menyatakan kedudukan keratan pengukuran; untuk gear heliks, keratan normal pada pertengahan lebar muka biasanya digunakan; jika lukisan menyatakan ketebalan gigi melintang dan laporan memberikan normal, adalah normal bagi kedua-dua angka itu tidak sepadan — tukar dahulu, kemudian bandingkan.
4. Cara menulis keperluan ketepatan ke dalam lukisan dan pesanan#
- Tetapkan gred: DIN 4~5 untuk pemacu ketepatan berkelajuan tinggi, 7~8 untuk kotak gear industri am, sekitar gred 9 untuk beban berat berkelajuan rendah;
- Nyatakan semua item: pic, profil dan heliks mesti semuanya dinyatakan; menyatakan hanya satu item bermakna melepaskan kawalan terhadap dua item yang lain;
- Takrifkan datum: perjelaskan datum pengukuran (lubang atau jurnal) dan keratan pengukuran, untuk mengelakkan tafsiran yang berbeza antara pembekal dan pembeli;
- Takrifkan ketebalan gigi: toleransi ketebalan gigi dan backlash dinyatakan mengikut DIN 3967, ditulis secara berasingan daripada gred ketepatan;
- Persetujui kaedah pemeriksaan: pusat pengukur gear atau pemeriksaan jaringan, laporan bersama barang atau pihak ketiga yang ditetapkan, ditulis ke dalam keperluan teknikal terlebih dahulu;
- Utamakan proses rawatan haba: herotan pengkarbonan dan pengerasan menjejaskan ketepatan akhir, jadi tinggalkan elaun pengisaran dalam proses dan ukur selepas pengisaran — jangan harap gred sebelum rawatan haba dapat dikekalkan terus ke bahagian siap.
5. Keupayaan pemeriksaan menentukan sejauh mana laporan itu boleh dipercayai#
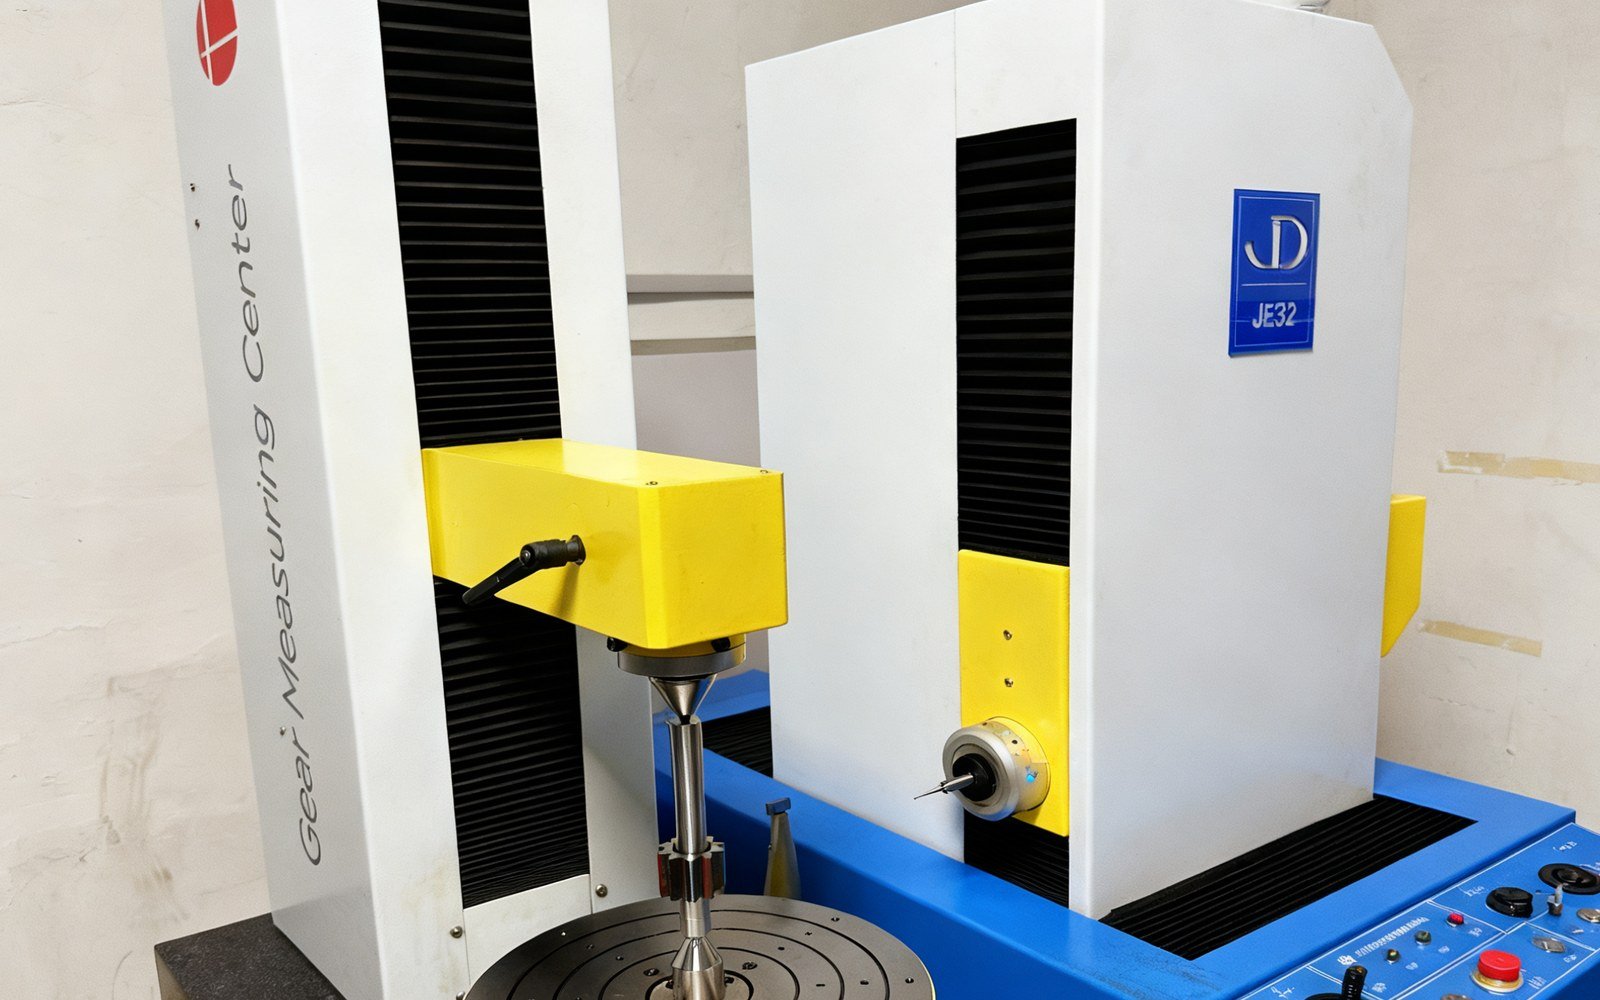
Keupayaan pengukuran seterusnya menentukan kredibiliti laporan — jika anda tidak boleh mengukur dengan tepat, anda tidak boleh menilai dengan tepat. Ketidakpastian pengukuran pusat pengukur gear boleh mencapai 0.5 µm, manakala nilai dibenarkan profil bagi gear DIN gred 3 itu sendiri berada pada urutan mikron; jika keupayaan peralatan tidak mencukupi, “lulus” yang diukur itu tidak bermakna. CMM, penguji kekerasan, penguji jaringan dan penguji kebulatan masing-masing meliputi satu bahagian kerja; untuk pembahagian kerja yang khusus lihat Kaedah dan Instrumen Pemeriksaan untuk Gear Ketepatan .
6. Apa yang boleh dilakukan oleh Geyon Transmission#
Geyon Transmission memesin gear silinder spur dan heliks mengikut lukisan (modul M0.5–M12, diameter luar dalam lingkungan Φ600 mm), dengan ketepatan terkisar sehingga DIN 3 dan pengeluaran kelompok yang stabil pada gred GB 4~5; gear bevel dibuat mengikut gred GB/T 11365 5~6, set gear cacing merangkumi bentuk gigi Z1~Z6, dan bahan biasa ialah 20CrMnTi yang dikarburkan dan disejukkan (HRC 58~62), 42CrMo yang disejukkan dan dibaja, serta 38CrMoAl yang dinidridakan. Dilengkapi dengan pusat pengukur gear, CMM, penguji kekerasan dan penguji jaringan, kami boleh mengukur pic, profil, heliks dan kekerasan serta mengeluarkan laporan — lihat Gear Spur Tersuai , Pemeriksaan dan Sistem Kualiti , Gambaran Keseluruhan Keupayaan Pemesinan .
Hantarkan lukisan anda dan keadaan operasi — modul, bilangan gigi, gred ketepatan, keperluan rawatan haba, aplikasi — dan selepas semakan lukisan, pasukan kejuruteraan akan membalas dengan laluan proses, pelan pemeriksaan dan sebut harga. Hubungi Geyon Transmission atau lawati laman web Geyon Transmission . Hanya apabila gred dan datum ditanda dengan jelas pada lukisan, barulah laporan pemeriksaan mempunyai sesuatu yang bermakna untuk dibandingkan.