Apakah Sebenarnya Yang Diubah oleh Pengubahsuaian Permukaan Gigi Gear? Profile Relief vs Lead Crowning Dijelaskan
Pengisaran gear mengawal pesongan profil Fα dan pesongan heliks Fβ dalam 10μm; pengubahsuaian mengubah kedudukan sentuhan di bawah beban melalui tip relief dan lead crowning.
Apakah Sebenarnya Yang Diubah oleh Pengubahsuaian Permukaan Gigi Gear? Profile Relief vs Lead Crowning Dijelaskan
Apa yang diubah oleh pengubahsuaian gigi bukanlah gred ketepatan, tetapi “kedudukan sentuhan.” Pengisaran gigi mengawal sisihan profil Fα dan sisihan heliks Fβ dalam lingkungan 10μm, yang menyelesaikan sama ada satu sayap gigi itu tepat; pengubahsuaian, sebaliknya, sengaja membuang atau menambah beberapa mikrometer hingga beberapa puluh mikrometer pada profil gigi teoretikal, menyelesaikan di mana sebenarnya pasangan gigi ini bersentuhan di bawah beban dan apabila perumah berubah bentuk, dan bagaimana ia masuk ke dalam penggearan. Pengubahsuaian profil menangani hentaman dan bunyi pada permulaan dan penghujung penggearan, manakala peninggian hujung (lead crowning) menangani ketidaksejajaran akibat beban dan kepekatan tegasan hujung gigi di bawah beban. Kedua-duanya tidak bercanggah: sayap gigi yang baik pertama kali dicapai melalui pengisaran gigi, dan kemudian zon sentuhan ditala kepada keadaan perkhidmatan melalui pengubahsuaian.
Dalam satu ayat: Pengisaran gigi mengawal “sama ada profil gigi itu betul,” manakala pengubahsuaian mengawal “sama ada sentuhan itu baik.”
I. Pertama sekali bezakan tiga konsep, jangan campurkan#
Apabila berkomunikasi tentang gigi, “ketepatan,” “pengubahsuaian,” dan “pemotongan serong” sering dianggap sebagai perkara yang sama, tetapi sebenarnya ia menjawab tiga soalan yang berbeza:
| Konsep | Bahasa Inggeris | Apa yang diubah | Tujuan | Siapa yang menentukannya |
|---|---|---|---|---|
| Ketepatan profil / hujung | Profile / Lead accuracy | Jumlah sisihan sayap gigi daripada profil teoretikal | Sama ada satu sayap gigi dipesanankan dengan tepat | Proses pengisaran, mesin, roda pengisar |
| Pengubahsuaian profil / hujung | Profile / Lead modification | Bentuk yang sengaja ditambah atau dibuang pada profil teoretikal | Kedudukan sentuhan dan kelancaran di bawah beban | Pengiraan reka bentuk, keadaan perkhidmatan |
| Pemotongan serong hujung gigi / pecahan tepi | Chamfering / Edge break | Sudut tajam pada hujung gigi | Membuang gerigis, mencegah hentaman, memudahkan pemasangan | Tabiat proses |
Kedua-dua yang pertama bertindak pada sayap gigi, tetapi satu adalah “menghampiri nilai teoretikal,” dan yang lain adalah “sengaja menyimpang daripada nilai teoretikal.” Jika dicampurkan, pelanggan akan menyangka pengubahsuaian adalah ralat pemesinan.
II. Pengubahsuaian profil: mengawal hentaman pada permulaan dan penghujung penggearan#
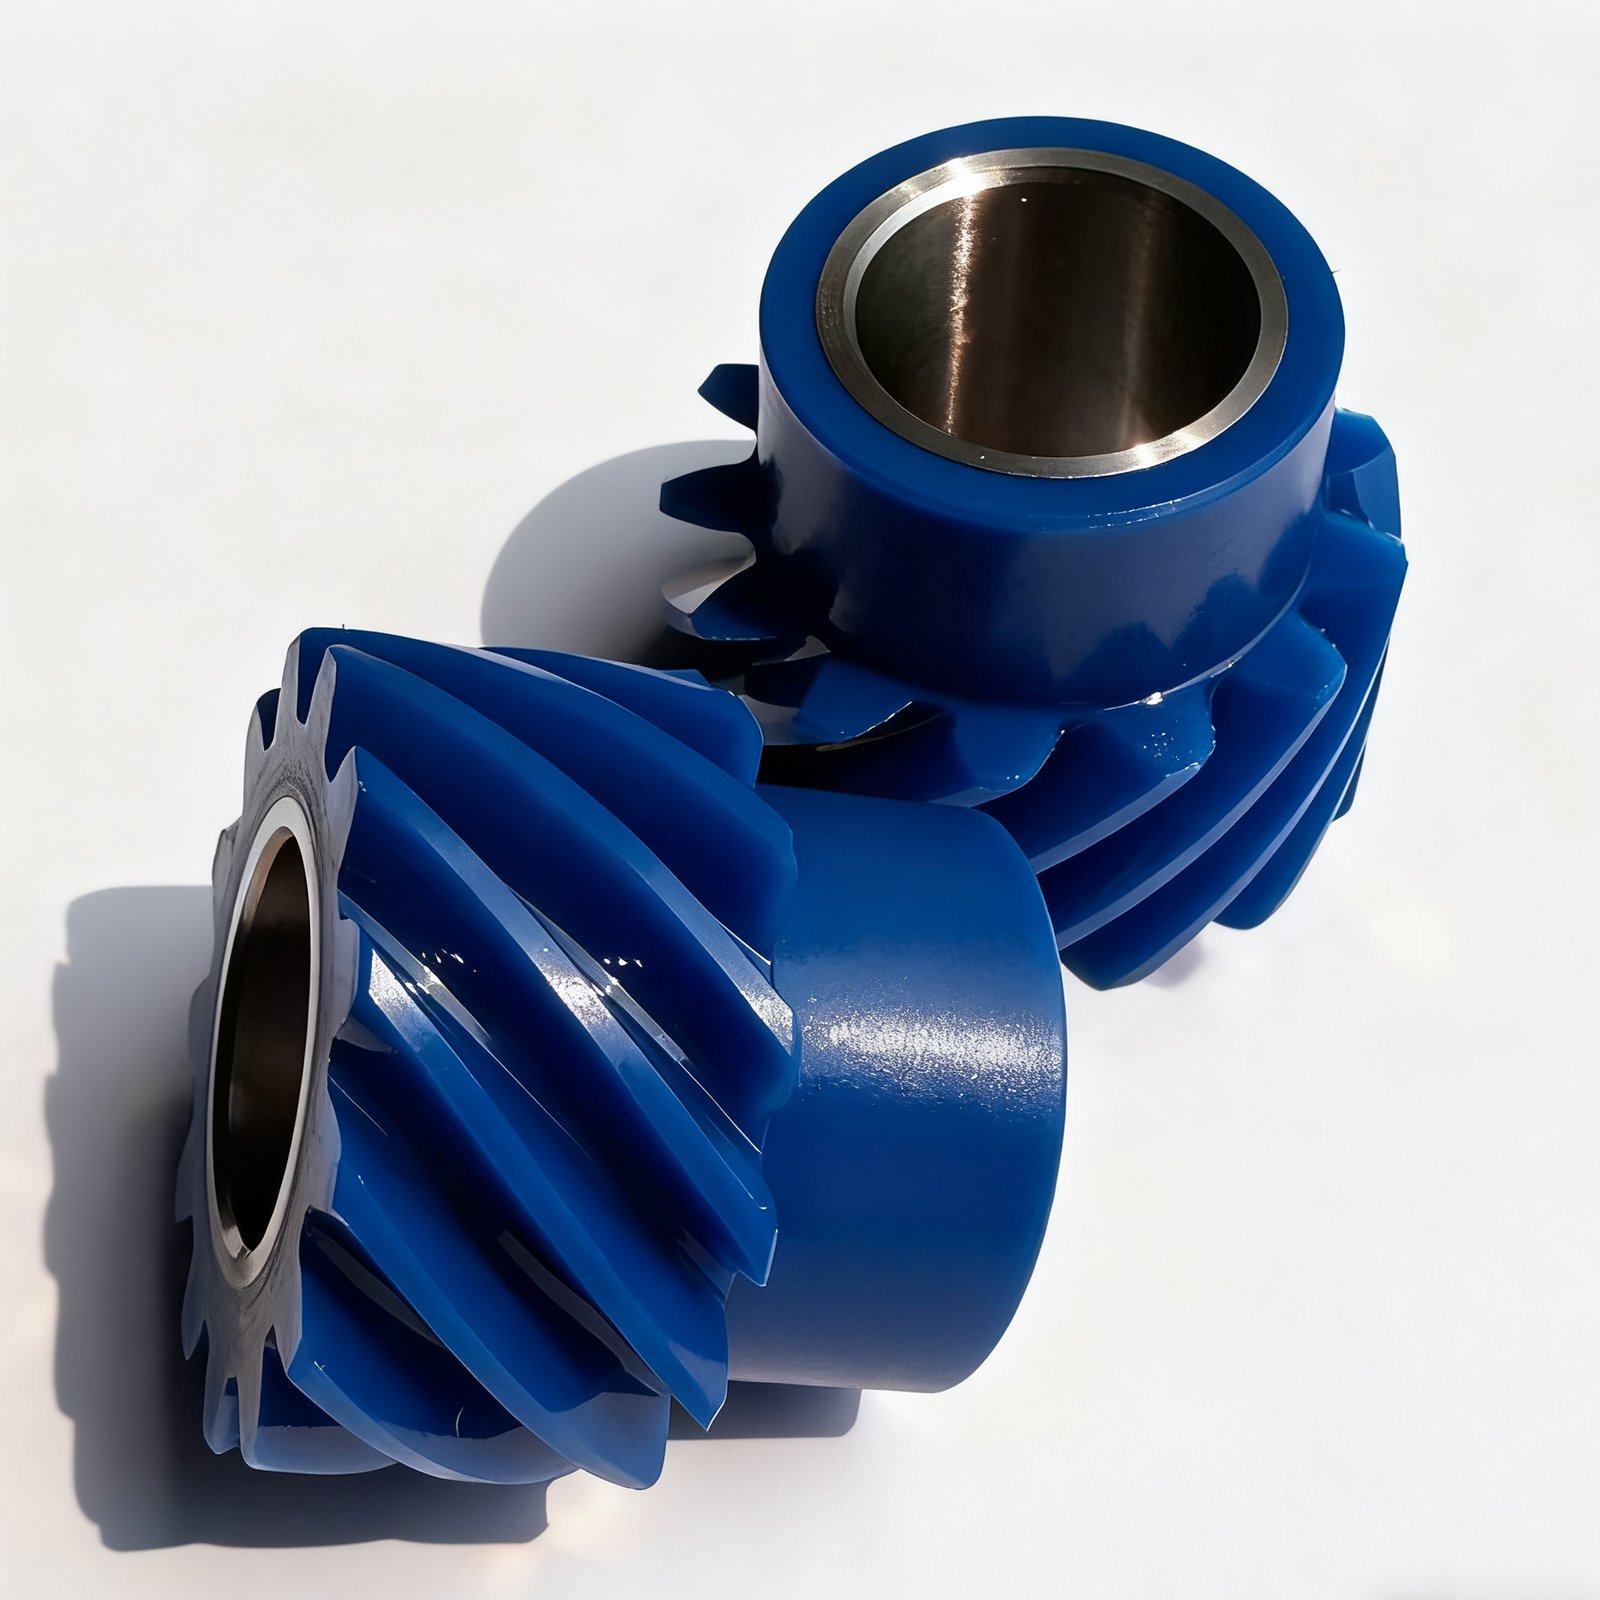
Pengubahsuaian profil merujuk kepada amalan sengaja membuang segmen kecil bahan sepanjang arah profil berhampiran hujung gigi atau akar gigi, yang paling biasa ialah pelepasan hujung (tip relief).
Apabila gigi mula-mula masuk ke dalam penggearan dan hampir keluar daripada penggearan, ubah bentuk pasangan gigi yang dibebani dan ralat pic asas menyebabkan titik sentuhan sebenar menyimpang daripada kedudukan teoretikal, dan tepi hujung gigi menanggung beban terlebih dahulu, menghasilkan hentaman dan bunyi. Pelepasan hujung bermaksud meninggalkan segmen “kelegaan” yang sangat kecil pada hujung gigi.
| Kedudukan pengubahsuaian | Amalan biasa | Masalah yang diselesaikan | Aplikasi |
|---|---|---|---|
| Pelepasan hujung | Segmen kecil profil pada hujung gigi dibuang beberapa mikrometer hingga beberapa puluh mikrometer | Hentaman masuk penggearan, bunyi penggearan | Kelajuan tinggi, keperluan bunyi rendah |
| Pengubahsuaian akar | Segmen sepadan pada akar gigi diberi kelegaan | Hentaman keluar penggearan | Selalunya digunakan berpasangan dengan pelepasan hujung |
| Simetri hujung + akar | Satu segmen diubah pada setiap hujung | Transmisi dua arah, ke hadapan dan ke belakang | Pengurang, sendi robot |
Berapa banyak pelepasan yang perlu diberi bergantung pada modul, beban, dan kelajuan. Semakin besar modul dan semakin tinggi beban, semakin besar kelegaan; pada peralatan yang sama, menggunakan jumlah pelepasan yang sama untuk gigi M2 dan M8 selalunya bermakna satu hujung tidak memberi kesan manakala hujung yang lain melemahkan keupayaan beban. Jumlah pelepasan mesti dikira untuk gigi tertentu; jangan gunakan nilai tetap.
Apabila pelanggan mengadu “bunyi melengking kelajuan tinggi yang hilang apabila kelajuan dikurangkan,” jangan tergesa-gesa menukar bahan: selepas mengesahkan bahawa jarak pusat dan sisihan profil boleh diterima, periksa sama ada hujung gigi tidak mempunyai pelepasan, atau sama ada jumlah pelepasan terlalu kecil — bunyi melengking frekuensi tinggi sebegini selalunya adalah hentaman masuk penggearan, bukan ketepatan sayap gigi yang tidak mencukupi.
III. Modifikasi lead: mengawal ketidakjajaran di bawah beban#
Modifikasi lead merujuk kepada amalan mengubah permukaan gigi sepanjang arah lebar muka, yang paling biasa ialah lead crowning, iaitu menjadikan permukaan gigi sedikit cembung di bahagian tengah sepanjang arah lebar muka.
Secara ideal, sentuhan sepanjang arah lebar muka sepatutnya seragam merentasi keseluruhan lebar. Tetapi di bawah beban sebenar, aci melentur dan perumah berubah bentuk; sebaik sahaja beban dikenakan, kedua-dua hujung permukaan gigi bersentuh terlebih dahulu, manakala bahagian tengah sebenarnya terpisah, dan zon sentuhan menjadi jalur sempit di kedua-dua hujung: kepekatan tegasan di hujung gigi, yang juga menimbulkan bunyi bising dan pitting awal.
| Keadaan beban | Sentuhan permukaan gigi tanpa modifikasi | Sentuhan selepas lead crowning | Hasil |
|---|---|---|---|
| Tanpa beban | Sentuhan garis selebar penuh | Bahagian tengah bersentuh terlebih dahulu | Operasi lancar |
| Di bawah beban (ubah bentuk aci) | Kedua-dua hujung bersentuh terlebih dahulu, kepekatan tegasan | Zon sentuhan berkembang ke arah tengah | Taburan tegasan lebih seragam |
| Ketidakjajaran (ralat pemasangan) | Satu hujung menanggung lebih banyak beban | Crowning menyerap sebahagian ketidakjajaran | Ketahanan lebih baik terhadap ketidakjajaran |
Jumlah crowning juga ditentukan oleh beban dan lebar muka: modifikasi berlebihan menjadikan zon sentuhan lebih kecil dan meningkatkan beban per unit luas; modifikasi terlalu sedikit bersamaan dengan tiada modifikasi. Semakin lebar lebar muka, semakin ketara ketidakjajaran lead — untuk gear heliks dengan lebar muka melebihi 60mm dan pemasangan kantilever, adalah disyorkan untuk mengenakan jumlah crowning mengikut keadaan servis, bukan menghantar dengan “bahagian standard lalai garis lurus selebar penuh,” jika tidak kedua-dua hujung mudah mengalami pitting selepas kumpulan pertama dipasang.
IV. Siapa yang melakukan modifikasi dan pada peringkat apa#
Modifikasi ialah keupayaan peringkat penyiapan permukaan gigi dan mesti direalisasikan dalam proses pengisaran; hobbing dan shaping biasa sukar mengawal jumlah ini.
| Proses | Keupayaan modifikasi yang boleh dicapai | Keterangan |
|---|---|---|
| Hobbing/shaping | Pada dasarnya tiada modifikasi | Digunakan untuk elaun pengisaran dan pembentukan kasar |
| Gear shaving | Boleh memodifikasi sedikit | Biasanya digunakan untuk gigi spur modul kecil dan sederhana |
| Pengisaran gear (form grinding / worm grinding) | Pemmesinan mengikut lengkung modifikasi | Cara utama untuk merealisasikan modifikasi permukaan gigi aras tinggi |
| Pemeriksaan | Pusat pengukur gear mengukur lengkung modifikasi | Diperiksa terhadap carta sisihan profil dan sisihan heliks |
Menurut piawaian pemeriksaan dan proses sedia ada syarikat: ketepatan pengisaran boleh mencapai sehingga gred DIN 3, selepas pengisaran sisihan profil Fα dan sisihan heliks Fβ dikawal dalam 10μm, kekasaran permukaan gigi Ra ≤ 0.8μm, dan kekerasan permukaan gigi gear yang dikarburisasi dan dikeraskan ialah 58~62HRC. Sama ada lengkung modifikasi dicapai dengan betul boleh disahkan dengan mengukur gigi demi gigi menggunakan pusat pengukur gear dan membandingkan terhadap lengkung reka bentuk; jangan menilai secara rasa.
| Parameter | Piawaian kawalan biasa | Cara pemeriksaan |
|---|---|---|
| Sisihan profil Fα | ≤ 10 μm | Pusat pengukur gear |
| Sisihan heliks Fβ | ≤ 10 μm | Pusat pengukur gear |
| Kekasaran permukaan gigi Ra | ≤ 0.8 μm | Penguji kekasaran |
| Kekerasan permukaan | 58~62 HRC | Penguji kekerasan Rockwell |
| Bakaran pengisaran | Tidak dibenarkan | Pemeriksaan punaran asid / visual |
V. Bila hendak menaikkan pengubahsuaian, dan bagaimana hendak menaikkannya#
Tidak semua gear memerlukan pengubahsuaian; laluan penilaian boleh dipermudahkan kepada tiga baris:
- Jelas tanpa pengubahsuaian: kelajuan rendah, beban berat, gearing terbuka, tidak sensitif terhadap bunyi — hantar mengikut profil teori.
- Syorkan tip relief: gearing tertutup dengan kelajuan tinggi, sasaran bunyi yang terhad, dan operasi maju dan undur yang kerap.
- Syorkan lead crowning: keadaan dengan lebar muka yang lebih luas, pemasangan kantilever, beban besar, dan sistem aci yang mudah mengalami ubah bentuk.
Apabila menaikkan keperluan pengubahsuaian, memberikan ketiga-tiga item adalah paling memudahkan: tork yang dihantar sebenar, lebar muka dan kaedah pemasangan, serta julat kelajuan operasi. Dengan ketiga-tiga ini, jumlah pengubahsuaian dan arah lengkung boleh dikira dalam satu laluan untuk menghampiri keadaan perkhidmatan; jika hanya modul dan bilangan gigi diberikan, ia hanya boleh diberikan berdasarkan pengalaman, dan kesannya akan terjejas. Pengubahsuaian ialah parameter yang ditentukan bersama oleh pihak reka bentuk dan pihak pemesinan, bukan ditambah oleh kilang pemesinan sendiri — apabila lukisan pelanggan tidak menandakan pengubahsuaian tetapi keadaan perkhidmatan jelas tergolong dalam kelajuan tinggi bunyi rendah, ia patut dikemukakan secara proaktif dan disahkan semasa peringkat semakan kejuruteraan, bukannya menunggu sehingga bunyi berlaku selepas pemasangan dan kemudian membuat kerja semula.
VI. Salah faham biasa#
- Menganggap pengubahsuaian sebagai ralat pemesinan: Pengubahsuaian ialah bentuk rusuk gigi yang disengajakan; pada carta pengukuran ia adalah lengkung yang licin, bukan titik sisihan yang berselerak.
- Menyalin jumlah pengubahsuaian yang sama tanpa mengira saiz: Modul yang sama dengan beban berbeza dan lebar muka berbeza memerlukan jumlah pengubahsuaian yang berbeza; menggunakan nilai tetap pasti akan sesuai pada satu hujung dan berlebihan pada hujung yang lain.
- Menganggap ketepatan tinggi bermakna pengubahsuaian tidak diperlukan: Gred DIN 3 menyelesaikan sama ada rusuk gigi itu tepat; ketidakjajaran zon sentuhan di bawah beban adalah perkara yang berbeza.
- Mengabaikan perbezaan antara chamfering hujung gigi dan pengubahsuaian: Chamfering hujung gigi hanya membuang sudut tajam dan tidak mengubah taburan sentuhan sepanjang arah lebar muka, jadi ia tidak boleh menggantikan lead crowning.
Untuk mengesahkan skema nilai bagi tip relief dan lead crowning untuk keadaan perkhidmatan tertentu, anda boleh memberikan tork, lebar muka, dan kelajuan semasa peringkat semakan kejuruteraan, dan kami akan memberikan cadangan berdasarkan analisis sentuhan rusuk gigi; data yang diukur bagi ketepatan rusuk gigi, kekerasan, dan lengkung pengubahsuaian boleh dikeluarkan bersama barang dalam laporan pemeriksaan.
- Ketepatan gear dan keupayaan pemeriksaan → Pemeriksaan Ketepatan Gear
- Pemesinan gear silinder (spur/helical) → Gear Silinder
- Profil gigi tersuai bukan standard dan skema pengubahsuaian → Penyesuaian Gear Bukan Standard
- Semakan lukisan dan keadaan perkhidmatan → Semakan Kejuruteraan