Apa yang Perlu Diperiksa dalam Pemeriksaan Masuk Gear Ketepatan: Pemeriksaan dan Persampelan untuk Bahan Kosong Gear, Keluli dan Komponen
Pemeriksaan masuk menyemak gred bahan (spektrometer, 1 keping/batch), kekerasan kosong 120~180 HBW (3 keping/batch), dimensi luar AQL 1.0, larian muka ≤0.05 mm dan kesepaduan ≤0.03 mm, mengikut GB/T 2828.1 dengan AQL 0/1.0/2.5.
Apa yang Perlu Diperiksa dalam Pemeriksaan Masuk Gear Ketepatan: Pemeriksaan dan Persampelan untuk Bahan Kosong Gear, Keluli dan Komponen
Jawapan teras: Pemeriksaan masuk mesti mempertahankan tiga perkara — sama ada bahan itu betul, sama ada datum itu mencukupi, dan sama ada masih ada elaun yang tinggal untuk proses seterusnya. Sebelum kosong gear dimasukkan ke dalam stor, sekurang-kurangnya empat item mesti diperiksa: gred bahan (spektrometer, 1 keping setiap kelompok), kekerasan kosong (3 keping setiap kelompok, umumnya 120~180 HBW, bergantung pada bahan), dimensi luaran (disampel mengikut AQL 1.0), dan larian muka ≤0.05 mm dan kesepusatan ≤0.03 mm (3 keping setiap kelompok). Keluli disampel mengikut haba/lot untuk mengesahkan gred, dan bahagian standard yang dibeli diperiksa sepenuhnya mengikut model dan rupa. Pelan persampelan secara seragam mengikut GB/T 2828.1 (setara dengan ISO 2859-1): AQL diambil sebagai 0 untuk ciri kritikal, 1.0 untuk ciri utama, dan 2.5 untuk ciri umum. Apa-apa yang dihakimi tidak mematuhi diasingkan dan dikembalikan; penerimaan konsesi mesti mempunyai rekod semakan.
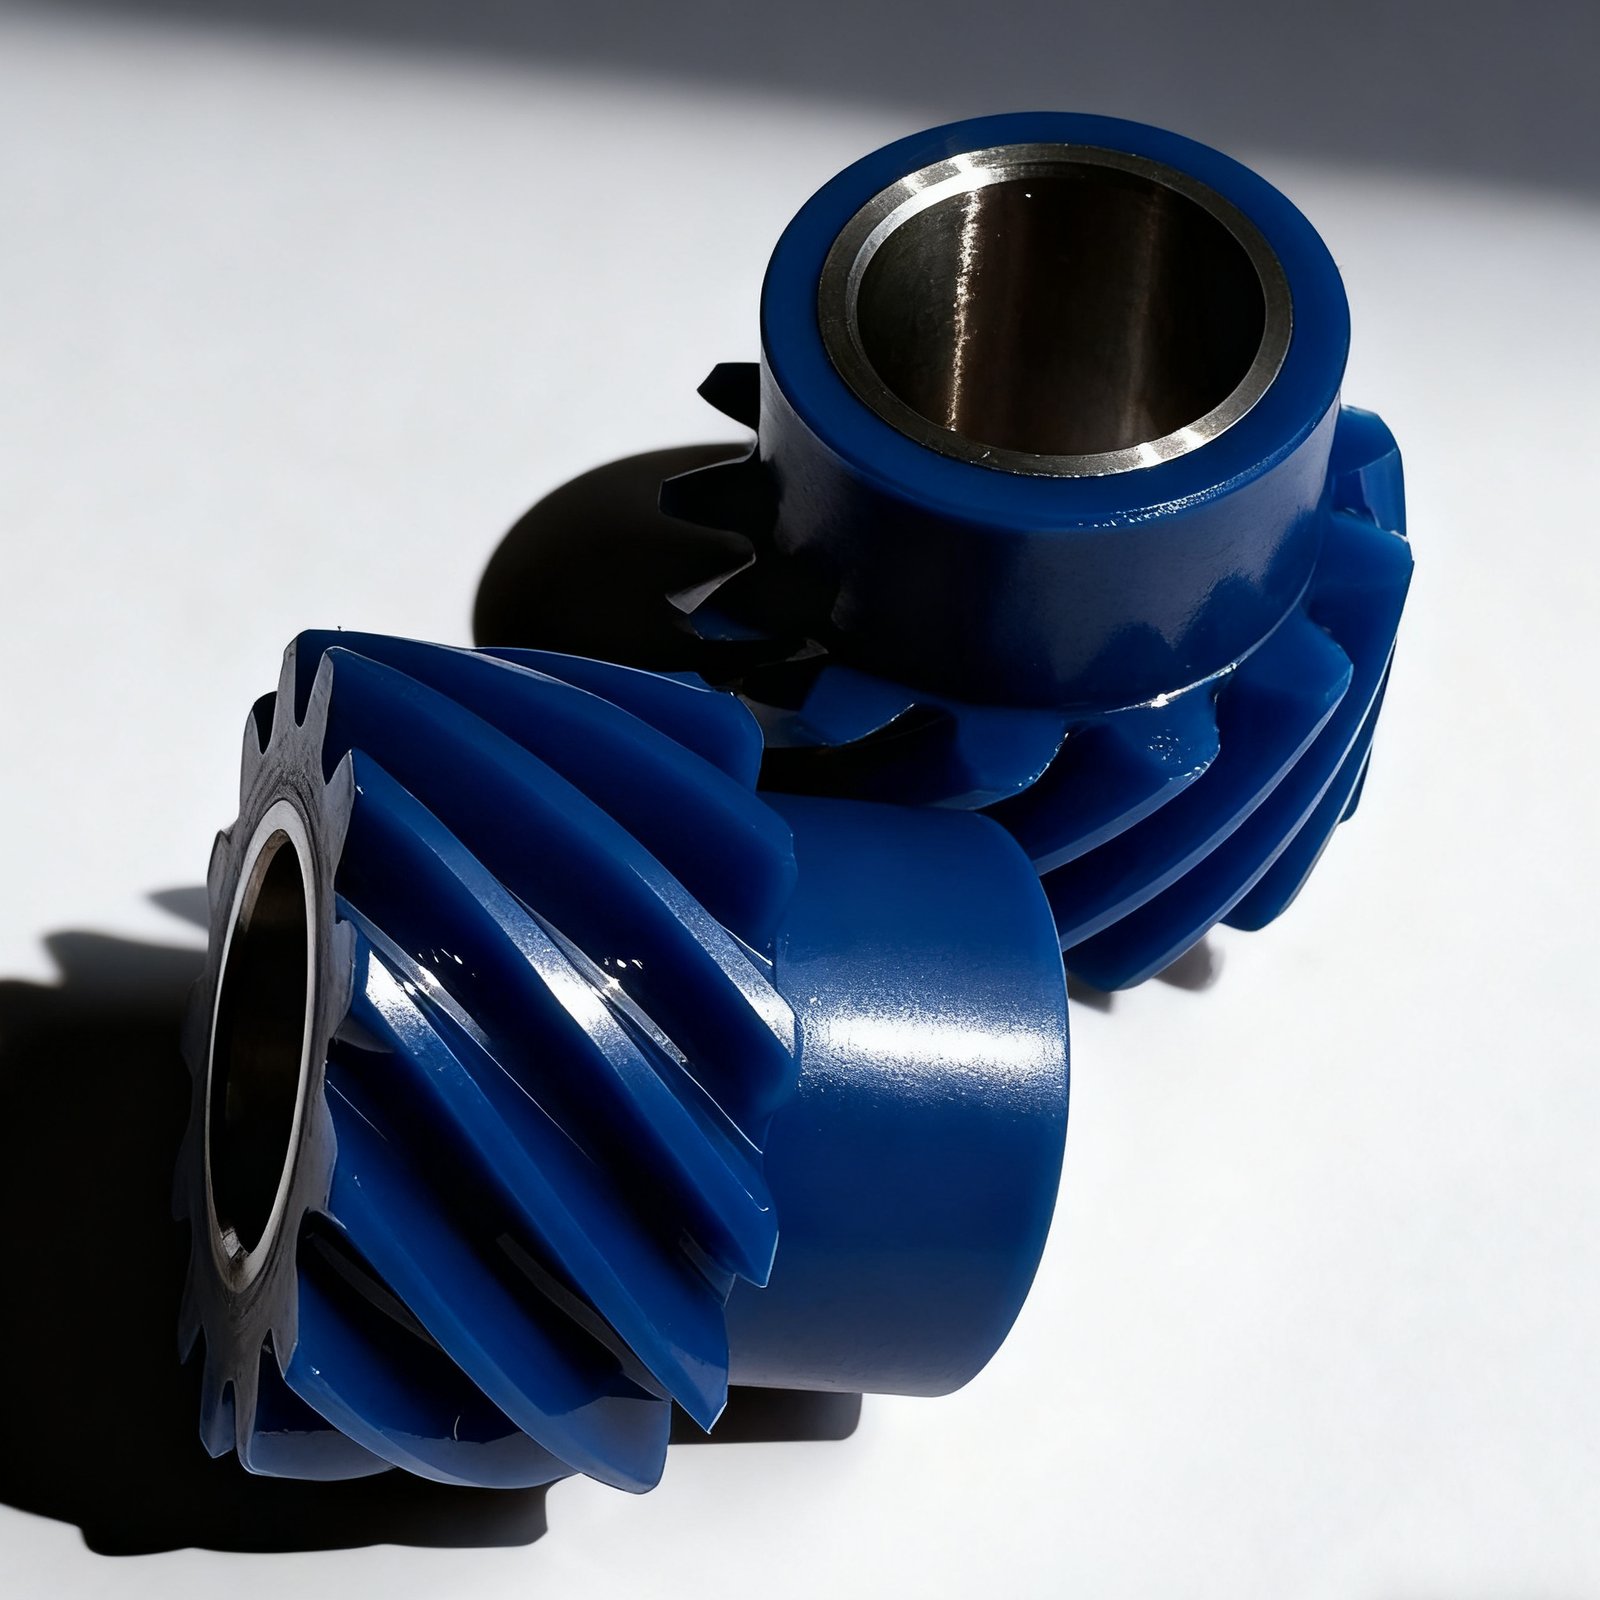
Pinion heliks dengan rusuk gigi biru, lubang dalam ialah bahagian keluli siap
I. Apa yang sebenarnya dicegah oleh pemeriksaan masuk#
Masalah yang terlepas pada peringkat masuk dibayar oleh setiap proses seterusnya: jika gred bahan salah, semua parameter rawatan haba terbuang; jika kekerasan kosong terlalu tinggi, alat hobbing cepat haus dan dimensi profil gigi terpesong; jika elaun kosong tidak mencukupi atau larian keluar toleransi, tiada datum pemesinan dapat ditemui sebelum rawatan haba, dan pada peringkat pengisaran tiada elaun lagi yang tinggal untuk menyelamatkannya. Jadi pemeriksaan masuk bukan tentang menilai pembekal — ia adalah tentang memastikan bahan yang tidak sepatutnya masuk ke bengkel kekal di luar pintu.
Skop meliputi kosong gear yang dibeli, tempaan, stok bar, bahagian rawatan haba, bahagian pemesinan luar, dan bahagian standard yang dibeli seperti galas, pengedap minyak, dan pengikat.
II. Periksa dokumen dahulu, kemudian bahagian#
Jika dokumen yang disertakan tidak lengkap, kembalikan kepada pembelian untuk dilengkapkan sebelum apa-apa diletakkan di atas meja pemeriksaan. Empat dokumen mesti disahkan:
| Dokumen | Apa yang perlu disahkan |
|---|---|
| Nota penghantaran | Konsisten dengan pesanan belian; nama item, spesifikasi, dan kuantiti diperiksa satu demi satu |
| Sijil bahan | Asli atau salinan bercop; gred dan nombor haba/lot mesti sepadan |
| Laporan rawatan haba | Mesti disertakan untuk bahagian dengan keperluan kekerasan dan kedalaman lapisan keras |
| Laporan pemeriksaan kilang | Data pemeriksaan pembekal sendiri untuk dimensi utama |
Langkah ini mengambil masa sepuluh minit dan boleh menyelamatkan satu kelompok penuh daripada kerja semula kemudian. Hanya selepas dokumen lengkap, pemeriksaan rupa dan pembungkusan dilakukan: karat dan skala oksida yang jelas tidak dibenarkan; benjolan dan calar yang akan menjejaskan penggunaan atau menghabiskan elaun pemesinan tidak dibenarkan; bahagian dengan burr dan kilat yang tidak dibersihkan dikembalikan; minyak permukaan dan bendasing mesti dibersihkan; pembungkusan mesti utuh dan tidak lembap; pengenalan bahan mesti jelas dan mudah dibaca.
III. Kosong gear dan bahagian gear: empat penunjuk keras#
Item pemeriksaan dan nilai penerimaan untuk kosong gear ialah kriteria tetap kami semasa penerimaan kilang:
| No. | Item pemeriksaan | Alat pemeriksaan | Standard penerimaan | Persampelan |
|---|---|---|---|---|
| 1 | Gred bahan | Spektrometer | Memenuhi keperluan lukisan | 1 keping setiap kelompok |
| 2 | Kekerasan kosong | Penguji kekerasan | 120~180 HBW (bergantung pada bahan) | 3 keping setiap kelompok |
| 3 | Dimensi diameter luar | Angkup/mikrometer | Memenuhi toleransi lukisan | AQL 1.0 |
| 4 | Dimensi lubang dalam | Mikrometer dalam/gegem palam | Memenuhi toleransi lukisan | AQL 1.0 |
| 5 | Larian muka | Gegem larian | ≤ 0.05 mm | 3 keping setiap kelompok |
| 6 | Kesepusatan | CMM | ≤ 0.03 mm | 3 keping setiap kelompok |
| 7 | Kekasaran permukaan | Penguji kekasaran | Ra ≤ 3.2 μm | 3 keping setiap kelompok |
Kekerasan mesti mengikut bahan — bukan setiap gred keluli menggunakan 120~180 HBW; kesepusatan dan larian menentukan sama ada bahagian itu boleh dipasang dan dijajarkan dalam satu pengapit untuk operasi seterusnya, dan kosong yang keluar toleransi akan terus menjadi sekerap pada peringkat pengisaran gear. Penghakiman ketepatan bahagian siap mengikut set kriteria yang berasingan; untuk cara membaca pic, profil, dan heliks, lihat Cara Membaca Laporan Pemeriksaan Gear.
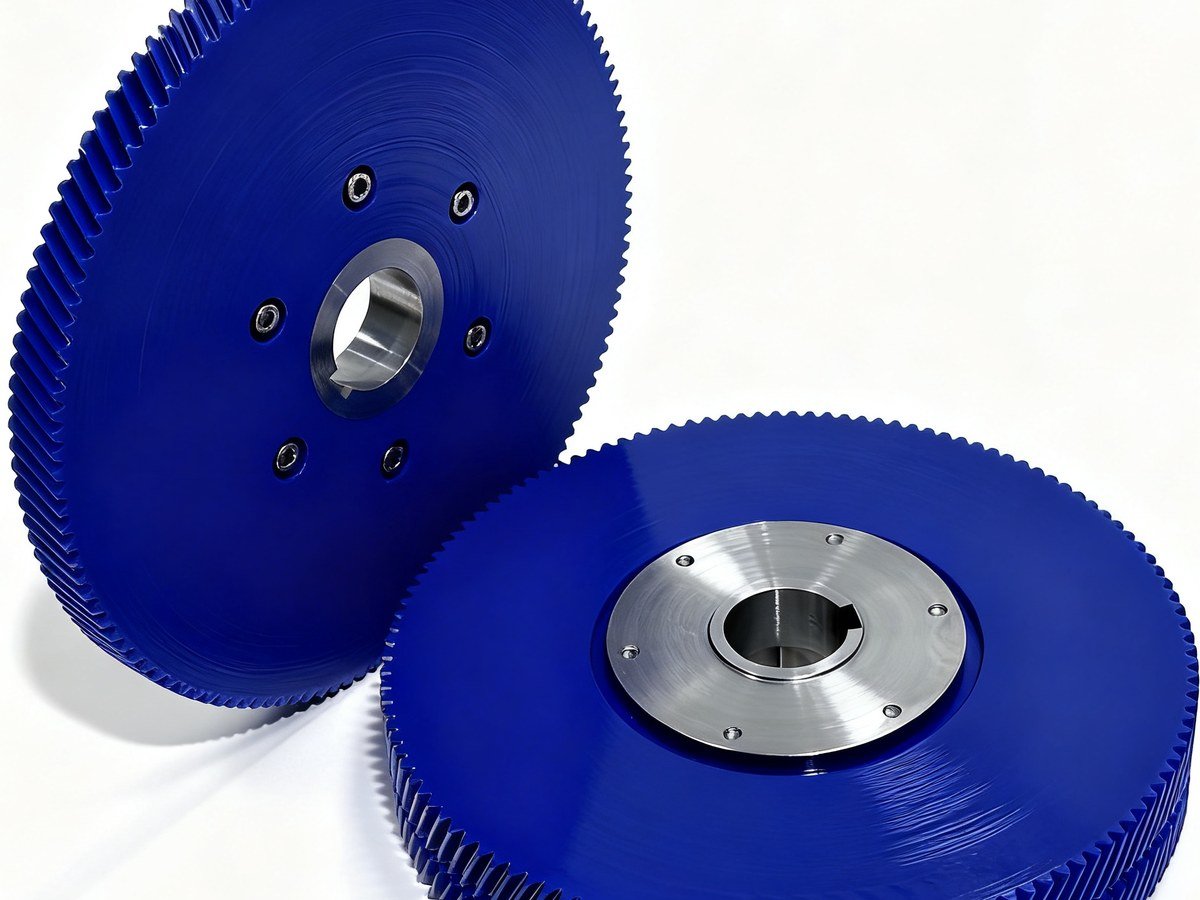 Dua cakera gear dengan rusuk gigi biru, berpusat pada hab keluli siap dengan alur kekunci
IV. Keluli dan stok bar: pensampelan mengikut lebur/lot#
Masalah dengan stok bar selalunya seragam merentas keseluruhan lebur/lot, jadi pensampelan mesti dibuat mengikut lebur/lot, bukan mengikut kepingan:
| Item pemeriksaan | Alat | Standard | Pensampelan |
|---|---|---|---|
| Gred bahan | Spektrometer pelepasan optik | Memenuhi keperluan pesanan | 1 keping setiap lebur/lot |
| Kekerasan | Penguji kekerasan | Mengikut standard bahan | 3 keping setiap kelompok |
| Diameter/dimensi | Mikrometer | GB/T 702 | 5 keping setiap kelompok |
| Kualiti permukaan | Visual | Tiada keretakan, lap, atau kudis | Pemeriksaan penuh |
Kualiti permukaan diperiksa sepenuhnya kerana keretakan dan lap hanya terdedah selepas proses pembubutan, dan pada ketika itu bahan sudah pun dimasukkan ke dalam pengeluaran. Dimensi diameter dinilai berdasarkan sisihan yang dibenarkan oleh GB/T 702 — jangan gunakan toleransi lukisan pada bahan mentah.
V. Bahagian standard yang dibeli: salah model bermakna sifar#
| Kategori | Item pemeriksaan |
|---|---|
| Galas | Model, jenama, kelegaan, kelenturan putaran |
| Kedap minyak | Spesifikasi, bahan, integriti bibir |
| Pengikat | Spesifikasi, kelas sifat, kualiti benang (GB/T 3098) |
Jenama galas dan kelas kelegaan ialah dua item yang paling mudah diganti; jika lukisan menetapkan P5, terima mengikut P5 — janji lisan bahawa “prestasi adalah sama” tidak diterima.
VI. Pensampelan: bergradasi mengikut AQL, bukan sekadar beberapa keping secara rawak#
Pensampelan atribut lot demi lot dilaksanakan secara seragam mengikut GB/T 2828.1 (bersamaan dengan ISO 2859-1), dengan saiz sampel diambil mengikut julat saiz lot: 3 keping untuk sehingga 25 keping, 8 keping untuk 26~150 keping, 13 keping untuk 151~500 keping, dan 20 keping untuk 501~1200 keping. Tahap pemeriksaan dibahagikan kepada normal, diperketat, dan dikurangkan: pemeriksaan normal menggunakan AQL 1.0, diperketat disempitkan kepada 0.65, dan dikurangkan dilonggarkan kepada 1.5.
Klasifikasi kecacatan terikat dengan pensampelan: ciri kritikal (Kelas A) menggunakan AQL 0, dan sebarang kejadian dinilai sebagai tidak mematuhi; ciri utama (Kelas B) menggunakan AQL 1.0; ciri umum (Kelas C) menggunakan AQL 2.5. Klasifikasi ditetapkan semasa peringkat semakan lukisan — ia tidak boleh ditangguhkan sehingga pemeriksaan untuk membincangkan item mana yang dikira kritikal.
VII. Tiga pelupusan selepas penghakiman#
- Diterima: lekatkan label penerimaan hijau dan masukkan ke penyimpanan.
- Penerimaan konsesi: selepas semakan, lekatkan label kuning dan masukkan ke penyimpanan; sebab konsesi dan pelulus mesti dinyatakan, dan skop penggunaan mesti dihadkan.
- Tidak mematuhi: lekatkan label merah, pindahkan ke kawasan pengasingan, kendalikan mengikut prosedur produk tidak mematuhi, dan jangan lepaskan ke pengeluaran.
Rekod pemeriksaan diarkibkan bersama kelompok dan boleh dijejaki mengikut kelompok. Apabila pelanggan meminta laporan pemeriksaan penghantaran, data pemeriksaan masuk ialah titik permulaan rantaian kebolehjejakan. Untuk cara keupayaan pemeriksaan penuh dikonfigurasikan (pengukuran gear untuk modul 0.5~20 dan diameter luar sehingga 800 mm, kekerasan Rockwell/Vickers/Brinell, kekasaran sehingga resolusi 0.001 μm), lihat Quality Inspection; untuk pesanan tersuai mengikut lukisan dengan rekod diarkibkan merentas peringkat masuk, dalam proses, dan keluar, mulakan dari Custom Gear Manufacturing.