Kepingan pertama, rondaan, kepingan akhir: pemeriksaan dalam proses untuk pemesinan kelompok gear
Tiga pusat pemeriksaan dalam pemesinan kelompok gear: kepingan pertama selepas pertukaran alat, rondaan setiap 2 jam atau 50 keping, kepingan akhir; lompatan jejari ≤0.05 mm, sisihan profil ≤10 μm, Ra ≤0.8 μm.
Kepingan pertama, rondaan, kepingan akhir: pemeriksaan dalam proses untuk pemesinan kelompok gear
Jawapan teras: Peranan pemeriksaan dalam proses adalah untuk menghentikan anomali sebelum pengskrapan kelompok berlaku. Pemeriksaan kepingan pertama mengesahkan bahawa kepingan pertama benar-benar memenuhi dimensi sepenuhnya selepas pertukaran, pertukaran alat, atau pelarasan mesin sebelum pengeluaran kelompok dibenarkan; pemeriksaan rondaan mengambil sampel setiap 2 jam atau setiap 50 keping, memerhatikan hanyutan dimensi selepas haus alat; pemeriksaan kepingan akhir melakukan pemeriksaan dimensi penuh pada akhir kelompok dan membandingkannya dengan kepingan pertama untuk mengesahkan bahawa keseluruhan kelompok tidak hanyut dengan haus alat. Nilai penerimaan mesti ditulis secara tetap pada kad proses — larian jejari bulatan gear selepas penggear hobi ≤0.05 mm, sisihan profil gigi selepas pengisaran gear ≤10 μm, kekasaran permukaan gigi Ra ≤0.8 μm — bukan dinilai berdasarkan rasa pengendali.
Sebuah gear melalui proses larik, penggear hobi atau pembentukan, pencukur, rawatan haba, pengisaran gear, penggerudian, dan lain-lain proses dari stok bar hingga produk siap. Masalah dalam bahagian kelompok jarang berlaku pada satu kepingan yang salah dikira; kebanyakannya adalah selepas sesuatu potongan haus, tiada siapa yang menyedari, dan beberapa ratus kepingan berikutnya semuanya terkeluar toleransi bersama-sama.
I. Tiga titik pemeriksaan, setiap satu mengawal satu segmen#
| Titik pemeriksaan | Masa | Apa yang dikawal | Penghakiman |
|---|---|---|---|
| Pemeriksaan kepingan pertama | Permulaan setiap syif, pertukaran, pertukaran alat, selepas pelarasan peralatan | Semua dimensi kritikal pada lukisan, penampilan, pengapitan dan kedudukan | Pengeluaran kelompok dibenarkan hanya jika lulus; sampel disimpan sehingga kelompok selesai |
| Pemeriksaan rondaan | Sekali setiap 2 jam atau setiap 50 keping | Dimensi proses kritikal, haus alat, penampilan | Hentikan mesin dan laraskan dengan segera apabila menemui anomali, dan jejak balik kepingan yang telah diproses |
| Pemeriksaan kepingan akhir | Pada penyempurnaan kelompok, sebelum pertukaran, kepingan terakhir sebelum akhir syif | Pemeriksaan dimensi penuh, perbandingan item demi item dengan kepingan pertama | Sahkan keseluruhan kelompok stabil dan haus alat dalam julat yang boleh dikawal |
Yang paling mudah dilangkau ialah kepingan akhir. Kepingan pertama mendapat perhatian kerana takut kerja semula; kepingan akhir sering dianggap sebagai “lagipun hampir tamat syif.” Tetapi kepingan akhir justeru merupakan satu-satunya bukti yang dapat membuktikan keseluruhan kelompok tidak beransur-ansur hanyut dengan haus alat — jika kepingan pertama lulus dan kepingan akhir terkeluar toleransi, beberapa ratus kepingan di antaranya semuanya perlu dinilai semula.
II. Larik kasar dan penggear hobi: proses yang meletakkan asas#
Peringkat larik kasar meninggalkan elaun, bukan dimensi akhir. Fokus pemeriksaan adalah sama ada elaun mencukupi dan sama ada datum betul: diameter luar dan panjang ±0.2 mm (angkup vernier), lubang dalam ±0.1 mm (tolok dail diameter dalam), larian muka ≤0.10 mm (tolok dail), elaun pemesinan ditinggalkan pada 0.5~1.0 mm. Jika elaun terlalu sedikit ditinggalkan, ia akan dimakan oleh ubah bentuk rawatan haba dan tidak dapat digiling; jika terlalu banyak ditinggalkan, masa pengisaran gear berganda dan pembakaran pengisaran mungkin berlaku — item ini paling tipikal bergantung pada “ditetapkan oleh kepingan pertama, disahkan oleh kepingan akhir.”
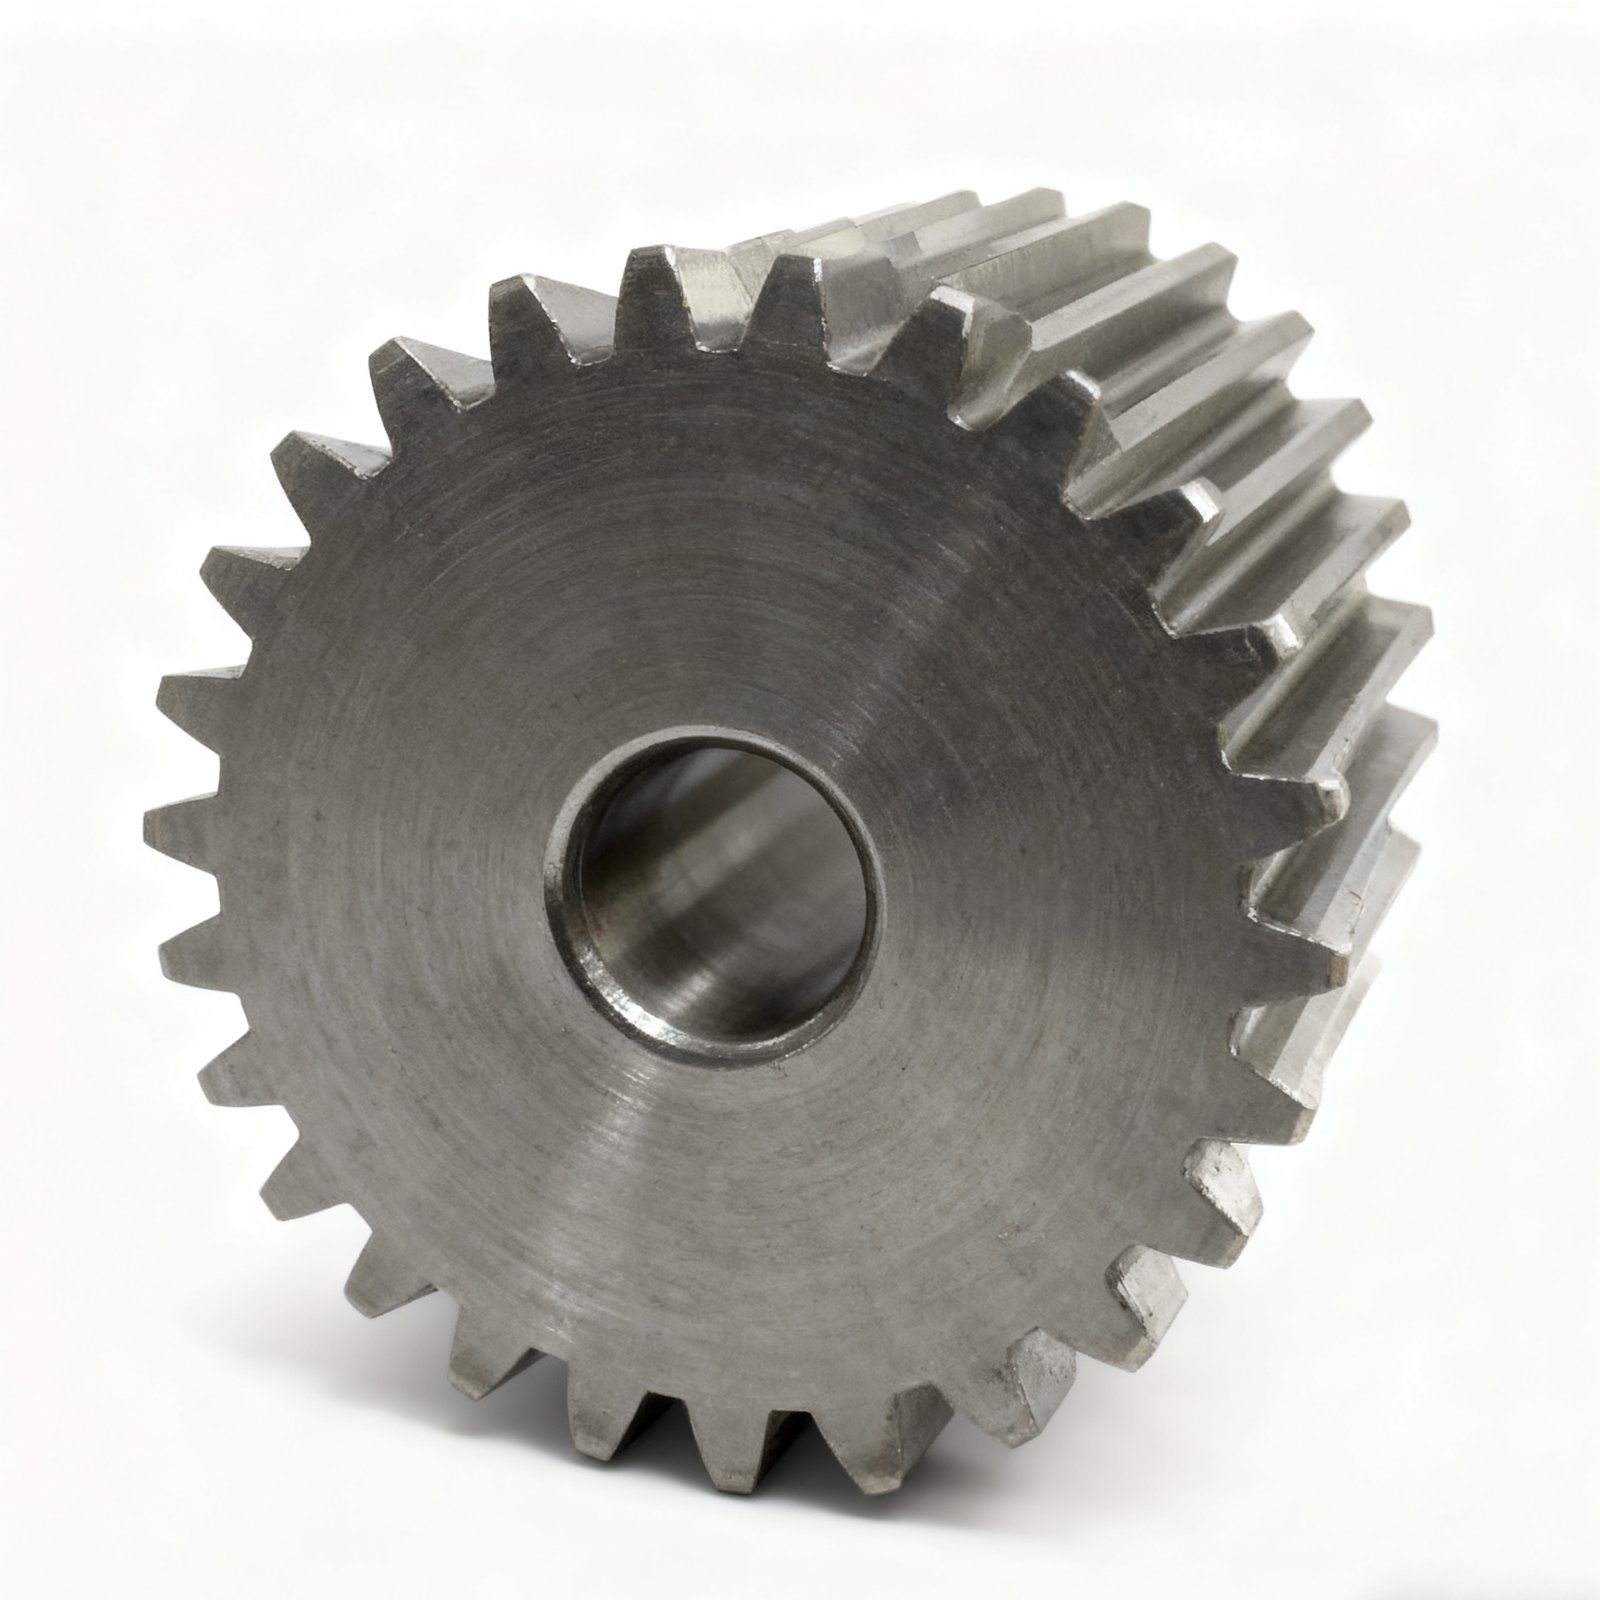
Gear taji keluli, gigi dalam keadaan selepas penggear hobi/pengilangan, lubang dalam sudah dimesin
Pemeriksaan selepas penggear hobi atau pembentukan memberi tumpuan kepada dua jenis kuantiti yang secara langsung mempengaruhi penglibatan: ketebalan gigi dan larian:
| Item pemeriksaan | Keperluan | Alat |
|---|---|---|
| Panjang tangen asas (Wk) | Mengikut lukisan | Mikrometer tangen asas |
| Ketebalan gigi | Mengikut lukisan | Angkup ketebalan gigi |
| Larian jejari bulatan gear (Fr) | ≤0.05 mm | Lekapan larian + tolok dail |
| Kekasaran permukaan gigi | Ra ≤3.2 μm | Blok perbandingan kekasaran |
| Penyahburan hujung gigi | Chamfer seragam | Visual |
Panjang tangen asas ialah penunjuk hanyutan paling sensitif untuk penggear hobi: haus alat, ubah bentuk terma mesin, dan pesongan bahan kerja hampir semuanya muncul padanya terlebih dahulu, jadi ia biasanya diukur setiap 50 keping dan direkodkan dalam carta kawalan X-R, melihat trend dan bukan hanya nilai tunggal.
III. Rawatan haba dan pengisaran gear: dua proses yang tidak boleh diperbaiki selepas itu#
Rawatan haba ialah satu-satunya proses yang “tidak boleh diubah setelah selesai.” Kekerasan yang tidak mencukupi boleh disejukkan semula dan dibaja, tetapi penyahkarbonan, retakan, dan ubah bentuk di luar toleransi selalunya terus membawa kepada penolakan.
| Item pemeriksaan | Keperluan | Alat |
|---|---|---|
| Kekerasan permukaan | 58~63 HRC | Penguji kekerasan Rockwell |
| Kekerasan teras | 30~42 HRC | Penguji kekerasan Rockwell |
| Kedalaman lapisan keras berkesan | 0.8~1.5 mm (mengikut lukisan) | Penguji kekerasan Vickers / metalografi |
| Penyahkarbonan permukaan | Tidak dibenarkan | Mikroskop metalografi |
| Ubah bentuk | ≤0.10 mm | Platform pemeriksaan + tolok dail |
| Retakan | Tidak dibenarkan | Pemeriksaan zarah magnet |
Rawatan haba diuruskan mengikut kelompok relau; setiap kelompok relau menyimpan kaedah pemuatan, lengkung suhu, medium pelindapkejutan, dan keputusan persampelan. Jika persampelan dalam relau yang sama gagal, seluruh relau disemak semula — mengunci risiko dalam julat kelompok relau adalah lebih realistik daripada pemeriksaan penuh sekeping demi sekeping.
Pengisaran gear ialah langkah terakhir untuk mencapai ketepatan, dan keperluan pemeriksaannya juga yang paling terperinci:
| Item pemeriksaan | Keperluan | Alat |
|---|---|---|
| Sisihan pic kumulatif jumlah (Fp) | ≤25 μm | Pusat pengukuran gear |
| Sisihan profil gigi (Fα) | ≤10 μm | Pusat pengukuran gear |
| Sisihan heliks (Fβ) | ≤10 μm | Pusat pengukuran gear |
| Larian jejari (Fr) | ≤15 μm | Pusat pengukuran gear |
| Kekasaran permukaan gigi | Ra ≤0.8 μm | Penguji kekasaran |
| Kebakaran pengisaran | Tidak dibenarkan | Pemeriksaan punaran asid / visual |
| Panjang tangen asas (Wk) | Mengikut lukisan | Mikrometer tangen asas |
Kepingan pertama pengisaran gear dihantar ke pusat pengukuran gear untuk laporan penuh, selepas itu setiap 50 keping disampel. Haus roda pengisar membawa perubahan perlahan dalam bentuk profil gigi, yang tidak dapat dikesan oleh panjang tangen asas sahaja; item sisihan ini mesti dihantar ke pusat pengukuran.
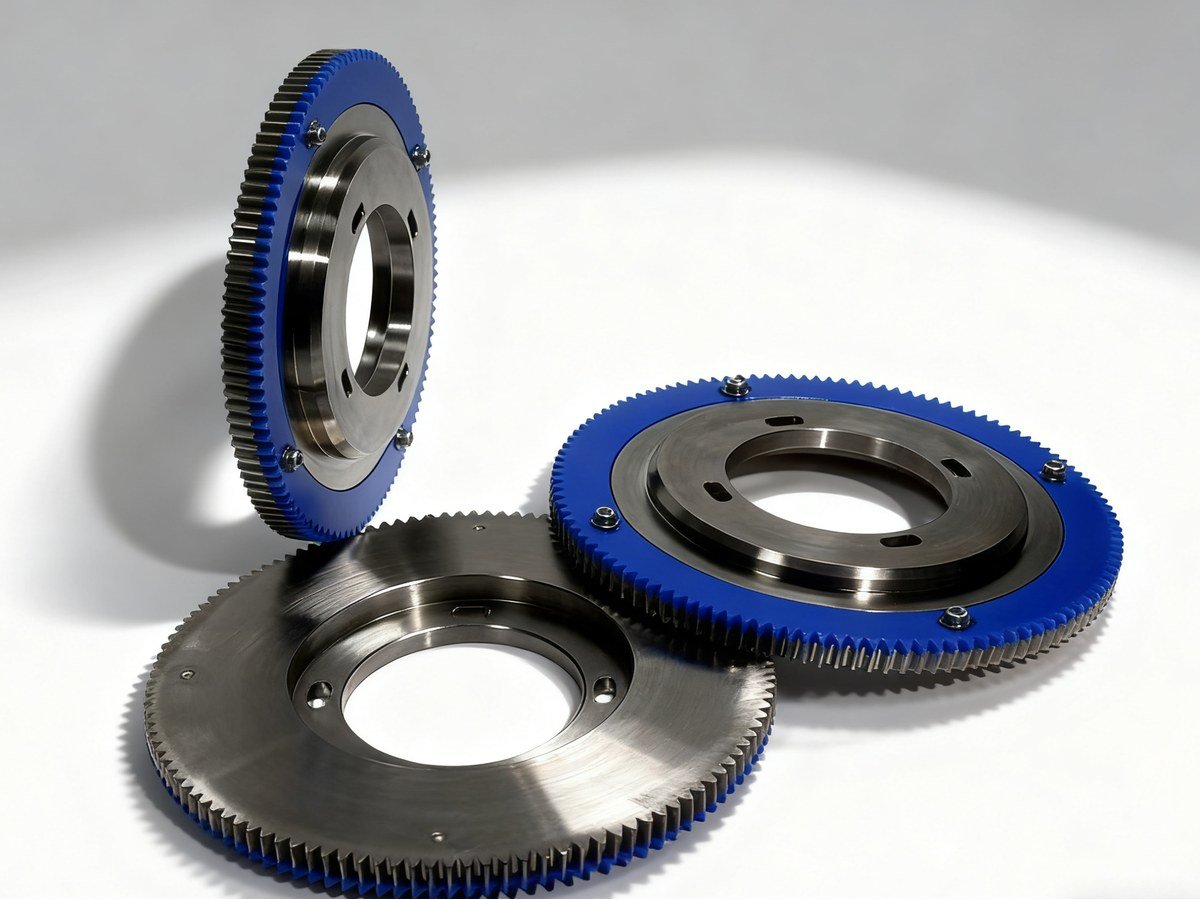 Tiga gear cincin luar berdinding nipis berdiameter besar, gigi dalam keadaan selepas penyiapan, muka hujung dengan lubang berulir pelekap
IV. Urutan pengendalian selepas berlakunya anomali#
- Pengendali menemui anomali dalam pemeriksaan kendiri → hentikan mesin → maklumkan kepada pemeriksa → jejak dan siasat kepingan yang diproses sebelum ini;
- Pemeriksa menemui anomali semasa rondaan → lekatkan tanda “pengeluaran digantung” → maklumkan kepada ketua pasukan atau penyelia bengkel → semak dan kendalikan;
- Kepingan pertama tidak lulus → laraskan atau pakai semula peralatan → ulang pemeriksaan kepingan pertama → teruskan pengeluaran hanya selepas lulus;
- Kelompok tidak lulus → pindahkan ke proses pengendalian produk tidak mematuhi piawaian, asingkan, semak semula, dan tentukan pembaikan atau pelupusan.
Kuncinya terletak pada penjejakan dalam langkah pertama: selepas menghentikan mesin, mesti dapat menjawab “berapa banyak keping yang telah diproses secara keseluruhan dari kepingan terakhir yang lulus sehingga sekarang.” Ini memerlukan rekod pemeriksaan berterusan — masa pemeriksaan, nombor kepingan, dan nilai terukur setiap syif semuanya difailkan. Sebaik sahaja rekod mempunyai jurang, penjejakan hanya boleh diperluas kepada seluruh syif, dan kerugian menjadi berganda.
Tempoh penyimpanan rekod juga berbeza: rekod proses untuk pembubutan kasar, pencukuran, dan penggerudian disimpan selama 3 tahun; carta kawalan X-R untuk penggilingan hob, rekod kelompok relau rawatan haba, dan laporan pengukuran gear untuk pengisaran gear disimpan selama 5 tahun. Untuk pesanan eksport atau audit pihak kedua pelanggan, set rekod ini ialah bukti paling langsung.
V. Bagaimana untuk berhubung dengan huluan dan hiliran#
Pemeriksaan dalam proses menghubungkan huluan dengan pemeriksaan penerimaan dan hiliran dengan pemeriksaan penghantaran. Pemeriksaan penerimaan mengawal bahan dan elaun (lihat Apakah yang Diperiksa oleh Pemeriksaan Penerimaan Gear Ketepatan), pemeriksaan dalam proses mengawal hanyutan setiap proses, dan pemeriksaan penghantaran mengawal penampilan, penandaan, dan laporan iringan — ketiga-tiga segmen yang bersambung bersama membentuk rantaian kualiti yang lengkap. Sistem pemeriksaan Geyon Transmission merangkumi gear silinder, gear serong, dan set gear cacing dengan modul 0.5~20; selepas pengisaran gear, pic, profil gigi, dan heliks masing-masing dikeluarkan satu demi satu pada pusat pengukur gear.
Mempunyai sekumpulan gear atau gear cincin yang memerlukan penghantaran stabil, dan tidak pasti bagaimana untuk menetapkan titik pemeriksaan dan kekerapan persampelan? Hantarkan lukisan dan kuantiti kelompok; pasukan kejuruteraan akan terlebih dahulu menjalankan semakan lukisan, kemudian memberikan pelan bertulis untuk laluan proses, item pemeriksaan, dan sisihan yang dibenarkan. Minta sebut harga pemesinan gear.