
Nitriding Selepas Pengisaran Gear: Bila Nitriding Langkah Akhir Berbaloi untuk Gear Ketepatan
Nitriding pada 500–570 °C selepas pengisaran gear memberi kekerasan permukaan 900–1200 HV dengan perubahan dimensi sangat kecil, sesuai untuk gear ketepatan DIN/ISO gred 4–5.
Nitriding Selepas Pengisaran Gear: Bila Nitriding Langkah Akhir Berbaloi untuk Gear Ketepatan
Jawapan teras: Nitriding bukanlah “bentuk karburizing yang lebih maju” — ia adalah laluan yang memindahkan pengerasan ke selepas pengisaran gear. Dengan menggunakan suhu rendah 500–570 °C untuk mengelakkan titik transformasi fasa, ia mencapai perubahan dimensi yang sangat kecil dan kekerasan permukaan 900–1200 HV, dengan kos lapisan keras yang cetek, kitaran yang panjang, dan rintangan yang lemah terhadap hentaman kuat. Bagi bahagian ketepatan yang lukisannya menentukan DIN/ISO kelas 4–5, memerlukan sisa penglibatan rendah dan bunyi rendah, dan strukturnya ialah gear cincin berdinding nipis atau gear berlangkah, laluan “karburizing + pengerasan + pengisaran” selalunya memerlukan pembetulan berulang; sebaliknya, bagi bahagian dengan tegasan sentuhan permukaan gigi yang tinggi, memerlukan pengerasan dalam, atau perlu menahan hentaman, kedalaman lapisan keras nitriding tidak mencukupi dan proses akhirnya terpaksa kembali kepada karburizing. Urutan pertimbangan ialah: pertama lihat kelas ketepatan, kemudian lihat sama ada permukaan gigi atau akar gigi yang menanggung beban, dan akhirnya lihat sama ada struktur bahagian membenarkan ubah bentuk.
1. Nitriding diletakkan selepas pengisaran gear — ini ialah perbezaan paling asasnya daripada karburizing#
Gred bahan dan kaedah rawatan haba diputuskan bersama; memilih bahan pada asasnya ialah memutuskan “bagaimana kekerasan permukaan dan keliatan teras diagihkan.” Karburizing dan pengerasan menggunakan suhu rawatan yang tinggi, dan kawasan gigi mengembang serta mengecut. Urutan proses ialah pemesinan kasar → pengisaran hobbing/pembentukan → karburizing dan pengerasan → pengisaran gear dan pembetulan profil. Pengisaran gear ialah kedua-dua operasi yang membetulkan ubah bentuk terma dan garis pemisah utama antara gear sisa penglibatan rendah, bunyi rendah dengan gear industri biasa.
Nitriding mempunyai suhu terendah antara tiga laluan: suhu rawatan 500–570 °C mengelakkan titik transformasi fasa keluli, dan perubahan dimensi sangat kecil. Oleh itu, pada bahagian ketepatan ia selalunya diletakkan selepas pengisaran gear sebagai rawatan akhir, menambah lapisan haus tahan kekerasan tinggi pada permukaan gigi yang sudah terbentuk. Sebaik sahaja kedudukan proses berubah, susunan seterusnya juga berubah — biasanya tiada pembetulan profil dilakukan selepas nitriding, jadi pengisaran gear sebelumnya mesti membawa profil gigi, hala dan pic ke dalam toleransi dalam satu laluan.
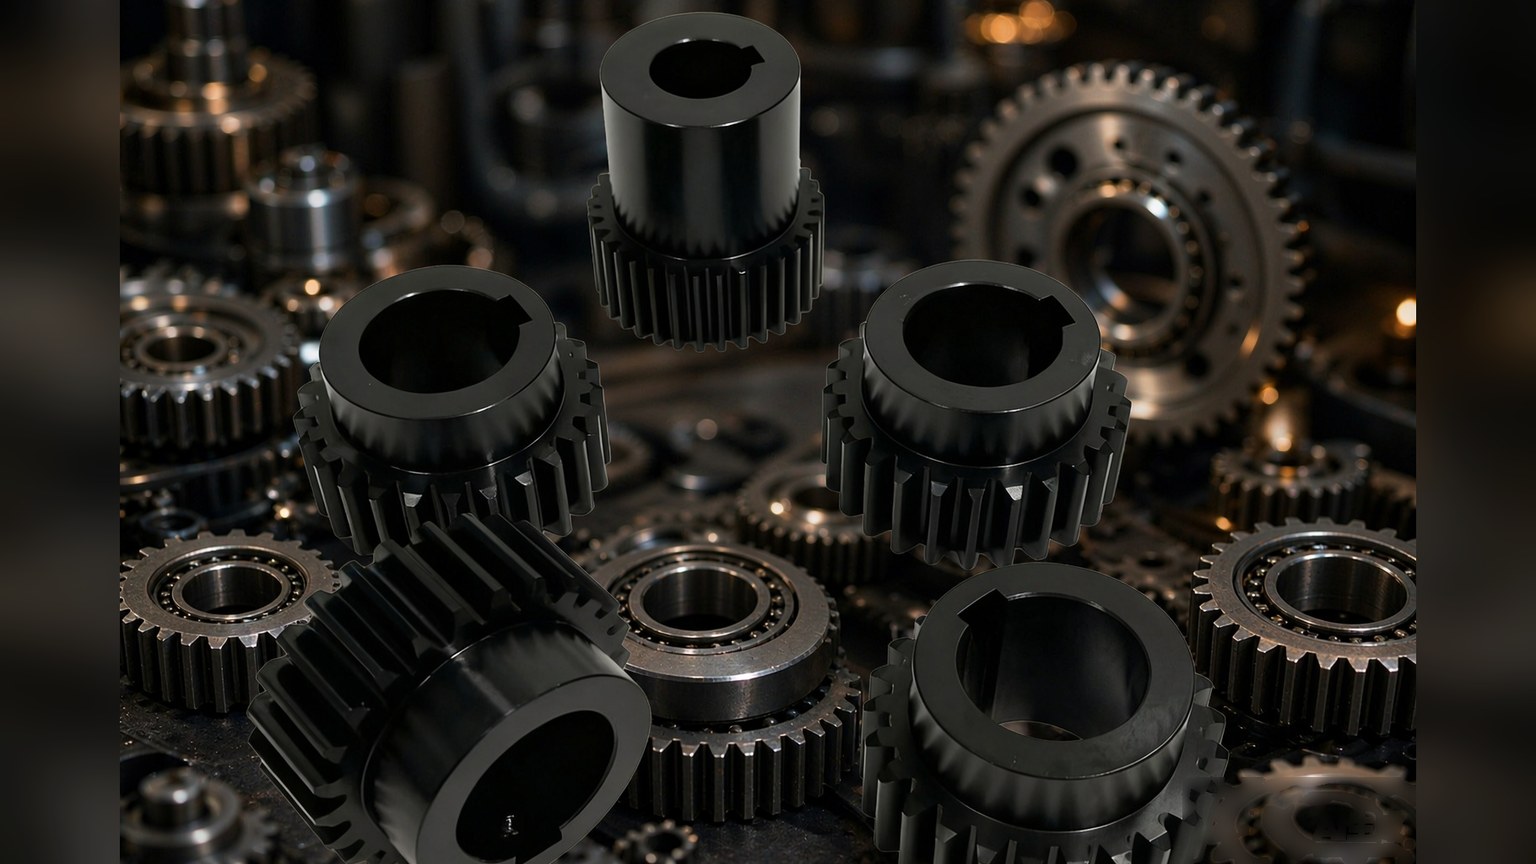
Bahagian gear taji dan aci gear: permukaan gigi bahagian ternitriding dikeraskan pada suhu rendah selepas pengisaran terbentuk, dan tidak dibetulkan selepas itu.
2. Perbandingan tiga laluan rawatan haba#
| Laluan | Bahan wakil | Kaedah rawatan haba | Kekerasan permukaan | Teras/keratan rentas | Ubah bentuk dimensi | Aplikasi tipikal |
|---|---|---|---|---|---|---|
| Karburizing dan pengerasan | 20CrMnTi, 16MnCr5, 20CrMo, 20CrNiMo | Karburizing + pengerasan + pembajaan suhu rendah | 58–62 HRC | Teras mengekalkan keliatan | Agak besar | Gear transmisi, peringkat kelajuan tinggi kotak gear industri |
| Pengerasan dan pembajaan | 42CrMo, 40Cr, 35CrMo, keluli 45 | Pengerasan + pembajaan suhu tinggi | Ditentukan oleh suhu pembajaan, lebih rendah daripada karburizing | Kekuatan keseluruhan tinggi | Agak kecil | Gear tugas berat kelajuan sederhana-rendah, aci gear, gear cincin besar |
| Nitriding | 38CrMoAl, 31CrMoV9, SACM645 | Nitriding gas/plasma, 500–570 °C | 900–1200 HV | Teras yang dipengeraskan dan dibaja | Sangat kecil | Gear ketepatan, rawatan akhir selepas pengisaran gear |
Lajur yang paling mudah terlepas pandang dalam jadual ialah “teras.” Teras bahagian ternitriding berada dalam keadaan dipengeraskan dan dibaja, dan pengerasan serta pembajaan memastikan kekuatan dan keliatan keseluruhan; di mana keletihan lenturan akar gigi mendominasi (hentaman, beban berselang-seli), keliatan teras keluli karburizing mempunyai lebih kelebihan, dan ini tidak boleh digantikan dengan meningkatkan kekerasan permukaan.
3. Bagaimana gred keluli nitridisasi dipetakan kepada lukisan pelanggan#
Isu komunikasi yang paling biasa pada bahagian eksport ialah “apakah nama gred yang ditulis oleh pelanggan dalam sistem kita?” Keluli nitridisasi dibandingkan merentas empat sistem utama seperti berikut:
| China GB | Jerman DIN / W-Nr | Jepun JIS | USA AISI/SAE | Kegunaan biasa |
|---|---|---|---|---|
| 38CrMoAl | 31CrMoV9 / 1.8519 | SACM645 | Nitralloy 135M | Gear nitridisasi ketepatan |
Perbandingan ini hanyalah rujukan anggaran. Semasa penggantian, had atas dan bawah komposisi kimia serta kebolehkerasan (lengkung Jominy) mesti diperiksa; nama gred yang sama tidak bermaksud kebolehkerasan yang sama; kandungan sulfur dan fosforus serta penarafan kemasukan juga berbeza di bawah standard yang berbeza. Apabila pelanggan menetapkan bahan, beli mengikut keperluan pelanggan dan jangan menggantikan atas kehendak sendiri. Keadaan bahan mentah bahagian nitridisasi juga mesti disahkan dengan jelas — kebanyakannya dibekalkan dalam keadaan terlerai dan ditempa, dan kekerasan serta mikrostruktur secara langsung menentukan prestasi teras selepas nitridisasi.
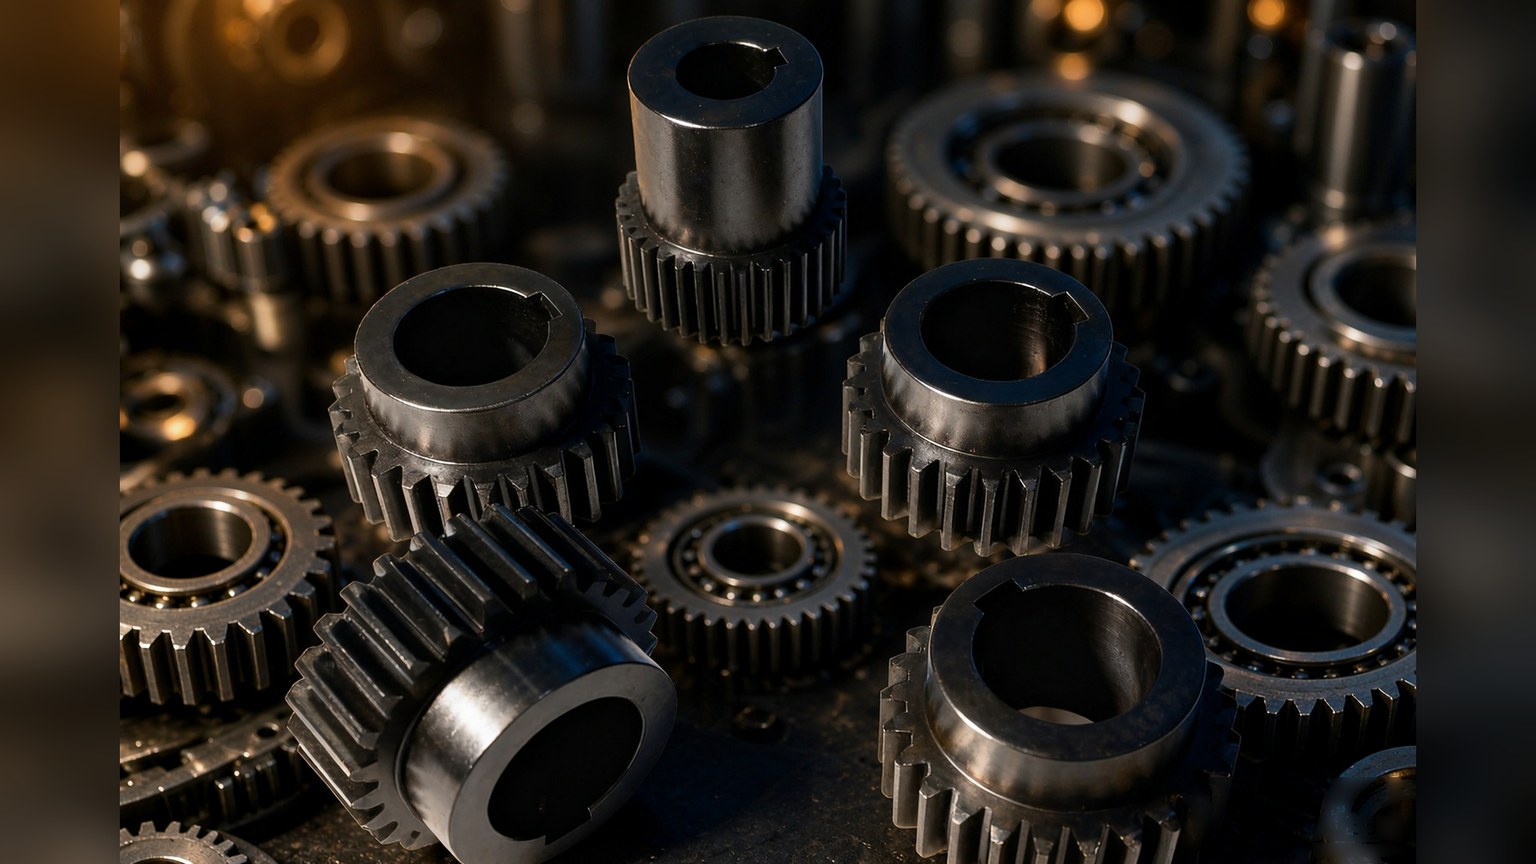 Gear dan bahagian aci gear: keadaan teras sebelum nitridisasi dikawal oleh pelindapkejutan dan penempaan, dan bahagian siap tidak dikeraskan sepenuhnya.
4. Sebelum dan selepas nitridisasi, kelas mana ketepatan itu tergolong#
Ketepatan akhir ialah hasil “kaedah pemesinan + rawatan haba” yang ditambah lapis demi lapis. Di bawah keupayaan semasa, ketepatan hobbing boleh mencapai sehingga GB kelas 4, dan ketepatan pengisaran gear boleh mencapai sehingga DIN 4–5, dengan kestabilan kelompok pada DIN 4–5. Nilai nitridisasi terletak pada tidak memusnahkan kelas yang telah dicapai ini.
| Kelas ketepatan (ISO/DIN) | Kekasaran permukaan gigi Ra (μm) | Kaedah pemesinan yang sepadan | Aplikasi biasa |
|---|---|---|---|
| 4–5 | 0.2–0.4 | Pengisaran gear | Gred metrologi berketepatan tinggi, pemacu sela belakang rendah |
| 6–7 | 0.4–0.8 | Pengisaran gear / pengcukur gear | Transmisi automotif, pemacu ketepatan kelajuan tinggi |
| 8–9 | 0.8–1.6 | Hobbing / pembentukan | Kotak gear industri biasa |
| 10–12 | 1.6–3.2 | Hobbing / pembentukan | Kelajuan rendah dan beban ringan, pemesinan kasar |
Ketepatan pasangan juga bergantung pada sisihan jarak pusat: pasangan gear ISO kelas 5–6 adalah kira-kira ±11–18 μm, kelas 7–8 kira-kira ±18–30 μm, dan kelas 9–10 kira-kira ±30–55 μm. Apabila kelas dinaikkan, pemesinan perumah, keselarian sistem aci, dan kekasaran permukaan gigi semuanya mesti dinaikkan seiring; ia bukan sesuatu yang boleh dicapai hanya dengan menambah langkah nitridisasi.
5. Penghakiman tiga langkah mengikut ketepatan, beban, dan struktur#
Langkah satu, lihat kelas ketepatan lukisan. Untuk bahagian yang dinyatakan sebagai DIN/ISO kelas 4–5 dan memerlukan sela belakang rendah dan bunyi rendah, gunakan “pengkarbonan dan pengerasan + pengisaran gear”; nitridisasi menambah lapisan pengerasan permukaan selepas pengisaran gear ini dan sesuai untuk bahagian yang permukaan giginya sudah terbentuk dan dimensinya tidak sepatutnya diubah lagi. Untuk gear am yang dinyatakan sebagai kelas 7–8, hobbing serta rawatan haba sudah memadai; pilih antara keluli terlerai dan ditempa dengan keluli pengkarbonan mengikut beban.
Langkah dua, lihat sama ada permukaan gigi atau akar gigi yang menanggung beban. Keletihan sentuhan permukaan gigi yang dominan (beban berat, kelajuan tinggi) bergantung pada kekerasan permukaan, yang boleh disediakan oleh kedua-dua pengkarbonan dan nitridisasi; keletihan lenturan akar gigi yang dominan (beban hentaman, berselang-seli) bergantung pada keliatan teras, yang mana keluli pengkarbonan lebih sesuai. Lapisan keras yang agak cetek ialah kekangan keras nitridisasi; apabila lapisan keras tidak mencukupi untuk menyokong tegasan sentuhan yang sangat tinggi, laluan ini tidak akan berkesan.
Langkah tiga, lihat sama ada struktur membenarkan ubah bentuk. Untuk struktur seperti gear cincin berdinding nipis, gear berperingkat, dan gear dalaman, pengkarbonan dan pengerasan menyebabkan ubah bentuk besar dan sukar dibetulkan, manakala keperluan ketepatan adalah tinggi; ciri suhu rendah dan ubah bentuk rendah nitridisasi lebih sesuai. Di mana pengerasan dalam diperlukan dan tegasan sentuhan yang agak besar mesti ditahan, proses itu masih perlu kembali kepada pengkarbonan dan pengerasan serta pengisaran gear.
6. Tiga butiran yang mudah tersilap#
- Kedalaman lapisan terkarbur yang dipilih mengikut modul ialah kedalaman lapisan terkarbur, bukan kedalaman lapisan ternitrida. Kedalaman lapisan berkesan mesti ditentukan oleh modul; jika terlalu cetek, permukaan gigi mudah terkopek, dan jika terlalu dalam, keliatan teras berkurang dan keretakan mungkin berlaku. Julat biasa untuk gear terkarbur bermodul kecil dan sederhana ialah 0.5–0.7 mm; nilai khusus tertakluk kepada keperluan lukisan dan nilai pengalaman tidak boleh disalin secara langsung. Lapisan ternitrida jauh lebih nipis daripada ini, dan kedua-duanya tidak boleh digunakan secara bertukar ganti.
- Elaun pengisaran mesti ditinggalkan sebelum rawatan haba. Jika elaun tidak mencukupi, ubah bentuk tidak dapat digiling habis; jika elaun terlalu besar, masa pengisaran dan penggunaan roda pengisar meningkat; semakin besar modul, semakin banyak elaun biasanya ditinggalkan sebelum rawatan haba. Oleh kerana bahagian ternitrida tidak diperbetulkan selepas itu, langkah pengisaran gear mesti menggunakan elaun sepenuhnya dan membawa dimensi ke dalam toleransi.
- Jangan campur aduk unit kekerasan. Lapisan terkarbur yang dikeraskan menggunakan HV atau HRC, bahagian yang dikeraskan dan dibaja menggunakan HB, dan ketiga-tiganya mungkin muncul dalam lukisan yang sama. Penukaran adalah rujukan anggaran mengikut ISO 18265 / GB/T 1172; dalam timbang tara, kaedah ujian yang dinyatakan dalam standard asal yang diutamakan.
Perlu menentukan bahan dan rawatan haba mengikut keadaan operasi anda?#
Geyon Transmission mengendalikan pembuatan kejuruteraan gear ketepatan dan bahagian transmisi. Hantar lukisan anda kepada kami (modul, bilangan gigi, kelas ketepatan, bahan, dan keperluan kekerasan), dan kami akan melaksanakan semakan lukisan, mengesahkan bahan, laluan rawatan haba, dan urutan pemesinan, serta mengukur dan melaporkan sisihan seperti profil gigi, hala dan pic.
- Pemesinan gear taji / gear heliks: Pembuatan Gear Ketepatan
- Aci gear / aci berperingkat / aci splin: Bahagian Aci
- Siri pengisaran gear dan rak: Rak dan Keupayaan Pengisaran Gear
- Keupayaan pemeriksaan dan skop laporan: Kualiti dan Pemeriksaan
- Hantar lukisan untuk sebut harga: Dapatkan Sebut Harga Gear