
Как читать протокол контроля зубчатых колёс: три вида отклонений, источники допусков и три упускаемые детали оценки
Протокол контроля зубчатого колеса содержит отклонения шага (fpt, Fp), профиля (Fα, ffα, fHα) и винтовой линии (Fβ, ffβ, fHβ); степени точности по GB/T 10095.1 (ISO 1328-1) или DIN 3962, допуски зависят от модуля, делительного диаметра и ширины венца.
Как читать протокол контроля зубчатых колёс: три вида отклонений, источники допусков и три упускаемые детали оценки
Краткий ответ: Отчёт о контроле зубчатого колеса сводится к трём группам чисел — отклонение шага (fpt единичный шаг, Fp накопленная погрешность шага), отклонение профиля (Fα / ffα / fHα) и отклонение линии зуба (винтовой линии) (Fβ / ffβ / fHβ). Степени точности оцениваются по GB/T 10095.1 (идентичен ISO 1328-1) или DIN 3962, и чем меньше номер степени, тем выше точность. Порядок оценки таков: сначала убедитесь, что база и измерительное сечение соответствуют чертежу, затем сравните допускаемые значения по пунктам в соответствии с модулем, делительным диаметром, шириной зубчатого венца и степенью точности. Среди них Fp определяет точность делительного шага, fHα связан с плавностью зацепления и шумом, а Fβ связан с распределением нагрузки по ширине зубчатого венца.
1. Три семейства отклонений в отчёте и то, какой проблеме зубчатого колеса соответствует каждое из них#
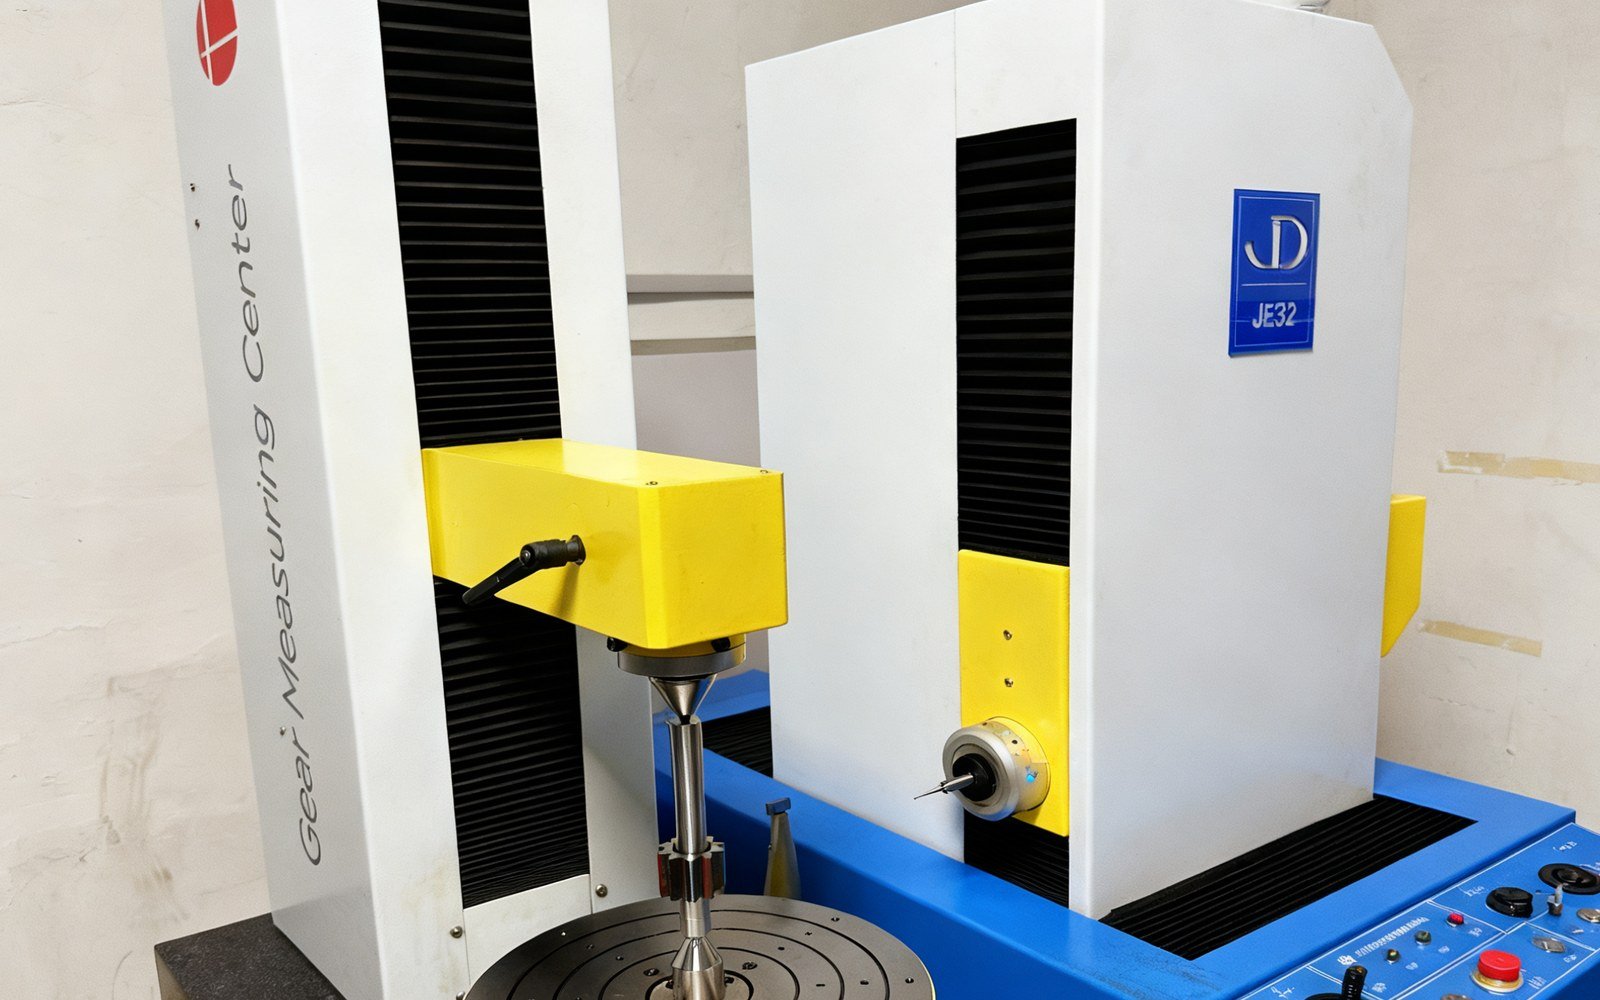
Отчёт о контроле зубчатого колеса — это запись, создаваемая измерительным центром для зубчатых колёс, который измеряет отклонения шага, профиля и линии зуба готового зубчатого колеса зуб за зубом, а затем оценивает их в соответствии со стандартной степенью точности. Три семейства отклонений указывают на различные эксплуатационные характеристики:
| Семейство отклонений | Общепринятые обозначения | Значение | На какие показатели влияет |
|---|---|---|---|
| Отклонение шага | fpt / Fp / fpk | Отклонение соседнего шага, накопленное отклонение за один оборот, накопленное отклонение за k шагов | Точность делительного шага, равномерность передаточного отношения |
| Отклонение профиля | Fα / ffα / fHα | Общее отклонение профиля, отклонение формы, отклонение наклона | Плавность зацепления, шум, контактное напряжение |
| Отклонение линии зуба (винтовой линии) | Fβ / ffβ / fHβ | Общее отклонение по ширине зубчатого венца, форма, наклон | Распределение нагрузки по ширине зубчатого венца, кромочная нагрузка, сколы на торцах зубьев |
| Радиальное биение | Fr | Максимальное радиальное изменение измерительного наконечника за один оборот зубчатого колеса | Колебание бокового зазора, шум |
Как только вы сможете прочитать эту таблицу, вы поймёте половину отчёта; оставшийся вопрос — насколько жёстко следует выдерживать эти значения.
2. Допускаемые значения — это не фиксированные числа: почему два поставщика указывают разные цифры для одного и того же чертежа#
Допускаемое значение отдельного отклонения определяется по стандартным таблицам в соответствии с модулем, делительным диаметром, шириной зубчатого венца и степенью точности — это не фиксированное число. DIN 3962 устанавливает отдельные допуски для шага, профиля и линии зуба; GB/T 10095.1 идентичен ISO 1328-1 и устанавливает определения и допускаемые значения отклонений на одной и той же боковой поверхности зуба зубчатого колеса; толщина зуба и боковой зазор рассматриваются отдельно в DIN 3967. Для приблизительного сравнения степеней точности между системами см. Gear Accuracy Standards Explained .
Возьмём для примера отклонение линии зуба: общепринятое допускаемое значение для степеней 5~7 составляет примерно диапазон 6~16 μm, а конкретное значение зависит от ширины зубчатого венца и угла наклона зуба — чем больше ширина зубчатого венца, тем больше отклонение, накопленное от одного и того же углового наклона, и соответственно тем свободнее допускаемое значение. Поэтому, когда два поставщика указывают разные цифры, сначала проверьте, измеряли ли они одну и ту же измерительную точку на одной и той же базе, и только потом говорите о выходе за допуск.
3. Три детали оценки, которые легко упустить#
1. Fp и fpt — это не одно и то же. Единичное отклонение шага fpt — это вопрос между двумя соседними зубьями, тогда как суммарное отклонение шага за оборот Fp — результат накопления погрешности за полный оборот. При зубофрезеровании погрешность деления червячной пары стола накапливается в Fp, проявляясь как повышенный шум на определённых участках по окружности. В применениях, требующих равномерного передаточного отношения, таких как делительные механизмы и многоступенчатые поворотные столы, требование к Fp часто более критично, чем к fpt; если в отчёте приведено только fpt, то проблема накопления остаётся невидимой.
2. Отклонение наклона профиля fHα пересчитывается в отклонение угла профиля. Отклонение наклона профиля описывает, насколько профиль наклонён относительно теоретической эвольвенты, и может быть пересчитано в отклонение угла профиля; когда вершина и ножка отклоняются одновременно, образуя «бочку» или «седловину», это относится к отклонению формы ffα и отражает состояние правки шлифовального круга. Основная задача шлифования после термообработки — скорректировать эти две величины обратно.
3. Ясно ли указаны база и измерительное сечение? Для одной и той же шестерни измерение с базой по отверстию и измерение с базой по шейке вала могут дать результаты, попадающие в разные степени точности. В отчёте обычно должно быть указано положение измерительного сечения; для косозубых колёс обычно используется нормальное сечение посередине ширины зубчатого венца; если на чертеже задана окружная толщина зуба, а в отчёте приведена нормальная, то несовпадение этих двух цифр нормально — сначала пересчитайте, затем сравнивайте.
4. Как записать требования к точности в чертежи и заказы#
- Задайте степень точности: DIN 4~5 для высокоскоростных прецизионных приводов, 7~8 для общепромышленных редукторов, около степени 9 для низкоскоростных тяжелонагруженных;
- Укажите все параметры: шаг, профиль и винтовая линия должны быть заданы все; указание только одного параметра означает отказ от контроля двух других;
- Определите базу: чётко укажите измерительную базу (отверстие или шейка вала) и измерительное сечение, чтобы избежать разного толкования поставщиком и покупателем;
- Определите толщину зуба: допуск толщины зуба и боковой зазор задаются по DIN 3967, записываются отдельно от степени точности;
- Согласуйте метод контроля: измерительный центр для зубчатых колёс или контроль по зацеплению, отчёт вместе с товаром или назначенная третья сторона, заранее прописанные в технических требованиях;
- Поставьте процесс термообработки на первое место: коробление при цементации и закалке влияет на окончательную точность, поэтому оставляйте припуск на шлифование в процессе и измеряйте после шлифования — не рассчитывайте, что степень точности до термообработки сохранится непосредственно на готовой детали.
5. Измерительные возможности определяют достоверность отчёта#
Измерительные возможности, в свою очередь, определяют достоверность отчёта — если вы не можете измерить точно, вы не можете оценить точно. Неопределённость измерения измерительного центра для зубчатых колёс может достигать 0,5 µm, тогда как допустимое значение профиля для степени 3 по DIN само по себе составляет величину порядка микрометров; если возможностей оборудования недостаточно, измеренный «проходной» результат бессмысленен. КИМ, твердомеры, приборы для контроля зацепления и приборы для измерения круглости каждый охватывают свою часть работы; конкретное распределение обязанностей см. в Методы и приборы контроля прецизионных зубчатых колёс .
6. Что может предложить Geyon Transmission#
Компания Geyon Transmission обрабатывает прямозубые и косозубые цилиндрические зубчатые колёса по чертежу (модуль M0.5–M12, наружный диаметр в пределах Φ600 мм), с точностью шлифования до DIN 3 и стабильным серийным производством на уровне GB 4~5 класса; конические зубчатые колёса изготавливаются по GB/T 11365 5~6 класса, червячные передачи охватывают формы зубьев Z1~Z6, а распространённые материалы — 20CrMnTi, цементированный и закалённый (HRC 58~62), 42CrMo, улучшенный, и 38CrMoAl, азотированный. Оснащённые измерительными центрами для зубчатых колёс, КИМ, твердомерами и приборами для контроля пятна контакта, мы можем измерять шаг, профиль, линию зуба и твёрдость и выдавать протоколы — см. Прямозубые зубчатые колёса на заказ , Система контроля и качества , Обзор производственных возможностей .
Пришлите свои чертежи и условия эксплуатации — модуль, число зубьев, класс точности, требования к термообработке, область применения — и после проверки чертежей инженерная команда ответит с технологическим маршрутом, планом контроля и коммерческим предложением. Свяжитесь с Geyon Transmission или посетите сайт Geyon Transmission . Только когда класс и база чётко указаны на чертеже, протокол контроля имеет с чем осмысленно сравниваться.