Что проверять при входном контроле точных шестерен: заготовки, сталь и комплектующие
Входной контроль: марка стали (спектрометр, 1 шт./партия), твердость заготовки 120–180 HBW (3 шт./партия), торцевое биение ≤0,05 мм и соосность ≤0,03 мм; выборка по GB/T 2828.1 (ISO 2859-1), AQL 1,0 для главных признаков.
Что проверять при входном контроле точных шестерен: заготовки, сталь и комплектующие
Ключевой ответ: Входной контроль должен удерживать три позиции — правильность материала, достаточность базовой поверхности и наличие припуска для последующих операций. Перед постановкой на склад зубчатых заготовок необходимо проверить как минимум четыре пункта: марку материала (спектрометр, 1 шт. на партию), твёрдость заготовки (3 шт. на партию, обычно 120~180 HBW в зависимости от материала), наружные размеры (выборочно по AQL 1.0), а также торцовое биение ≤0.05 мм и соосность ≤0.03 мм (3 шт. на партию). Сталь отбирается по плавке/партии для подтверждения марки, покупные стандартные изделия проходят полный контроль по модели и внешнему виду. План выборочного контроля единообразно следует GB/T 2828.1 (эквивалент ISO 2859-1): AQL принимается равным 0 для критических характеристик, 1.0 для основных характеристик и 2.5 для общих характеристик. Всё, признанное несоответствующим, изолируется и возвращается; приёмка с отступлением требует записи о рассмотрении.
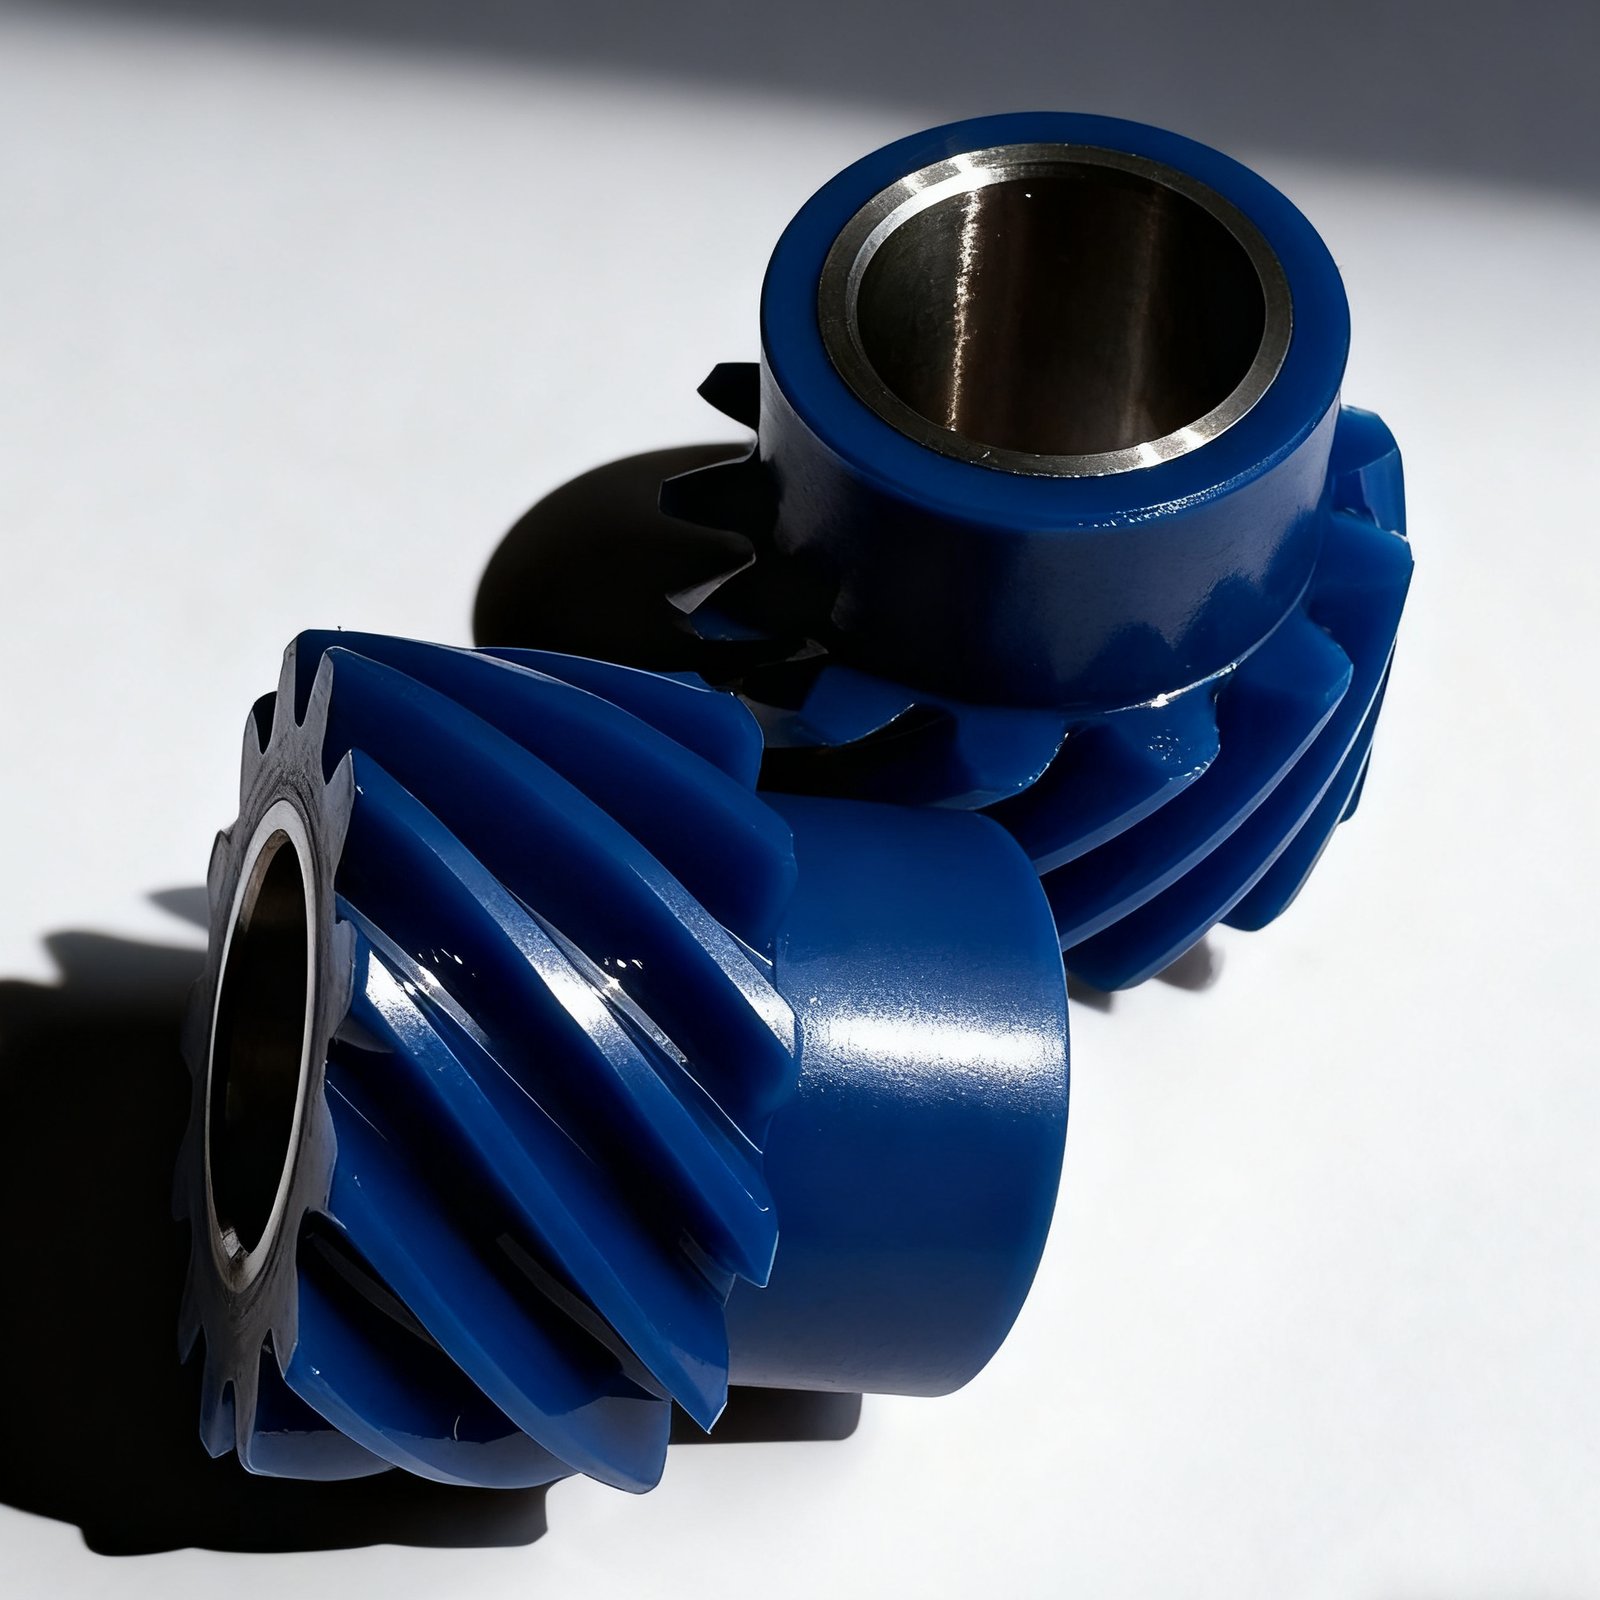
Косозубая шестерня с синими боковыми поверхностями зубьев, внутреннее отверстие — готовая стальная деталь
I. Что на самом деле предотвращает входной контроль#
Проблемы, пропущенные на этапе входного контроля, оплачиваются каждой последующей операцией: если марка материала неверна, все параметры термической обработки потрачены впустую; если твёрдость заготовки слишком высока, зубофрезерный инструмент быстро изнашивается и размеры профиля зуба уходят; если припуск заготовки недостаточен или биение вне допуска, до термической обработки не найти базу для обработки, а к этапу шлифования припуска уже не останется, чтобы это исправить. Так что входной контроль — это не выставление оценки поставщикам, а удержание материала, которому не следует попадать в цех, за дверью.
Область охвата включает покупные зубчатые заготовки, поковки, прутковый прокат, термообработанные детали, детали механической обработки по кооперации и покупные стандартные изделия, такие как подшипники, сальники и крепёж.
II. Сначала документы, потом детали#
Если сопроводительные документы неполны, их возвращают в отдел закупок для доукомплектования, прежде чем что-либо попадёт на контрольный стол. Подлежат проверке четыре документа:
| Документ | Что проверяется |
|---|---|
| Накладная | Соответствие заказу на закупку; наименование позиции, спецификация и количество проверяются поштучно |
| Сертификат на материал | Оригинал или заверенная копия; марка и номер плавки/партии должны совпадать |
| Отчёт о термической обработке | Обязателен для деталей с требованиями по твёрдости и глубине цементованного слоя |
| Заводской протокол контроля | Собственные данные контроля поставщика по ключевым размерам |
Этот шаг занимает десять минут и может спасти целую партию от последующей переделки. Только после комплектности документов выполняется проверка внешнего вида и упаковки: недопустимы явная ржавчина и окалина; недопустимы вмятины и царапины, влияющие на использование или расходующие припуск на обработку; детали с неочищенными заусенцами и облоем возвращаются; поверхностное масло и посторонние включения должны быть удалены; упаковка должна быть целой и не влажной; идентификация материала должна быть чёткой и разборчивой.
III. Зубчатые заготовки и зубчатые детали: четыре жёстких показателя#
Пункты контроля и приёмочные значения для зубчатых заготовок — это наши фиксированные критерии при заводской приёмке:
| № | Пункт контроля | Средство контроля | Приёмочный стандарт | Выборка |
|---|---|---|---|---|
| 1 | Марка материала | Спектрометр | Соответствует требованиям чертежа | 1 шт. на партию |
| 2 | Твёрдость заготовки | Твердомер | 120~180 HBW (в зависимости от материала) | 3 шт. на партию |
| 3 | Наружный диаметр | Штангенциркуль/микрометр | Соответствует допуску чертежа | AQL 1.0 |
| 4 | Внутреннее отверстие | Нутромер/калибр-пробка | Соответствует допуску чертежа | AQL 1.0 |
| 5 | Торцовое биение | Индикатор биения | ≤ 0.05 мм | 3 шт. на партию |
| 6 | Соосность | КИМ | ≤ 0.03 мм | 3 шт. на партию |
| 7 | Шероховатость поверхности | Профилометр | Ra ≤ 3.2 μm | 3 шт. на партию |
Твёрдость должна следовать за материалом — не для каждой марки стали используется 120~180 HBW; соосность и биение определяют, можно ли установить и выставить деталь за один зажим для последующих операций, а заготовки вне допуска на этапе зубошлифования напрямую пойдут в брак. Оценка точности готовых деталей следует отдельному набору критериев; о том, как читать шаг, профиль и линию зуба, см. Как читать протокол контроля зубчатых колёс.
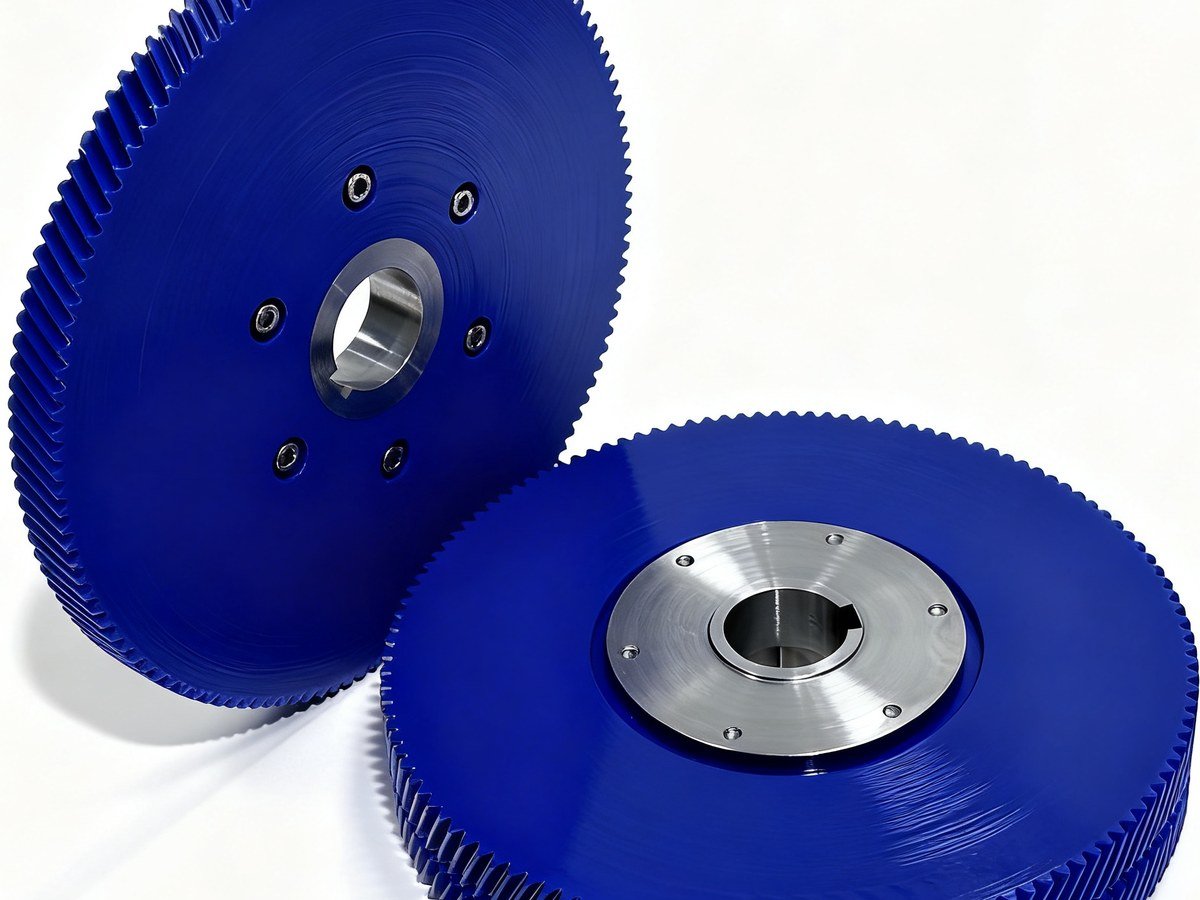 Два зубчатых диска с синими боковыми поверхностями зубьев, центрированные на готовых стальных ступицах со шпоночными пазами
IV. Стальной прокат и прутковый материал: выборка по плавке/партии#
Проблемы с прутковым материалом обычно однородны по всей плавке/партии, поэтому выборка должна проводиться по плавке/партии, а не по штукам:
| Контролируемый параметр | Инструмент | Стандарт | Выборка |
|---|---|---|---|
| Марка материала | Оптико-эмиссионный спектрометр | Соответствует требованиям заказа | 1 шт. на плавку/партию |
| Твёрдость | Твердомер | По стандарту материала | 3 шт. на партию |
| Диаметр/размеры | Микрометр | GB/T 702 | 5 шт. на партию |
| Качество поверхности | Визуальный контроль | Без трещин, закатов и плен | Сплошной контроль |
Качество поверхности контролируется сплошным образом, поскольку трещины и закаты обнаруживаются только после токарной обработки, к этому моменту материал уже запущен в производство. Размеры по диаметру оцениваются по допустимым отклонениям GB/T 702 — не следует применять чертёжные допуски к исходному материалу.
V. Покупные стандартные изделия: несоответствие модели — это ноль#
| Категория | Контролируемые параметры |
|---|---|
| Подшипники | Модель, бренд, зазор, лёгкость вращения |
| Маслосъёмные сальники | Спецификация, материал, целостность кромки |
| Крепёжные изделия | Спецификация, класс прочности, качество резьбы (GB/T 3098) |
Бренд подшипника и класс зазора — два параметра, которые легче всего подменить; если на чертеже указан P5, приёмка ведётся по P5 — устные заверения, что «характеристики такие же», не принимаются.
VI. Выборочный контроль: по AQL, а не просто случайные несколько штук#
Выборочный контроль по качественным признакам от партии к партии единообразно выполняется по GB/T 2828.1 (эквивалент ISO 2859-1), объём выборки берётся по диапазону объёма партии: 3 шт. для партий до 25 шт., 8 шт. для 26~150 шт., 13 шт. для 151~500 шт. и 20 шт. для 501~1200 шт. Уровни контроля делятся на нормальный, усиленный и ослабленный: при нормальном контроле используется AQL 1.0, при усиленном сужается до 0.65, при ослабленном расширяется до 1.5.
Классификация дефектов привязана к выборке: критические характеристики (класс A) используют AQL 0, и любое их появление считается несоответствием; основные характеристики (класс B) используют AQL 1.0; общие характеристики (класс C) используют AQL 2.5. Классификация фиксируется на этапе анализа чертежей — нельзя откладывать до контроля обсуждение того, какие параметры считать критическими.
VII. Три решения после оценки#
- Принято: наклеить зелёную этикетку приёмки и передать на склад.
- Принято с отступлением: после рассмотрения наклеить жёлтую этикетку и передать на склад; должны быть указаны причина отступления и утверждающее лицо, а область применения ограничена.
- Несоответствующее: наклеить красную этикетку, переместить в зону изоляции, обработать по процедуре обращения с несоответствующей продукцией и не выпускать в производство.
Записи контроля архивируются вместе с партией и прослеживаются по партии. Когда заказчики запрашивают отчёты о приёмочном контроле при отгрузке, данные входного контроля являются начальным звеном цепочки прослеживаемости. О том, как организованы возможности полного контроля (измерение зубчатых колёс для модуля 0.5~20 и наружного диаметра до 800 мм, твёрдость по Роквеллу/Виккерсу/Бринеллю, шероховатость с разрешением до 0.001 μm), см. Контроль качества; для заказов, изготавливаемых по чертежам с архивируемыми записями по входному, промежуточному и выходному этапам, начните с Изготовление зубчатых колёс на заказ.