Контроль первой детали, обходной и последней: настройка внутрипроцессного контроля при серийной обработке зубчатых колёс
Три контрольные точки при серийной обработке зубчатых колёс: первая деталь, обходной контроль каждые 2 часа или 50 деталей, последняя деталь. Биение по зубчатому венцу после зубофрезерования ≤0,05 мм, отклонение профиля после зубошлифования ≤10 мкм, шероховатость Ra ≤0,8 мкм.
Контроль первой детали, обходной и последней: настройка внутрипроцессного контроля при серийной обработке зубчатых колёс
Ключевой ответ: задача межоперационного контроля — остановить аномалию до того, как произойдёт брак всей партии. Контроль первой детали подтверждает, что после переналадки, смены инструмента или регулировки станка первая деталь полностью соответствует размерам и только после этого разрешается запуск партии; обходной контроль с выборкой каждые 2 часа или каждые 50 деталей отслеживает размерный увод после износа инструмента; контроль последней детали выполняет полную размерную проверку по завершении партии и сравнивает результат с первой деталью, чтобы подтвердить, что вся партия не ушла из-за износа инструмента. Приёмочные значения должны быть жёстко зафиксированы в технологической карте — радиальное биение зубчатого венца после зубофрезерования ≤0,05 мм, отклонение профиля зуба после зубошлифования ≤10 мкм, шероховатость поверхности зуба Ra ≤0,8 мкм — а не оцениваться оператором «на ощупь».
Зубчатое колесо проходит токарную обработку, зубофрезерование или долбление, шевингование, термическую обработку, зубошлифование, сверление и другие операции — от прутка до готового изделия. Проблемы в партии деталей редко бывают следствием того, что одну деталь рассчитали неверно; чаще всего после износа определённого резца этого никто не замечает, и следующие несколько сотен деталей все вместе выходят за допуск.
I. Три контрольные точки, каждая отвечает за свой участок#
| Контрольная точка | Момент | Что контролирует | Решение |
|---|---|---|---|
| Контроль первой детали | Начало каждой смены, переналадка, смена инструмента, после регулировки оборудования | Все критические размеры по чертежу, внешний вид, зажим и базирование | Партия разрешается только при соответствии; образец сохраняется до завершения партии |
| Обходной контроль | Один раз каждые 2 часа или каждые 50 деталей | Критические технологические размеры, износ инструмента, внешний вид | При обнаружении аномалии немедленно остановить станок и отрегулировать, проследить уже обработанные детали |
| Контроль последней детали | По завершении партии, перед переналадкой, последняя деталь перед концом смены | Полная размерная проверка, постатейное сравнение с первой деталью | Подтвердить стабильность всей партии и что износ инструмента в контролируемом диапазоне |
Легче всего пропускают именно последнюю деталь. Первой детали уделяют внимание из страха перед переделкой; последнюю часто воспринимают как «всё равно уже конец смены». Но последняя деталь — это как раз единственное доказательство того, что вся партия не ушла постепенно из-за износа инструмента: если первая деталь годная, а последняя вне допуска, те несколько сотен деталей между ними все требуют повторной оценки.
II. Черновое точение и зубофрезерование: операции, закладывающие основу#
На этапе чернового точения оставляют припуск, а не окончательные размеры. В центре контроля — достаточен ли припуск и правильна ли база: наружный диаметр и длина ±0,2 мм (штангенциркуль), внутреннее отверстие ±0,1 мм (индикаторный нутромер), торцовое биение ≤0,10 мм (индикатор часового типа), оставленный припуск на обработку 0,5~1,0 мм. Если припуск оставлен слишком малым, его «съест» деформация при термической обработке и нечего будет шлифовать; если слишком большим — время зубошлифования удваивается и возможны прижоги при шлифовании. Именно эта позиция чаще всего держится на принципе «задаётся первой деталью, проверяется последней».
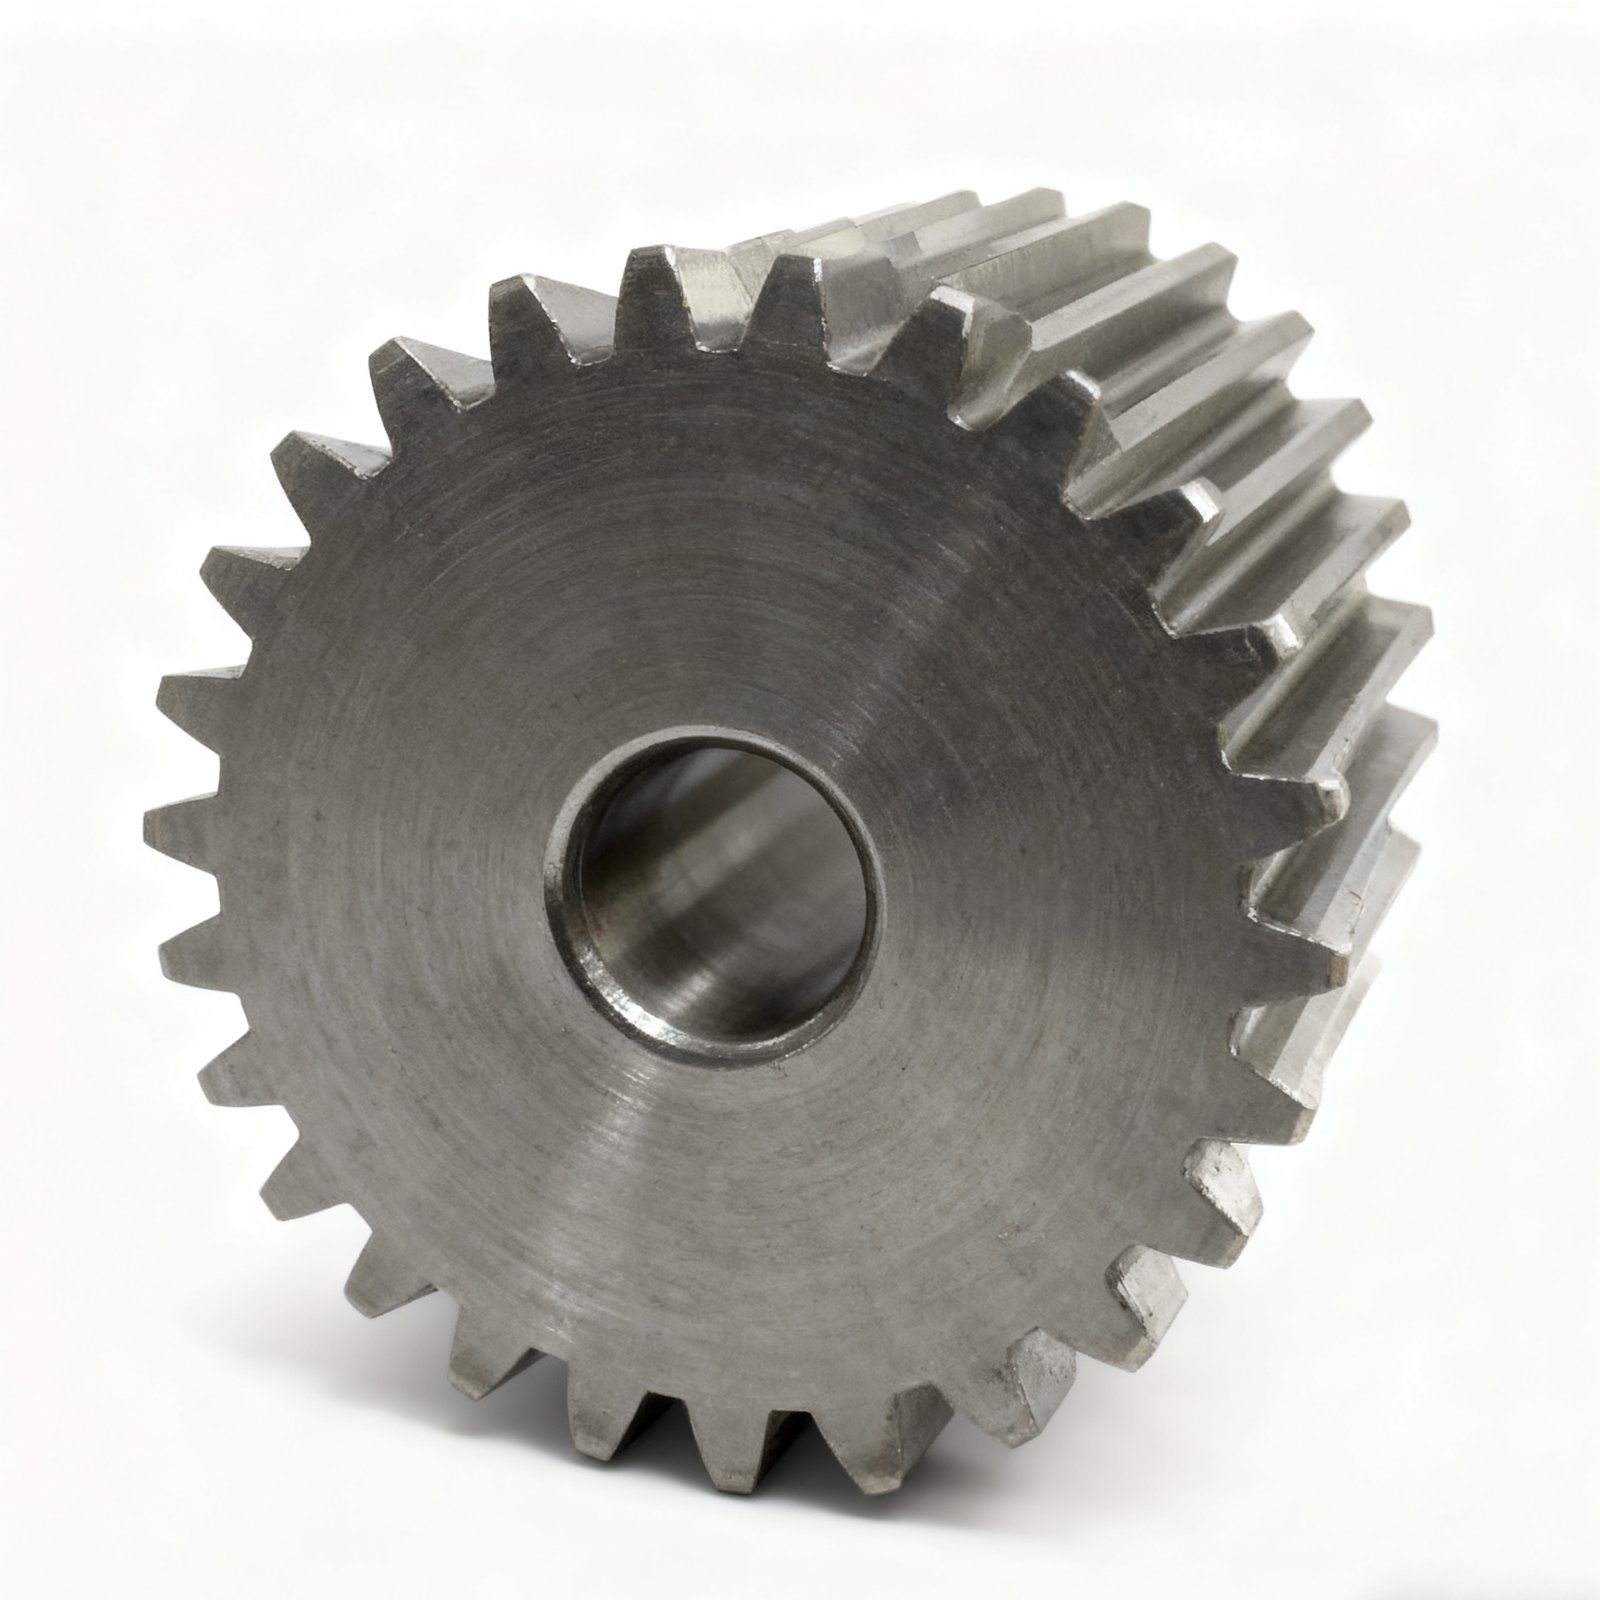
Стальное прямозубое зубчатое колесо, зубья в состоянии после зубофрезерования/фрезерования, внутреннее отверстие уже обработано
Контроль после зубофрезерования или долбления сосредоточен на двух типах величин, напрямую влияющих на зацепление: толщине зуба и биении:
| Контрольный параметр | Требование | Инструмент |
|---|---|---|
| Длина общей нормали (Wk) | По чертежу | Микрометр для общей нормали |
| Толщина зуба | По чертежу | Штангензубомер |
| Радиальное биение зубчатого венца (Fr) | ≤0,05 мм | Оправка для контроля биения + индикатор часового типа |
| Шероховатость поверхности зуба | Ra ≤3,2 мкм | Образец сравнения шероховатости |
| Снятие заусенцев на торцах зубьев | Равномерная фаска | Визуально |
Длина общей нормали — наиболее чувствительный индикатор увода при зубофрезеровании: износ инструмента, тепловая деформация станка и прогиб заготовки почти всегда проявляются в первую очередь именно на ней, поэтому её обычно измеряют каждые 50 деталей и заносят в контрольную карту X-R, следя за трендом, а не только за отдельным значением.
III. Термообработка и зубошлифование: два процесса, которые нельзя исправить afterward#
Термообработка — единственный процесс, который «нельзя изменить после выполнения». Недостаточную твердость можно закалить повторно, но обезуглероживание, трещины и деформация с выходом за допуск часто ведут напрямую к отбраковке.
| Контролируемый параметр | Требование | Инструмент |
|---|---|---|
| Твердость поверхности | 58~63 HRC | Твердомер Роквелла |
| Твердость сердцевины | 30~42 HRC | Твердомер Роквелла |
| Эффективная глубина цементованного слоя | 0,8~1,5 мм (по чертежу) | Твердомер Виккерса / металлография |
| Обезуглероживание поверхности | Не допускается | Металлографический микроскоп |
| Деформация | ≤0,10 мм | Поверочная плита + индикатор часового типа |
| Трещины | Не допускаются | Магнитопорошковый контроль |
Термообработка управляется по садкам печи; для каждой садки сохраняются способ загрузки, температурная кривая, закалочная среда и результаты выборки. Если выборка в одной печи не прошла, вся печь подвергается пересмотру — локализовать риск в пределах садки реалистичнее, чем контролировать каждую деталь.
Зубошлифование — последний шаг для достижения точности, и требования к его контролю также наиболее детальны:
| Контролируемый параметр | Требование | Инструмент |
|---|---|---|
| Суммарное накопленное отклонение шага (Fp) | ≤25 мкм | Зубоизмерительный центр |
| Отклонение профиля зуба (Fα) | ≤10 мкм | Зубоизмерительный центр |
| Отклонение направления зуба (Fβ) | ≤10 мкм | Зубоизмерительный центр |
| Радиальное биение (Fr) | ≤15 мкм | Зубоизмерительный центр |
| Шероховатость поверхности зуба | Ra ≤0,8 мкм | Профилометр |
| Прижог при шлифовании | Не допускается | Кислотное травление / визуальный контроль |
| Длина общей нормали (Wk) | По чертежу | Микрометр для общей нормали |
Первая деталь после зубошлифования направляется в зубоизмерительный центр для полного протокола, после чего каждая 50-я деталь подвергается выборке. Износ шлифовального круга вызывает медленные изменения формы профиля зуба, которые нельзя выявить только по длине общей нормали; эти отклонения необходимо проверять в измерительном центре.
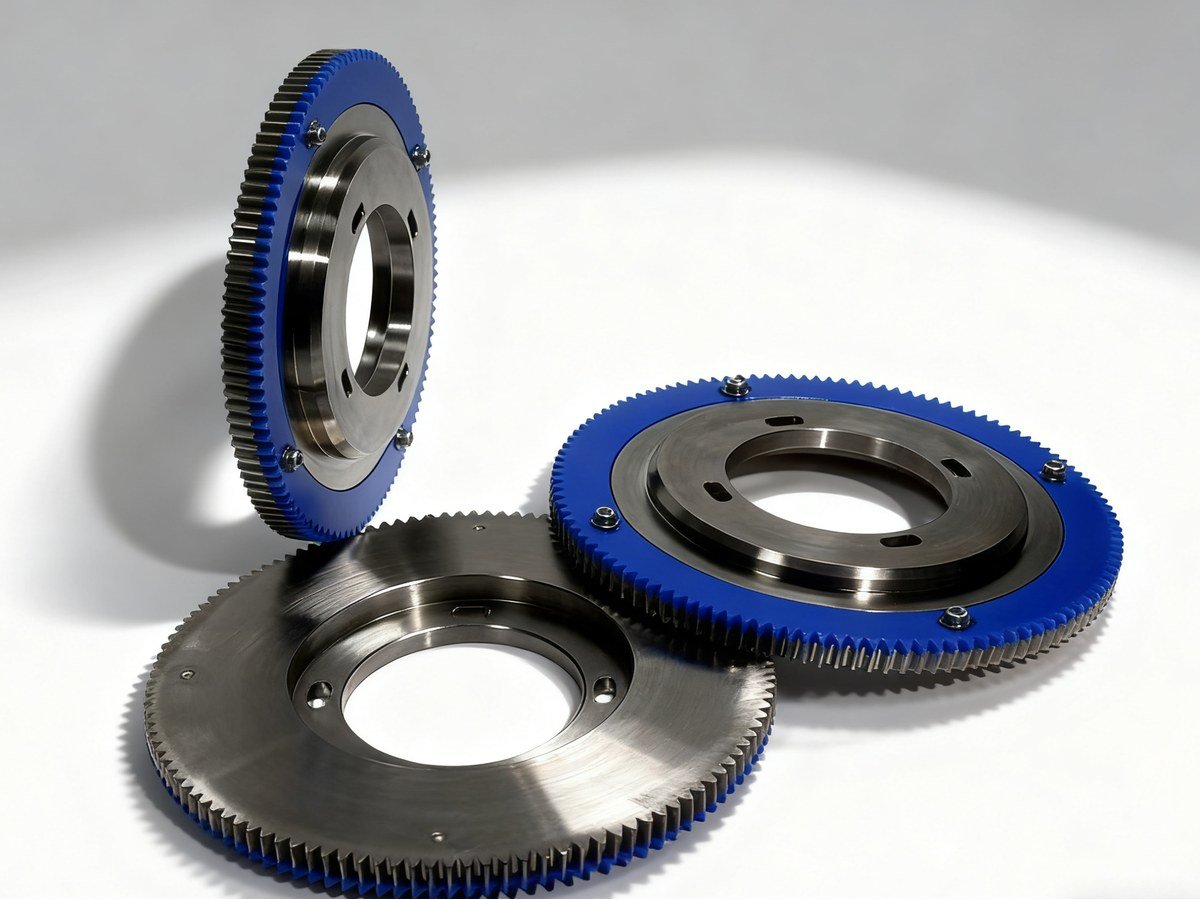 Три крупногабаритных тонкостенных наружных зубчатых кольца, зубья в состоянии после финишной обработки, на торце — крепежные резьбовые отверстия
IV. Порядок действий при возникновении аномалии#
- Оператор обнаруживает аномалию при самоконтроле → останавливает станок → уведомляет контролера → прослеживает и исследует ранее обработанные детали;
- Контролер обнаруживает аномалию при обходе → вывешивает табличку «Производство приостановлено» → уведомляет бригадира или начальника цеха → пересматривает и принимает меры;
- Первая деталь не соответствует требованиям → наладка или правка оборудования → повторный контроль первой детали → продолжение производства только после соответствия;
- Партия не соответствует требованиям → передача в процесс обращения с несоответствующей продукцией, изоляция, пересмотр и определение ремонта или утилизации.
Ключевой момент — прослеживаемость на первом шаге: после остановки станка необходимо иметь возможность ответить на вопрос «сколько всего деталей обработано с последней годной детали до настоящего момента». Для этого требуются непрерывные записи контроля — время контроля, номер детали и измеренные значения каждой смены должны быть в архиве. Как только в записях появляется пробел, прослеживаемость можно расширить только на всю смену, и потери возрастают.
Сроки хранения записей также различаются: технологические записи чернового точения, шевингования и сверления хранятся 3 года; X-R контрольные карты зубофрезерования, записи садок термообработки и протоколы зубоизмерений при зубошлифовании хранятся 5 лет. Для экспортных заказов или аудитов второй стороны заказчика этот комплект записей является наиболее прямым доказательством.
V. Как связать с предыдущими и последующими этапами#
Межоперационный контроль связывает входной контроль вышестоящего этапа и выходной контроль нижестоящего. Входной контроль управляет материалом и припуском (см. Что проверяет входной контроль прецизионных шестерён), межоперационный контроль управляет дрейфом каждого процесса, а выходной контроль управляет внешним видом, маркировкой и сопроводительными отчётами — три сегмента, соединённые вместе, образуют полную цепочку качества. Система контроля компании Geyon Transmission охватывает цилиндрические шестерни, конические шестерни и червячные передачи с модулем 0,5~20; после зубошлифования шаг, профиль зуба и линия зуба выводятся по каждому пункту на измерительном центре для зубчатых колёс.
Есть партия шестерён или зубчатых венцов, требующая стабильной поставки, и вы не уверены, как настроить контрольные точки и частоту выборки? Пришлите чертежи и количество партии; инженерная команда сначала проведёт проверку чертежей, затем предоставит письменный план по технологическому маршруту, контрольным позициям и допустимым отклонениям. Запросить расчёт стоимости обработки шестерён.