Границы контроля зубчатых колёс: возможности и три маршрута вне диапазона
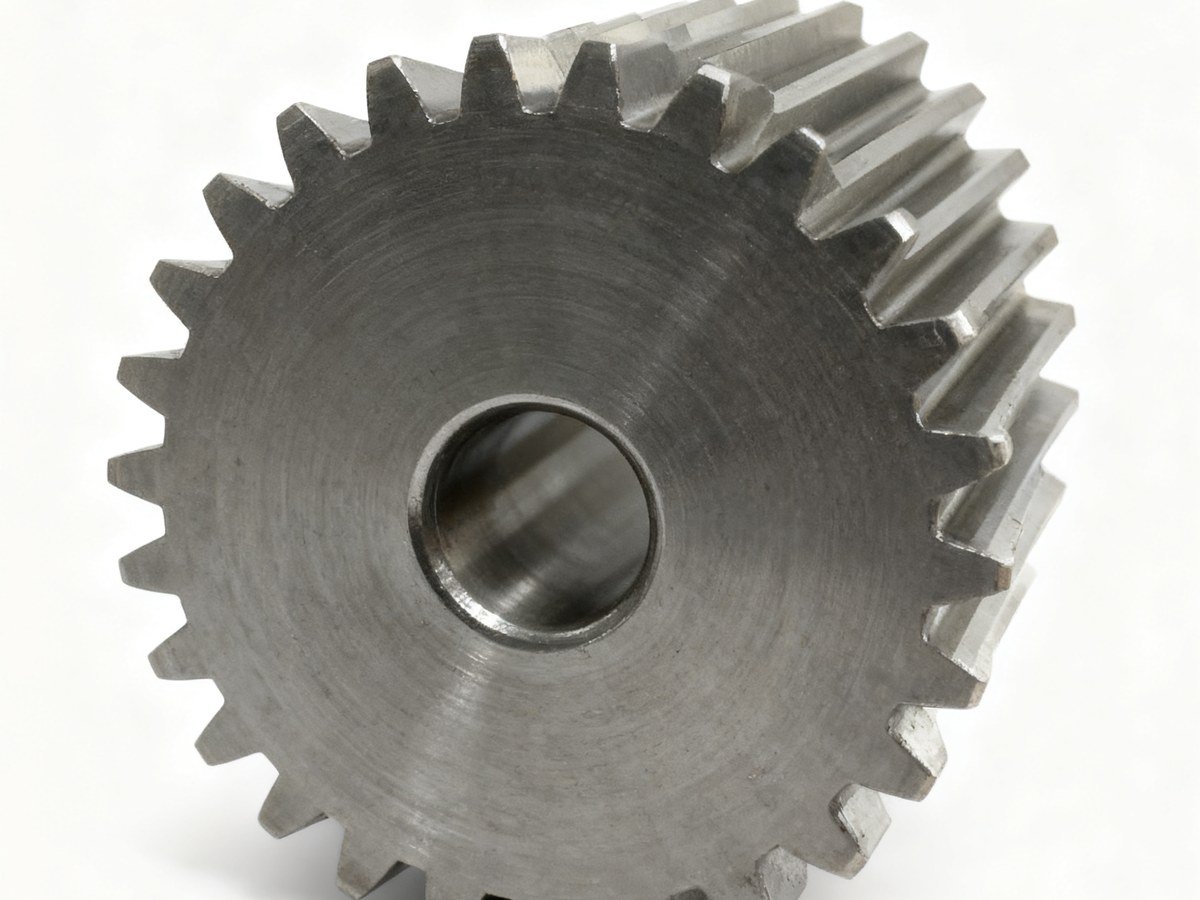
Пределы контроля: модуль M 0.5–20, наружный диаметр 10–800 мм, масса до 300 кг; отклонения Fp ≤100 мкм, fpt ≤20 мкм, Fα/Fβ ≤15 мкм.
Границы контроля зубчатых колёс: возможности и три маршрута вне диапазона
Перед отправкой чертежа стоит сначала проверить одно: можно ли вообще установить эту деталь на наши измерительные приборы. Контроль зубчатых колёс — это не чек-лист с надписью «мы измеряем что угодно»; он ограничен максимальными размерами, максимальной массой, диапазоном измерений и пределами точности. Обозначить эту границу до расчёта стоимости полезнее, чем увидеть в протоколе столбец цифр, — потому что позиции за пределами границы обрабатываются совершенно иначе.
1. Сначала проверьте, помещается ли заготовка на стол#
Первый предел — сама заготовка. При текущей конфигурации оборудования охват для нескольких распространённых типов зубчатых деталей следующий.
| Тип заготовки | Охват |
|---|---|
| Цилиндрические колёса (наружные / внутренние зубья) | Модуль M 0.5~20, наружный диаметр 10~800 мм, ширина венца ≤400 мм, масса заготовки ≤300 кг |
| Конические колёса | Модуль M 1~16, максимальный диаметр ≤500 мм, угол делительного конуса 5°~90°, измеримы пятно контакта на боковой поверхности зуба и шум зацепления |
| Червячные колёса и червяки | Модуль червяка M 0.5~16, число заходов червяка Z 1~6, максимальный наружный диаметр червячного колеса ≤800 мм |
| Шлицы | Прямобочные / эвольвентные / треугольные шлицы, модуль M 0.5~8, наружный диаметр 10~300 мм, точность центрирования по боковым сторонам ≤0.025 мм |
Цифры в таблице — это пределы для «можно закрепить, можно установить на станок, можно получить данные», а не пределы возможностей обработки. Для зубчатых венцов диаметром более 800 мм и зубчатых валов массой более 300 кг обработка возможна, но контроль требует другого подхода; пути решения см. в разделе 5.
2. В каком диапазоне по каждому отклонению есть данные#
В протоколе зубчатого колеса фактически смотрят на позиции отклонений, а не на габаритные размеры. Измеримые диапазоны приведены по позициям:
| Позиция контроля | Диапазон возможностей | Примечания |
|---|---|---|
| Суммарное отклонение шага Fp | ≤100 μm | Степени точности 5~8 по ISO/DIN |
| Отклонение единичного шага fpt | ≤20 μm | |
| Отклонение профиля Fα | ≤15 μm | |
| Отклонение направления зуба Fβ | ≤15 μm | |
| Радиальное биение Fr | ≤50 μm | |
| Колебание длины общей нормали Fw | ≤30 μm | |
| Отклонение толщины зуба Esn | ≤50 μm | |
| Отклонение осевого шага червяка | ≤12 μm | Детали типа червяк |
| Допуск профиля витка червяка | ≤10 μm | Детали типа червяк |
Следует уточнить одну вещь: это диапазон измерений и достижимая точность прибора, а не критерии приёмки. Приёмку оценивают по степени точности ISO/DIN, указанной на чертеже; протокол отвечает только за измерение фактических значений и предоставление кривых. Если на чертеже указана степень 6, а измеренные значения попадают в диапазон степени 5, заключение всё равно будет «чертёж требует степень 6, измерена степень 5» — указанное основание не будет изменено только потому, что цифры выглядят хорошо.
3. Твёрдость: выберите неверный метод — и цифры будут несопоставимы#
Одно и то же зубчатое колесо, измеренное разными методами определения твёрдости, даст разные значения, причём различаются и порядки величин. Диапазоны возможностей разделены по методам:
| Вид контроля | Стандарт | Диапазон измерений | Применимые заготовки |
|---|---|---|---|
| Твёрдость по Роквеллу HRC | GB/T 230 / ISO 6508 | 20~67 HRC | Термообработанные колёса, валы |
| Твёрдость по Роквеллу HRB | GB/T 230 / ISO 6508 | 40~100 HRB | Отожжённые детали, цветные металлы |
| Твёрдость по Бринеллю HBW | GB/T 231 / ISO 6506 | 8~650 HBW | Заготовки, поковки, отливки |
| Твёрдость по Виккерсу HV | GB/T 4340 / ISO 6507 | 10~1000 HV | Цементованный слой, тонкостенные детали |
| Поверхностная твёрдость по Роквеллу HR15N | GB/T 230 / ISO 6508 | 70~93 HR15N | Цементованный и закалённый поверхностный слой |
Часто на чертеже указана HRC, а в протоколе приводится HV, особенно для цементованных деталей — когда тонкие стенки или боковые поверхности зубьев не допускают глубокого отпечатка, можно использовать только Виккерса. Пересчёт между ними допустим как справочный, но для арбитража необходимо вернуться к методу, указанному на чертеже, и соответствующему стандарту.
4. Размерная метрология, шероховатость и анализ материалов#
Помимо отклонений, специфических для зубчатых колёс, отчёты часто включают позиции размерной метрологии и материалов:
- Размеры и форма/расположение: диаметр вала 0,5~800 мм (±0,002 мм), диаметр отверстия 0,5~600 мм (±0,002 мм), длина 0,5~1000 мм (±0,01 мм); круглость ≤1,0 мкм, цилиндричность ≤2,0 мкм, торцовое и радиальное биение ≤2,0 мкм, соосность / позиционирование / параллельность / перпендикулярность ≤5,0 мкм, плоскостность ≤3,0 мкм.
- Шероховатость поверхности: Ra 0,01~20 мкм (разрешение 0,001 мкм), Rz и Rmax 0,1~100 мкм.
- Металлография и материал: глубина цементованного слоя и эффективная глубина закалки (GB/T 9450 / ISO 2639), балл мартенсита и содержание остаточного аустенита (GB/T 25744), спектральный анализ химического состава (GB/T 4336 / GB/T 223), поверхностные и внутренние дефекты (ультразвуковой / магнитопорошковый контроль, GB/T 7233 / GB/T 6402).
5. Три пути после выхода за пределы диапазона#
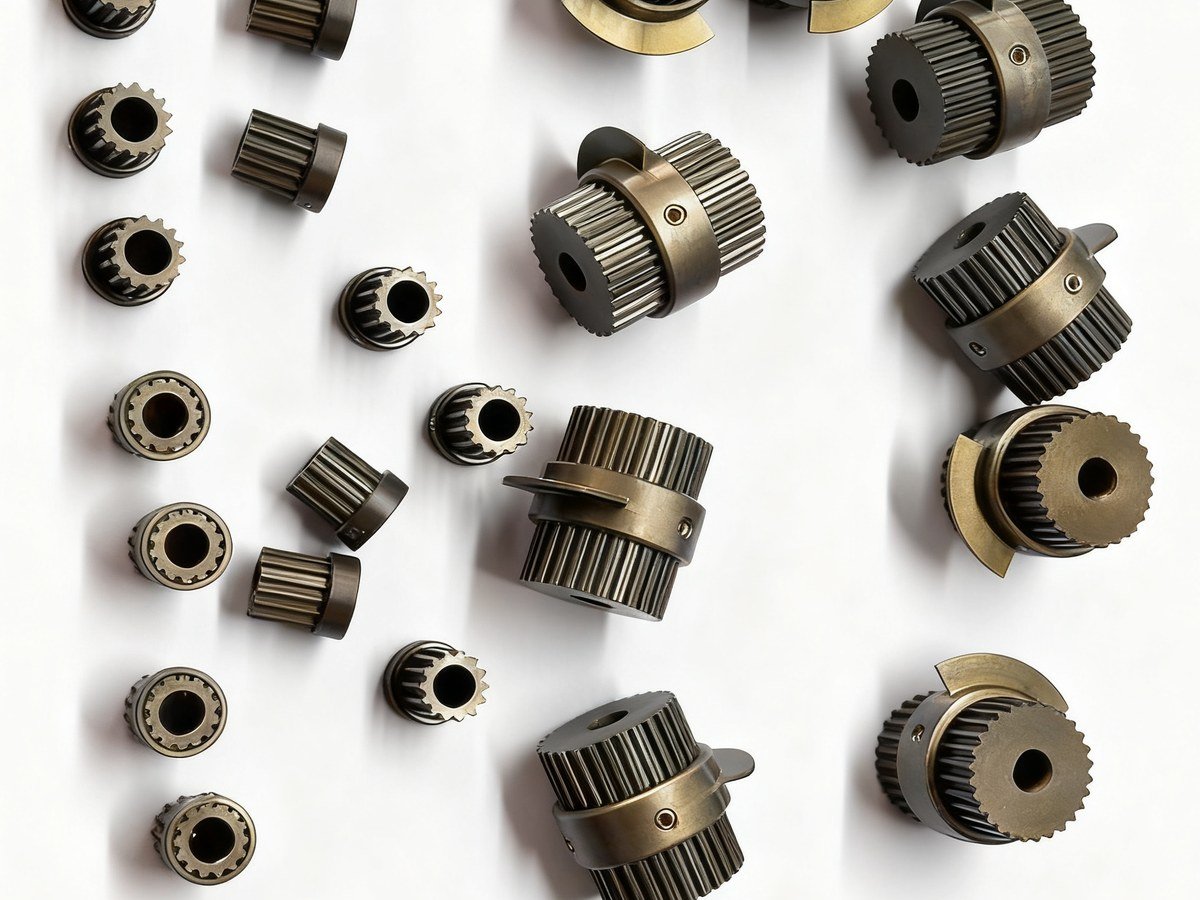
Когда заготовка выходит за диапазоны, указанные в таблицах выше, это не заканчивается словами «невозможно измерить»; обычно выбирается один из трёх путей:
- Передать в стороннюю лабораторию. Для крупных зубчатых венцов, очень больших диапазонов измерений или специальных позиций — отправить в лабораторию с соответствующей квалификацией, и отчёт поставляется вместе с изделием. Сроки и стоимость указываются отдельно и должны быть чётко оговорены при выставлении предложения.
- Изменить план измерений. Если полный поэлементный скан на зубоизмерительном приборе невозможен, его можно разбить на отдельные позиции: длина общей нормали, размер по роликам, толщина зуба и биение измеряются отдельно с помощью приспособлений и универсальных измерительных инструментов, охватывая те позиции, которые фактически контролируются по чертежу. Предел точности будет ниже, но по ключевым позициям данные получить можно.
- Изменить базу или конструкцию. Для некоторых деталей сложность заключается не в размере, а в отсутствии пригодной измерительной базы. Добавление технологической базовой поверхности на чертеже или разделение цельной детали на составные части (зубчатый венец + ступица) восстанавливает измеримость. Этот пункт должен быть включён в проверку чертежа и не может быть отложен до момента перед поставкой.
Все три пути должны быть чётко оговорены на этапе выставления предложения. Самая дорогая ошибка с зубчатыми деталями — не то, что их невозможно измерить, а то, что это обнаруживается только при поставке.
6. Предпосылки достоверности данных#
В отчёте должны быть указаны два условия: контроль выполняется в стандартных условиях окружающей среды (20±1 ℃), и всё оборудование находится в пределах действующего межкалибровочного интервала. Кроме того, зубошлифование и контроль должны использовать один и тот же комплект установочных баз — когда на чертеже не указано чётко, какая поверхность используется для базирования, данные по винтовой линии не будут соответствовать фактическим условиям зацепления в корпусе, и неравномерность нагрузки проявится в виде «зубчатое колесо годное, а сборка имеет проблему».
Geyon Transmission выполняет изготовление и контроль точных зубчатых колёс и деталей трансмиссии, включая зубошлифование до классов DIN/ISO 4~5. Пришлите чертёж (модуль, число зубьев, класс точности, требования к материалу и твёрдости); мы сначала проведём проверку чертежа, чтобы подтвердить измеримые позиции, план измерений и требуемый объём отчёта, а затем выставим предложение на механическую обработку и контроль.
- Позиции контроля и объём отчёта: Качество и контроль
- Обработка прямозубых / косозубых колёс: Производство точных зубчатых колёс
- Прислать чертёж для расчёта стоимости: Получить расчёт стоимости зубчатых колёс