
วิธีอ่านรายงานการตรวจสอบเฟือง: ค่าเบี่ยงเบนสามประเภท แหล่งที่มาของค่าความคลาดเคลื่อน และรายละเอียดการตัดสินที่มักถูกมองข้ามสามประการ
รายงานการตรวจสอบเฟืองประกอบด้วยค่าเบี่ยงเบน pitch (fpt, Fp) profile (Fα, ffα, fHα) และ helix (Fβ, ffβ, fHβ) ประเมินตาม GB/T 10095.1 (ISO 1328-1) หรือ DIN 3962 โดยค่าความคลาดเคลื่อน helix สำหรับเกรด 5~7 อยู่ราว 6~16 μm
วิธีอ่านรายงานการตรวจสอบเฟือง: ค่าเบี่ยงเบนสามประเภท แหล่งที่มาของค่าความคลาดเคลื่อน และรายละเอียดการตัดสินที่มักถูกมองข้ามสามประการ
คำตอบหลัก: รายงานการตรวจสอบเฟืองสรุปได้เป็นตัวเลขสามกลุ่ม — ค่าเบี่ยงเบนระยะพิทช์ (fpt ระยะพิทช์เดี่ยว, Fp ระยะพิทช์สะสมรวม), ค่าเบี่ยงเบนรูปหน้าฟัน (Fα / ffα / fHα) และค่าเบี่ยงเบนแนวฟัน (เฮลิกซ์/ลีด) (Fβ / ffβ / fHβ) ระดับความแม่นยำประเมินตาม GB/T 10095.1 (เหมือนกับ ISO 1328-1) หรือ DIN 3962 โดยหมายเลขระดับยิ่งน้อย ความแม่นยำยิ่งสูง ลำดับการตัดสินคือ: ยืนยันก่อนว่าฐานอ้างอิงและภาคตัดวัดตรงกับแบบงาน แล้วจึงเทียบค่าที่ยอมให้ทีละรายการตามโมดูล เส้นผ่านศูนย์กลางอ้างอิง ความกว้างหน้าฟัน และระดับความแม่นยำ ในบรรดาค่าเหล่านี้ Fp กำหนดความแม่นยำการแบ่งindex, fHα เกี่ยวกับความเรียบเนียนของการประกบและเสียงรบกวน และ Fβ เกี่ยวกับการกระจายโหลดตามความกว้างหน้าฟัน
1. กลุ่มค่าเบี่ยงเบนสามกลุ่มบนรายงาน และแต่ละกลุ่มสอดคล้องกับปัญหาเฟืองแบบใด#
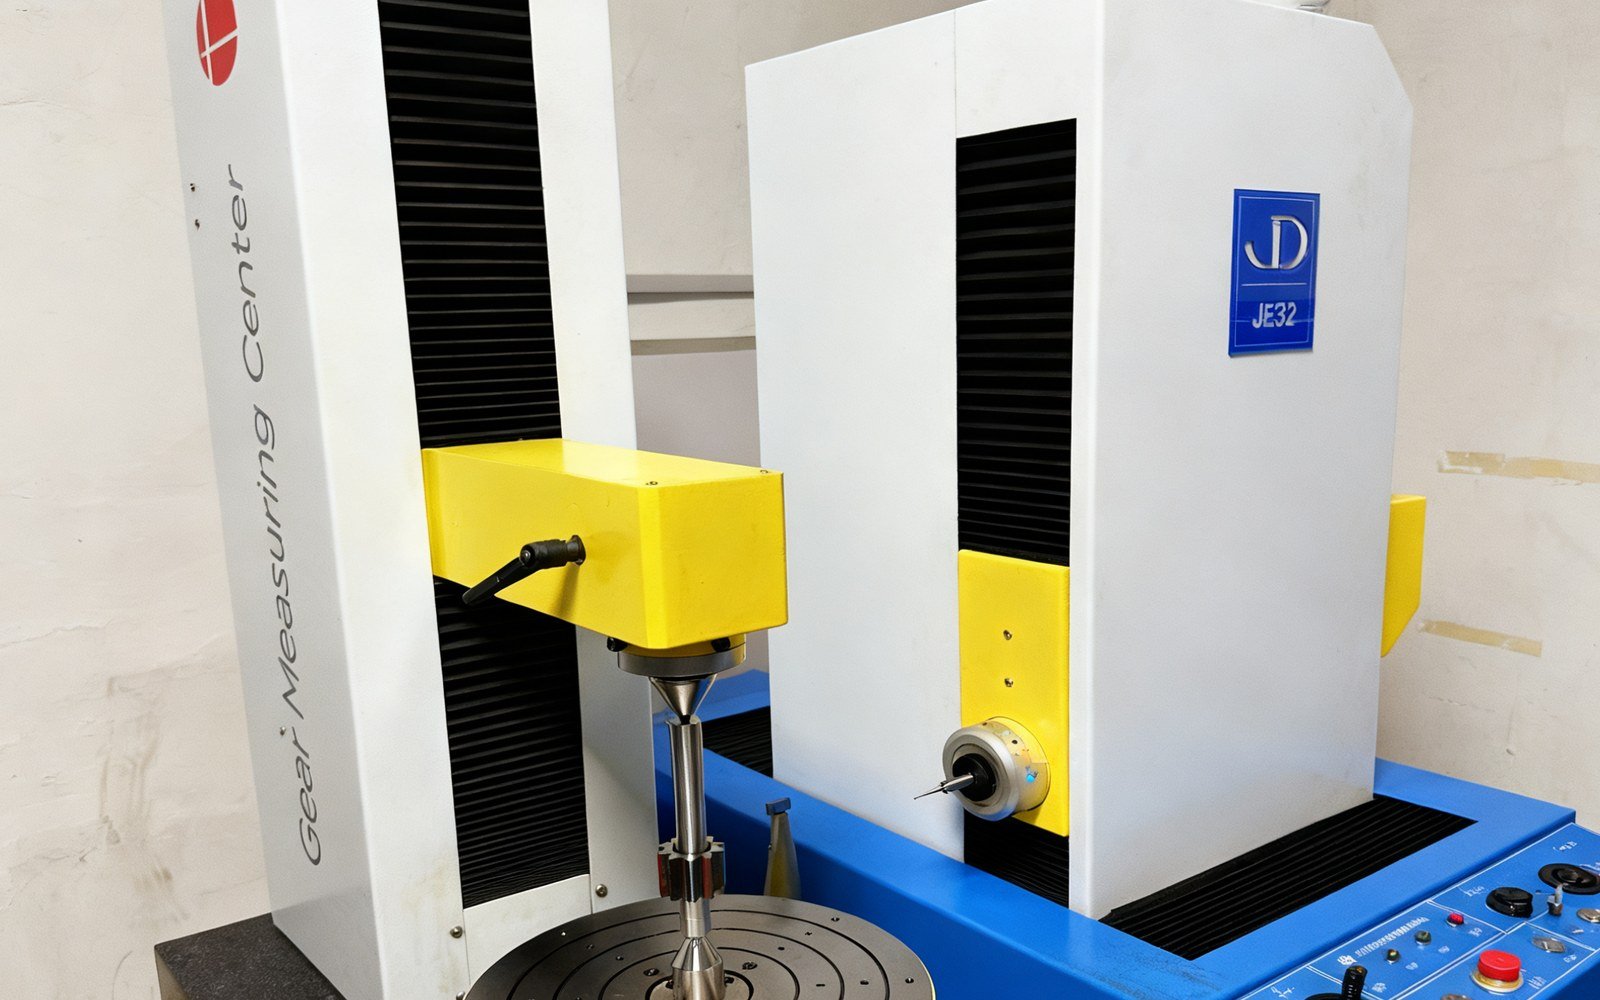
รายงานการตรวจสอบเฟืองคือบันทึกที่ได้จากศูนย์วัดเฟือง ซึ่งวัดค่าเบี่ยงเบนระยะพิทช์ รูปหน้าฟัน และแนวฟันของฟันเฟืองที่ผลิตเสร็จทีละฟัน แล้วจึงประเมินเทียบกับระดับความแม่นยำมาตรฐาน กลุ่มค่าเบี่ยงเบนสามกลุ่มชี้ไปที่ลักษณะสมรรถนะที่แตกต่างกัน:
| กลุ่มค่าเบี่ยงเบน | สัญลักษณ์ที่พบบ่อย | ความหมาย | สิ่งที่ได้รับผลกระทบ |
|---|---|---|---|
| ค่าเบี่ยงเบนระยะพิทช์ | fpt / Fp / fpk | ค่าเบี่ยงเบนระยะพิทช์ระหว่างฟันข้างเคียง, ค่าเบี่ยงเบนสะสมในหนึ่งรอบ, ค่าเบี่ยงเบนสะสมในช่วง k ระยะพิทช์ | ความแม่นยำการแบ่งindex, ความสม่ำเสมอของอัตราทด |
| ค่าเบี่ยงเบนรูปหน้าฟัน | Fα / ffα / fHα | ค่าเบี่ยงเบนรูปหน้าฟันรวม, ค่าเบี่ยงเบนรูปร่าง, ค่าเบี่ยงเบนความชัน | ความเรียบเนียนของการประกบ, เสียงรบกวน, ความเค้นสัมผัส |
| ค่าเบี่ยงเบนแนวฟัน (ลีด) | Fβ / ffβ / fHβ | ค่าเบี่ยงเบนรวมตามความกว้างหน้าฟัน, รูปร่าง, ความชัน | การกระจายโหลดตามความกว้างหน้าฟัน, การรับโหลดที่ขอบ, การบิ่นที่ปลายฟัน |
| ค่าเบี่ยงเบนเรเดียลรันเอาต์ | Fr | การแปรผันเรเดียลสูงสุดของหัววัดในหนึ่งรอบของเฟือง | ความผันผวนของระยะฟันหลวม, เสียงรบกวน |
เมื่ออ่านตารางนี้ได้ ก็เข้าใจรายงานไปแล้วครึ่งหนึ่ง คำถามที่เหลือคือค่าต่างๆ เหล่านี้ควรถูกควบคุมให้แน่นเพียงใด
2. ค่าที่ยอมให้ไม่ใช่ตัวเลขตายตัว: เหตุใดซัพพลายเออร์สองรายจึงรายงานค่าต่างกันสำหรับแบบงานเดียวกัน#
ค่าที่ยอมให้ของค่าเบี่ยงเบนแต่ละรายการพิจารณาจากตารางมาตรฐานตามโมดูล เส้นผ่านศูนย์กลางอ้างอิง ความกว้างหน้าฟัน และระดับความแม่นยำ — ไม่ใช่ตัวเลขตายตัว DIN 3962 กำหนดค่าพิกัดความเผื่อแต่ละรายการสำหรับระยะพิทช์ รูปหน้าฟัน และแนวฟัน; GB/T 10095.1 เหมือนกับ ISO 1328-1 และกำหนดนิยามและค่าที่ยอมให้สำหรับค่าเบี่ยงเบนบน flank เดียวกันของฟันเฟือง; ความหนาฟันและระยะฟันหลวมจัดการแยกต่างหากภายใต้ DIN 3967 สำหรับการเปรียบเทียบระดับความแม่นยำระหว่างระบบอย่างคร่าวๆ ดู อธิบายมาตรฐานความแม่นยำเฟือง
ยกตัวอย่างค่าเบี่ยงเบนแนวฟัน: ค่าที่ยอมให้ทั่วไปสำหรับระดับ 5~7 อยู่ประมาณช่วง 6~16 μm และค่าที่เฉพาะเจาะจงขึ้นอยู่กับความกว้างหน้าฟันและมุมเอียงฟัน — ยิ่งความกว้างหน้าฟันมาก ค่าเบี่ยงเบนที่สะสมจากความชันเชิงมุมเดียวกันก็ยิ่งมาก และค่าที่ยอมให้ก็ยิ่งผ่อนคลายตามไปด้วย ดังนั้นเมื่อซัพพลายเออร์สองรายรายงานค่าต่างกัน ก่อนอื่นให้ตรวจว่าพวกเขาวัดจุดวัดเดียวกันบนฐานอ้างอิงเดียวกันหรือไม่ แล้วจึงค่อยพูดถึงเรื่องเกินพิกัดความเผื่อ
3. รายละเอียดการตัดสินสามประการที่มักถูกมองข้าม#
1. Fp กับ fpt ไม่ใช่สิ่งเดียวกัน ค่าเบี่ยงเบนพิทช์เดี่ยว fpt เป็นเรื่องระหว่างฟันสองซี่ที่อยู่ติดกัน ขณะที่ค่าเบี่ยงเบนสะสมพิทช์รวม Fp เป็นผลของความคลาดเคลื่อนที่สะสมตลอดการหมุนรอบเต็ม ระหว่างการกัดเฟือง (hobbing) ความคลาดเคลื่อนของการแบ่งดัชนีของคู่เฟืองหนอนของโต๊ะหมุนจะสะสมกลายเป็น Fp ปรากฏออกมาเป็นเสียงรบกวนที่มากเกินไป ณ ตำแหน่งใดตำแหน่งหนึ่งรอบเส้นรอบวง ในงานที่ต้องการอัตราทดส่งกำลังสม่ำเสมอ เช่น กลไกแบ่งดัชนีและโต๊ะหมุนแบบหลายสถานี ข้อกำหนดต่อ Fp มักวิกฤตกว่าต่อ fpt; หากรายงานให้มาแค่ fpt ปัญหาการสะสมก็จะมองไม่เห็น
2. ค่าเบี่ยงเบนความชันของโปรไฟล์ fHα แปลงเป็นค่าเบี่ยงเบนมุมกด ค่าเบี่ยงเบนความชันของโปรไฟล์อธิบายว่าโปรไฟล์เอียงไปเท่าใดเมื่อเทียบกับอินโวลูทตามทฤษฎี และสามารถแปลงเป็นค่าเบี่ยงเบนมุมกดได้; เมื่อปลายฟันและโคนฟันเบี่ยงเบนพร้อมกัน เกิดเป็นรูป “มงกุฎ” (crown) หรือ “โพรง” (hollow) กรณีนี้จัดเป็นค่าเบี่ยงเบนรูปร่าง ffα และสะท้อนสภาพการแต่งล้อหินเจียร งานหลักของการเจียรหลังการอบชุบความร้อนคือแก้สองปริมาณนี้ให้กลับมา
3. มีการระบุ datum และหน้าตัดวัดอย่างชัดเจนหรือไม่? สำหรับเฟืองตัวเดียวกัน การวัดโดยใช้รูในเป็น datum กับการวัดโดยใช้เพลา (journal) เป็น datum อาจให้ผลที่ตกอยู่ในเกรดต่างกันได้ รายงานโดยปกติต้องระบุตำแหน่งของหน้าตัดวัด; สำหรับเฟือง helical โดยทั่วไปใช้หน้าตัดปกติ (normal section) ที่กึ่งกลางความกว้างหน้าฟัน; หากแบบระบุความหนาฟันตามหน้าตัดขวาง (transverse) แต่รายงานให้ค่าตามหน้าตัดปกติ เป็นเรื่องปกติที่ตัวเลขสองค่าจะไม่ตรงกัน — ต้องแปลงก่อนแล้วจึงเปรียบเทียบ
4. วิธีเขียนข้อกำหนดความแม่นยำลงในแบบและใบสั่งซื้อ#
- กำหนดเกรด: DIN 4~5 สำหรับระบบขับเคลื่อนความแม่นยำความเร็วสูง, 7~8 สำหรับกล่องเฟืองอุตสาหกรรมทั่วไป, ประมาณเกรด 9 สำหรับงานความเร็วต่ำรับภาระหนัก;
- ระบุทุกรายการ: พิทช์ โปรไฟล์ และเฮลิกซ์ ต้องระบุทั้งหมด; การระบุเพียงรายการเดียวหมายถึงการยกการควบคุมอีกรายการให้หลุดมือ;
- กำหนด datum: ระบุ datum ที่ใช้วัด (รูในหรือเพลา) และหน้าตัดวัดให้ชัดเจน เพื่อหลีกเลี่ยงการตีความที่ต่างกันระหว่างซัพพลายเออร์กับผู้ซื้อ;
- กำหนดความหนาฟัน: พิกัดความเผื่อความหนาฟันและระยะฟัน (backlash) ระบุตาม DIN 3967 โดยเขียนแยกจากเกรดความแม่นยำ;
- ตกลงวิธีตรวจสอบ: เครื่องวัดเฟือง (gear measuring center) หรือการตรวจสอบการเข้าคู่ (mesh inspection), รายงานส่งมาพร้อมสินค้าหรือใช้บุคคลที่สามที่กำหนด, เขียนไว้ในข้อกำหนดทางเทคนิคล่วงหน้า;
- ให้ความสำคัญกับกระบวนการอบชุบความร้อนก่อน: การบิดตัวจากการอบชุบแข็งแบบคาร์บูไรซิ่งส่งผลต่อความแม่นยำสุดท้าย ดังนั้นต้องเผื่อเนื้อวัสดุสำหรับเจียรในกระบวนการและวัดหลังการเจียร — อย่าคาดหวังว่าเกรดก่อนอบชุบความร้อนจะคงอยู่จนถึงชิ้นงานสำเร็จ
5. ความสามารถในการตรวจสอบเป็นตัวกำหนดว่ารายงานน่าเชื่อถือเพียงใด#
ความสามารถในการวัดเป็นตัวกำหนดความน่าเชื่อถือของรายงานตามลำดับ — หากวัดได้ไม่แม่นก็ประเมินได้ไม่แม่น ค่าความไม่แน่นอนในการวัด (measurement uncertainty) ของเครื่องวัดเฟืองสามารถเข้าถึง 0.5 µm ขณะที่ค่าที่ยอมรับได้ของโปรไฟล์ของเฟืองเกรด DIN 3 เองก็อยู่ในระดับไมโครเมตร; หากความสามารถของอุปกรณ์ไม่เพียงพอ ผล “ผ่าน” ที่วัดได้ก็ไม่มีความหมาย เครื่อง CMM เครื่องวัดความแข็ง เครื่องตรวจสอบการเข้าคู่ และเครื่องวัดความกลม ต่างครอบคลุมงานคนละส่วน; สำหรับการแบ่งหน้าที่โดยละเอียดดูได้ที่ วิธีการตรวจสอบและเครื่องมือสำหรับเฟืองความแม่นยำ
6. สิ่งที่ Geyon Transmission สามารถทำได้#
Geyon Transmission ผลิตเฟืองตรงและเฟืองเกลียวแบบ cylindrical ตามแบบDrawing (โมดูล M0.5–M12, เส้นผ่านศูนย์กลางภายนอกไม่เกิน Φ600 mm) ด้วยความแม่นยำจากการเจียรสูงถึง DIN 3 และการผลิตแบบล็อตที่มีเสถียรภาพที่ระดับ GB 4~5; เฟืองบายเวลผลิตได้ที่ระดับ GB/T 11365 5~6, ชุดเฟืองหนอนครอบคลุมรูปแบบฟัน Z1~Z6 และวัสดุทั่วไป ได้แก่ 20CrMnTi ผ่านการอบชุบด้วยคาร์บูไรซิ่งและชุบแข็ง (HRC 58~62), 42CrMo ผ่านการชุบแข็งและอบเหนียว และ 38CrMoAl ผ่านการไนไตรดิ้ง ติดตั้งเครื่องวัดเฟือง ศูนย์ตรวจวัดสามมิติ (CMM) เครื่องทดสอบความแข็ง และเครื่องทดสอบการประกบฟัน ทำให้เราสามารถวัดระยะพิทช์ เส้นโปรไฟล์ฟัน มุมเอียงฟัน และความแข็ง พร้อมออกรายงาน — ดูได้ที่ เฟืองตรงสั่งทำพิเศษ , ระบบตรวจสอบและคุณภาพ , ภาพรวมขีดความสามารถการผลิต
ส่งแบบDrawingและสภาวะการใช้งานของคุณมาให้เรา — โมดูล จำนวนฟัน ระดับความแม่นยำ ข้อกำหนดการอบชุบด้วยความร้อน การใช้งาน — หลังจากตรวจสอบแบบDrawingแล้ว ทีมวิศวกรจะตอบกลับพร้อมเส้นทางกระบวนการผลิต แผนการตรวจสอบ และใบเสนอราคา ติดต่อ Geyon Transmission หรือเยี่ยมชม เว็บไซต์ Geyon Transmission เฉพาะเมื่อระดับความแม่นยำและdatumถูกระบุอย่างชัดเจนบนแบบDrawingเท่านั้น รายงานการตรวจสอบจึงจะมีสิ่งที่มีความหมายให้เปรียบเทียบ