การดัดแปลงผิวฟันเฟืองเปลี่ยนอะไรจริง? อธิบาย Profile Relief กับ Lead Crowning
การเจียรฟันเฟืองควบคุมค่าเบี่ยงเบน Fα และ Fβ ภายใน 10μm ส่วนการดัดแปลง (modification) ปรับตำแหน่งสัมผัสใต้โหลด ทั้ง tip relief และ lead crowning
การดัดแปลงผิวฟันเฟืองเปลี่ยนอะไรจริง? อธิบาย Profile Relief กับ Lead Crowning
สิ่งที่การดัดแก้ฟันเฟืองเปลี่ยนไม่ใช่ระดับความแม่นยำ แต่เป็น “ตำแหน่งการสัมผัส” การเจียรฟันเฟืองควบคุมค่าเบี่ยงเบนของรูปฟัน Fα และค่าเบี่ยงเบนของแนวฟัน Fβ ให้อยู่ภายใน 10μm ซึ่งแก้ปัญหาว่าฟันเฟืองเดียวมีความแม่นยำหรือไม่ ในทางกลับกัน การดัดแก้คือการตั้งใจเพิ่มหรือลดเพียงไม่กี่ไมโครเมตรถึงหลายสิบไมโครเมตรบนรูปฟันตามทฤษฎี เพื่อแก้ปัญหาว่าฟันเฟืองคู่นี้จะสัมผัสกันตรงจุดใดภายใต้ภาระ และเมื่อเฟืองเฮาส์ซิงเกิดการเสียรูป และเข้าสู่การขบกันอย่างไร การดัดแก้รูปฟันจัดการกับแรงกระแทกและเสียงรบกวนตอนเริ่มและสิ้นสุดการขบกัน ส่วนการโก่งตัวตามแนวฟัน (lead crowning) จัดการกับการเยื้องแนวที่เกิดจากภาระและความเข้มข้นของความเค้นที่ปลายฟันภายใต้ภาระ ทั้งสองอย่างไม่ขัดแย้งกัน: ฟันเฟืองที่ดีต้องได้มาจากการเจียรฟันเฟืองก่อน จากนั้นจึงปรับเขตการสัมผัสให้เหมาะกับสภาวะการใช้งานด้วยการดัดแก้
พูดสั้นๆ: การเจียรฟันเฟืองควบคุม “ว่ารูปฟันถูกต้องหรือไม่” ส่วนการดัดแก้ควบคุม “ว่าการสัมผัสดีหรือไม่”
I. ก่อนอื่นแยกสามแนวคิด อย่าสับสน#
เมื่อพูดคุยเรื่องฟันเฟือง “ความแม่นยำ” “การดัดแก้” และ “การลบมุม” มักถูกมองว่าเป็นสิ่งเดียวกัน แต่จริงๆ แล้วตอบคำถามที่แตกต่างกันสามข้อ:
| แนวคิด | ภาษาอังกฤษ | สิ่งที่เปลี่ยน | จุดประสงค์ | ใครกำหนด |
|---|---|---|---|---|
| ความแม่นยำรูปฟัน / แนวฟัน | Profile / Lead accuracy | ปริมาณที่ฟันเฟืองเบี่ยงเบนไปจากรูปฟันตามทฤษฎี | ฟันเฟืองเดียวกลึงได้แม่นยำหรือไม่ | กระบวนการเจียร เครื่องจักร ล้อเจียร |
| การดัดแก้รูปฟัน / แนวฟัน | Profile / Lead modification | รูปร่างที่ตั้งใจเพิ่มหรือลดบนรูปฟันตามทฤษฎี | ตำแหน่งการสัมผัสและความราบรื่นภายใต้ภาระ | การคำนวณออกแบบ สภาวะการใช้งาน |
| การลบมุมปลายฟัน / การลบคม | Chamfering / Edge break | มุมแหลมที่ปลายฟัน | ลบครีบ ป้องกันการกระแทก ช่วยประกอบ | ธรรมเนียมในกระบวนการผลิต |
สองอย่างแรกต่างก็กระทำต่อฟันเฟือง แต่แบบหนึ่งคือ “เข้าใกล้ค่าตามทฤษฎี” อีกแบบหนึ่งคือ “ตั้งใจเบี่ยงเบนจากค่าตามทฤษฎี” หากสับสน ลูกค้าจะคิดว่าการดัดแก้เป็นความผิดพลาดในการกลึง
II. การดัดแก้รูปฟัน: จัดการแรงกระแทกตอนเริ่มและสิ้นสุดการขบกัน#
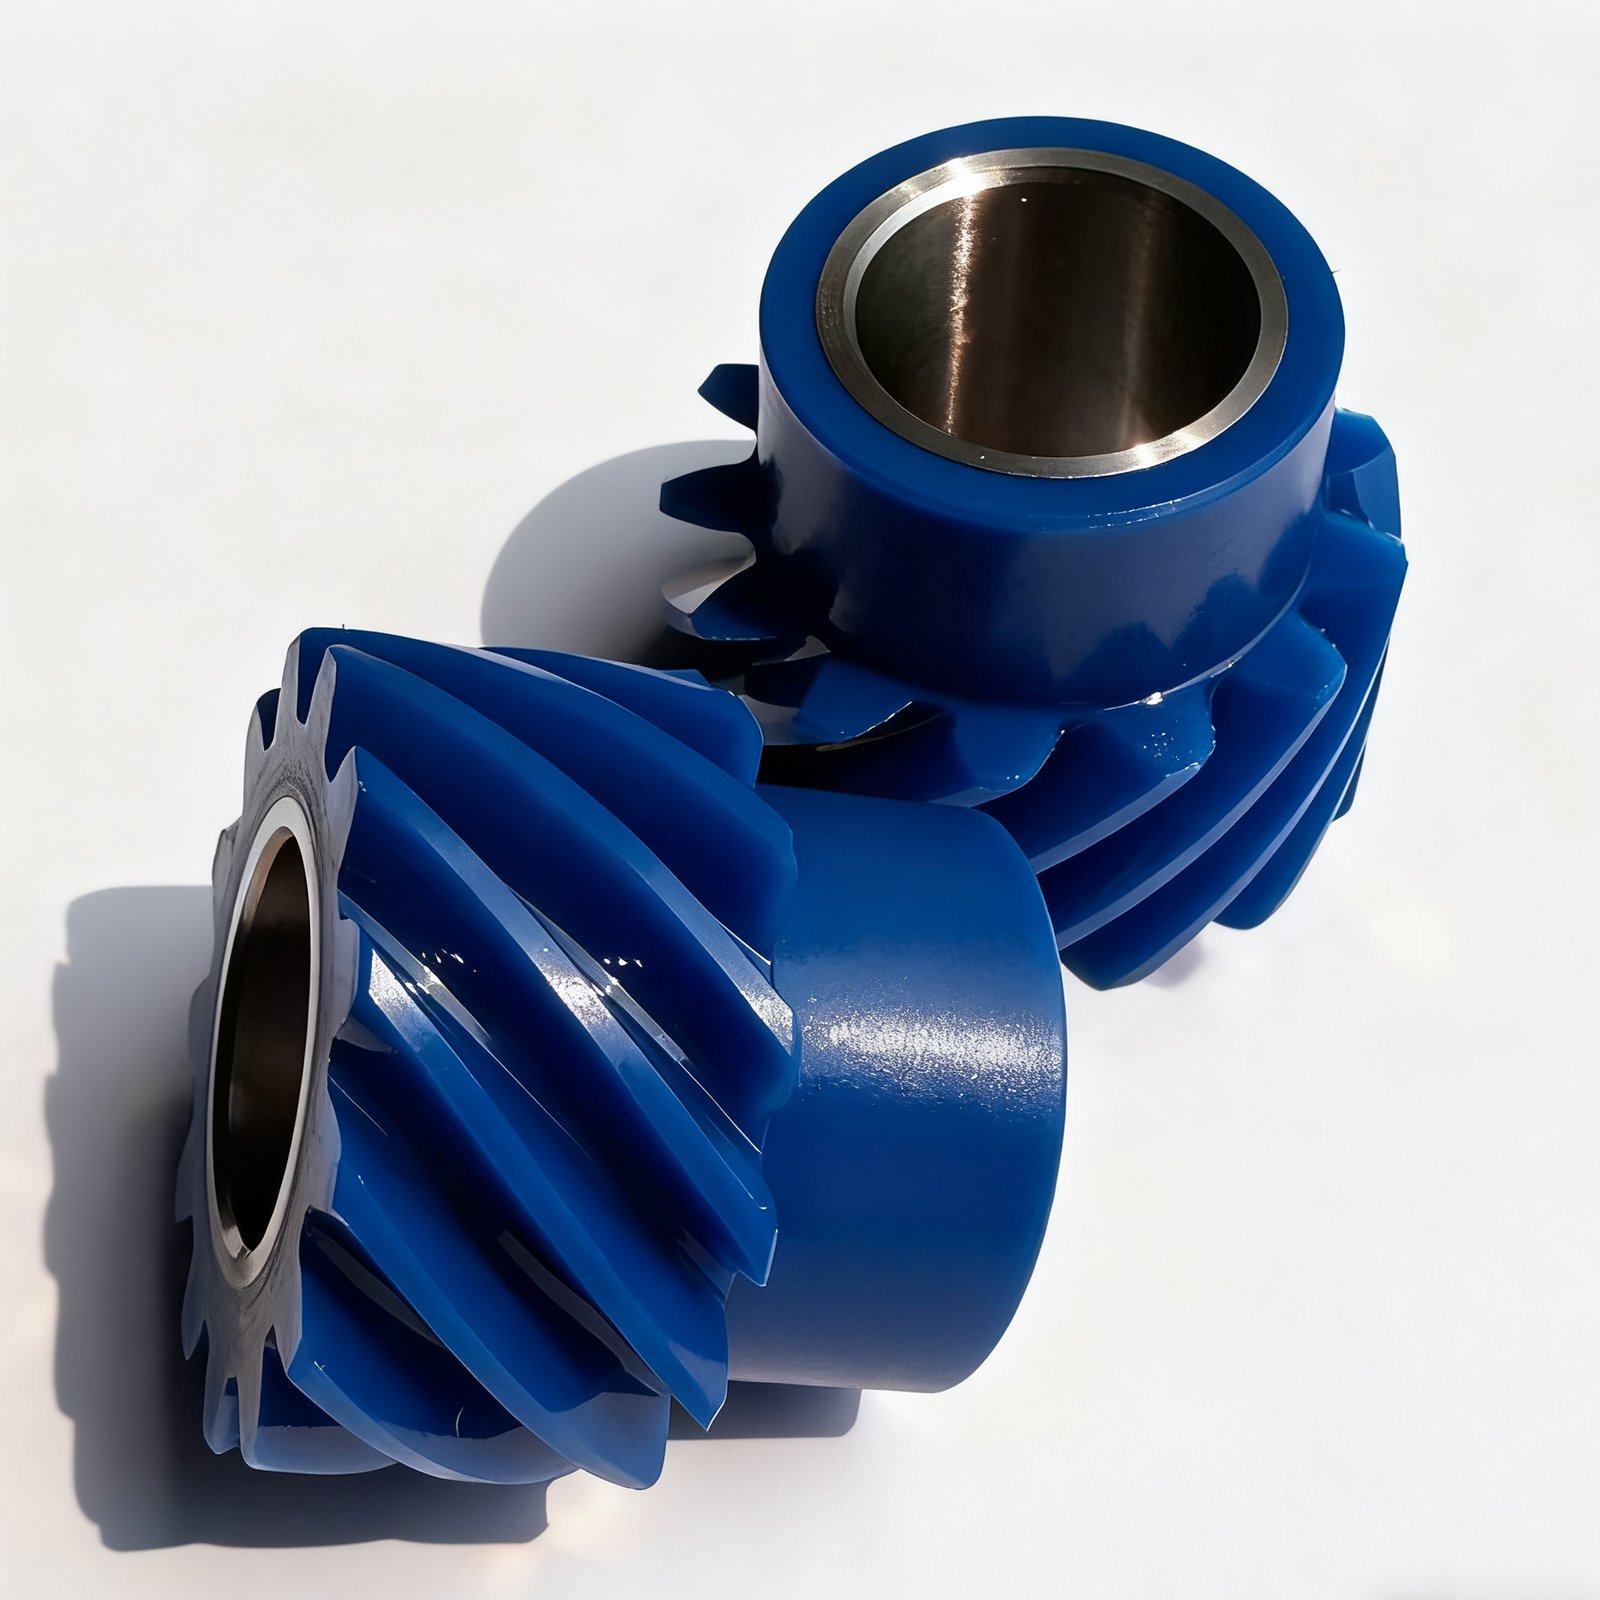
การดัดแก้รูปฟัน หมายถึงการตั้งใจลดวัสดุชิ้นเล็กๆ ตามแนวรูปฟันใกล้ปลายฟันหรือโคนฟัน ที่พบบ่อยที่สุดคือการลดปลายฟัน (tip relief)
เมื่อฟันเฟืองเริ่มเข้าสู่การขบกันและกำลังจะออกจากการขบกัน การเสียรูปของคู่ฟันที่รับภาระและความคลาดเคลื่อนของระยะพิทช์ฐาน ทำให้จุดสัมผัสจริงเบี่ยงเบนจากตำแหน่งตามทฤษฎี และขอบปลายฟันรับภาระก่อน เกิดแรงกระแทกและเสียงรบกวน การลดปลายฟันคือการเว้น “ช่องว่าง” เล็กๆ ไว้ที่ปลายฟัน
| ตำแหน่งที่ดัดแก้ | แนวปฏิบัติทั่วไป | ปัญหาที่แก้ | การใช้งาน |
|---|---|---|---|
| การลดปลายฟัน | ลดวัสดุรูปฟันช่วงสั้นๆ ที่ปลายฟันไม่กี่ไมโครเมตรถึงหลายสิบไมโครเมตร | แรงกระแทกตอนเข้าขบ เสียงรบกวนการขบ | ความเร็วสูง ต้องการเสียงต่ำ |
| การดัดแก้โคนฟัน | เว้นช่องว่างที่ช่วงตรงกันของโคนฟัน | แรงกระแทกตอนออกจากการขบ | มักใช้คู่กับการลดปลายฟัน |
| ปลายฟัน + โคนฟันแบบสมมาตร | ดัดแก้ปลายละช่วง | ส่งกำลังสองทิศทาง ไป-กลับ | เกียร์ทด ข้อต่อหุ่นยนต์ |
จะลดเท่าไรต้องดูที่โมดูล ภาระ และความเร็ว ยิ่งโมดูลใหญ่และภาระสูง ช่องว่างยิ่งต้องมากขึ้น บนเครื่องเดียวกัน การใช้ปริมาณลดเท่ากันกับฟัน M2 และ M8 มักหมายความว่าปลายหนึ่งไม่มีผล อีกปลายหนึ่งลดความสามารถในการรับภาระ ปริมาณการลดต้องคำนวณสำหรับฟันเฟืองเฉพาะ อย่าใช้ค่าคงที่
เมื่อลูกค้าร้องเรียนว่า “เสียงหวีดความเร็วสูงที่หายไปเมื่อลดความเร็ว” อย่ารีบเปลี่ยนวัสดุ: หลังจากยืนยันว่าระยะศูนย์กลางและค่าเบี่ยงเบนรูปฟันยอมรับได้ ให้ตรวจว่าปลายฟันไม่มีการลด หรือปริมาณการลดน้อยเกินไป — เสียงหวีดความถี่สูงแบบนี้มักเป็นแรงกระแทกตอนเข้าขบ ไม่ใช่ความแม่นยำฟันเฟืองไม่เพียงพอ
III. การดัดแปลงแนวฟัน (Lead Modification): การควบคุมความคลาดเคลื่อนภายใต้โหลด#
การดัดแปลงแนวฟัน (Lead modification) หมายถึงการปรับเปลี่ยนผิวฟันตามแนวความกว้างของฟัน ซึ่งรูปแบบที่พบบ่อยที่สุดคือการทำ Crown ที่แนวฟัน (Lead crowning) กล่าวคือ การทำให้ผิวฟันนูนขึ้นเล็กน้อยตรงกลางตามแนวความกว้างของฟัน
ตามทฤษฎีแล้ว การสัมผัสตามแนวความกว้างของฟันควรสม่ำเสมอตลอดความกว้างทั้งหมด แต่ภายใต้โหลดจริง เพลาจะโก่งตัวและตัวเรือนจะเสียรูป เมื่อมีโหลดเข้ามา ปลายทั้งสองข้างของผิวฟันจะสัมผัสก่อน ขณะที่ตรงกลางกลับแยกออกจากกัน และบริเวณสัมผัสจะกลายเป็นแถบแคบๆ ที่ปลายทั้งสองข้าง เกิดความเข้มข้นของความเค้นที่ปลายฟัน ส่งผลให้เกิดเสียงรบกวนและรอยหลุมสึกหรอ (Pitting) ตั้งแต่ระยะแรก
| สภาวะโหลด | การสัมผัสของผิวฟันที่ไม่ดัดแปลง | การสัมผัสหลังการทำ Crown ที่แนวฟัน | ผลลัพธ์ |
|---|---|---|---|
| ไม่มีโหลด | สัมผัสเป็นเส้นตลอดความกว้าง | ตรงกลางสัมผัสก่อน | ทำงานราบรื่น |
| ภายใต้โหลด (เพลาเสียรูป) | ปลายทั้งสองข้างสัมผัสก่อน เกิดความเข้มข้นของความเค้น | บริเวณสัมผัสขยายเข้าหาตรงกลาง | การกระจายความเค้นสม่ำเสมอขึ้น |
| ความคลาดเคลื่อน (ข้อผิดพลาดในการติดตั้ง) | ปลายข้างหนึ่งรับโหลดมากกว่า | Crown ช่วยดูดซับความคลาดเคลื่อนบางส่วน | ต้านทานความคลาดเคลื่อนได้ดีขึ้น |
ปริมาณการทำ Crown ก็เช่นกัน ถูกกำหนดโดยโหลดและความกว้างของฟัน ถ้าดัดแปลงมากเกินไปจะทำให้บริเวณสัมผัสเล็กลงและเพิ่มโหลดต่อหน่วยพื้นที่ ถ้าดัดแปลงน้อยเกินไปก็เท่ากับไม่ได้ดัดแปลง ยิ่งความกว้างของฟันมาก ความคลาดเคลื่อนแนวฟันก็ยิ่งเด่นชัด สำหรับเฟือง helical ที่มีความกว้างฟันเกิน 60mm และติดตั้งแบบคานยื่น (Cantilever) แนะนำให้ทำ Crown ตามสภาวะการใช้งาน ไม่ควรส่งมอบด้วยค่า “ชิ้นส่วนมาตรฐานที่เป็นเส้นตรงตลอดความกว้างโดยค่าเริ่มต้น” มิฉะนั้นปลายทั้งสองข้างมีแนวโน้มเกิดรอยหลุมสึกหรอหลังการติดตั้งล็อตแรก
IV. ใครเป็นผู้ดำเนินการดัดแปลง และในขั้นตอนใด#
การดัดแปลงเป็นความสามารถของขั้นตอนการเก็บผิวฟันขั้นสุดท้าย และต้องทำให้สำเร็จในกระบวนการเจียร (Grinding) การโม่ (Hobbing) และการเซาะร่อง (Shaping) ทั่วไปยากที่จะควบคุมปริมาณนี้ได้
| กระบวนการ | ความสามารถในการดัดแปลงที่ทำได้ | คำอธิบาย |
|---|---|---|
| การโม่/การเซาะร่อง | แทบไม่มีการดัดแปลง | ใช้สำหรับเผื่อเนื้อเจียรและการขึ้นรูปหยาบ |
| การขูดเฟือง (Gear shaving) | ดัดแปลงได้เล็กน้อย | มักใช้กับเฟืองตรงขนาดโมดูลเล็กและกลาง |
| การเจียรเฟือง (Form grinding / Worm grinding) | ขึ้นรูปตามเส้นโค้งการดัดแปลง | วิธีหลักในการทำการดัดแปลงผิวฟันระดับสูง |
| การตรวจสอบ | เครื่องวัดเฟือง (Gear measuring center) วัดเส้นโค้งการดัดแปลง | ตรวจสอบเทียบกับแผนภูมิค่าเผื่อรูปร่างฟัน (Profile deviation) และค่าเผื่อแนวฟัน (Helix deviation) |
ตามมาตรฐานการตรวจสอบและกระบวนการที่มีอยู่ของบริษัท: ความแม่นยำในการเจียรสามารถทำได้ถึงระดับ DIN 3 หลังการเจียรค่าเผื่อรูปร่างฟัน Fα และค่าเผื่อแนวฟัน Fβ ถูกควบคุมภายใน 10μm ความหยาบผิวฟัน Ra ≤ 0.8μm และความแข็งผิวฟันของเฟืองที่ผ่านการอบชุบด้วยคาร์บูไรซ์ (Carburized and hardened) อยู่ที่ 58~62HRC การที่เส้นโค้งการดัดแปลงจะได้ตามที่ต้องการหรือไม่ สามารถตรวจสอบได้โดยการวัดทีละฟันด้วยเครื่องวัดเฟืองและเปรียบเทียบกับเส้นโค้งออกแบบ ไม่ควรตัดสินด้วยความรู้สึก
| พารามิเตอร์ | มาตรฐานการควบคุมทั่วไป | เครื่องมือตรวจสอบ |
|---|---|---|
| ค่าเผื่อรูปร่างฟัน Fα | ≤ 10 μm | เครื่องวัดเฟือง |
| ค่าเผื่อแนวฟัน Fβ | ≤ 10 μm | เครื่องวัดเฟือง |
| ความหยาบผิวฟัน Ra | ≤ 0.8 μm | เครื่องวัดความหยาบผิว |
| ความแข็งผิว | 58~62 HRC | เครื่องวัดความแข็งร็อกเวลล์ |
| การเผาไหม้จากการเจียร (Grinding burn) | ไม่อนุญาต | การตรวจสอบด้วยการกัดกรด / การตรวจด้วยสายตา |
V. เมื่อใดควรเพิ่มการดัดแปลงฟันเฟือง และจะเพิ่มอย่างไร#
ไม่ใช่ฟันเฟืองทุกตัวที่จำเป็นต้องดัดแปลง แนวทางการพิจารณาสามารถสรุปให้ง่ายได้เป็นสามแนวทาง:
- ไม่ต้องดัดแปลงอย่างชัดเจน: ความเร็วต่ำ รับโหลดหนัก ระบบเฟืองแบบเปิด ไม่ไวต่อเสียงรบกวน — ผลิตตามโปรไฟล์ทางทฤษฎี
- แนะนำให้ทำ tip relief: ระบบเฟืองแบบปิดที่ความเร็วสูง มีเป้าหมายด้านเสียงรบกวนที่จำกัด และทำงานหมุนไปข้างหน้าและย้อนกลับบ่อยครั้ง
- แนะนำให้ทำ lead crowning: กรณีที่มีความกว้างหน้าฟันกว้างกว่า ติดตั้งแบบคานยื่น รับโหลดมาก และระบบเพลามีแนวโน้มบิดตัว
เมื่อต้องการยกระดับข้อกำหนดการดัดแปลง การให้ข้อมูลทั้งสามรายการจะสะดวกที่สุด: แรงบิดที่ส่งจริง ความกว้างหน้าฟันและวิธีติดตั้ง และช่วงความเร็วในการทำงาน เมื่อมีสามรายการนี้ ปริมาณการดัดแปลงและทิศทางของเส้นโค้งสามารถคำนวณได้ในครั้งเดียวเพื่อให้เข้าใกล้สภาวะการใช้งานจริง หากให้เพียงโมดูลและจำนวนฟัน จะสามารถกำหนดได้จากประสบการณ์เท่านั้น และผลลัพธ์จะด้อยลง การดัดแปลงเป็นพารามิเตอร์ที่กำหนดร่วมกันโดยฝ่ายออกแบบและฝ่ายผลิต ไม่ใช่สิ่งที่โรงงานผลิตเพิ่มเองโดยพลการ — เมื่อแบบของลูกค้าไม่ได้ระบุการดัดแปลง แต่สภาวะการใช้งานจัดอยู่ในกลุ่มความเร็วสูงเสียงรบกวนต่ำอย่างชัดเจน ควรเสนอและยืนยันตั้งแต่ขั้นตอนการทบทวนทางวิศวกรรม แทนที่จะรอจนเกิดเสียงรบกวนหลังการติดตั้งแล้วจึงแก้ไขทีหลัง
VI. ความเข้าใจผิดที่พบบ่อย#
- มองการดัดแปลงว่าเป็นความคลาดเคลื่อนจากกระบวนการผลิต: การดัดแปลงเป็นรูปทรงหน้าฟันที่ตั้งใจทำ ในแผนภูมิการวัดจะเป็นเส้นโค้งเรียบ ไม่ใช่จุดเบี่ยงเบนที่กระจัดกระจาย
- คัดลอกปริมาณการดัดแปลงเดียวกันโดยไม่คำนึงถึงขนาด: โมดูลเดียวกันแต่โหลดต่างกันและความกว้างหน้าฟันต่างกัน ต้องใช้ปริมาณการดัดแปลงที่ต่างกัน การใช้ค่าคงที่จะเหมาะที่ปลายด้านหนึ่งและมากเกินไปที่ปลายอีกด้านอย่างหลีกเลี่ยงไม่ได้
- คิดว่าความแม่นยำสูงไม่จำเป็นต้องดัดแปลง: ระดับ DIN 3 แก้ปัญหาว่าหน้าฟันแม่นยำหรือไม่ ส่วนการวางแนวไม่ตรงของแนวสัมผัสภายใต้โหลดเป็นอีกเรื่องหนึ่ง
- มองข้ามความแตกต่างระหว่างการลบมุมปลายฟันกับการดัดแปลง: การลบมุมปลายฟันเพียงขจัดมุมแหลม และไม่เปลี่ยนการกระจายแนวสัมผัสตามทิศทางความกว้างหน้าฟัน จึงไม่สามารถทดแทน lead crowning ได้
หากต้องการยืนยันค่า tip relief และ lead crowning สำหรับสภาวะการใช้งานเฉพาะ สามารถให้แรงบิด ความกว้างหน้าฟัน และความเร็วได้ในขั้นตอน การทบทวนทางวิศวกรรม และเราจะให้คำแนะนำโดยอิงจากการวิเคราะห์แนวสัมผัสหน้าฟัน ข้อมูลการวัดจริงของความแม่นยำหน้าฟัน ความแข็ง และเส้นโค้งการดัดแปลงสามารถออกในรายงานการตรวจสอบพร้อมสินค้าได้
- ความแม่นยำฟันเฟืองและความสามารถในการตรวจสอบ → การตรวจสอบความแม่นยำฟันเฟือง
- การผลิตฟันเฟืองทรงกระบอก ( Spur/Helical ) → ฟันเฟืองทรงกระบอก
- โปรไฟล์ฟันเฟืองสั่งทำพิเศษและแผนการดัดแปลง → ฟันเฟืองสั่งทำพิเศษ
- การทบทวนแบบและสภาวะการใช้งาน → การทบทวนทางวิศวกรรม