สิ่งที่ต้องตรวจในการรับวัตถุดิบเฟืองความแม่นยำ: การตรวจสอบและแผนการสุ่มตัวอย่างสำหรับชิ้นงานเปล่า เหล็ก และชิ้นส่วน
การตรวจรับต้องยืนยันชนิดวัสดุ ความแข็งของชิ้นงานเปล่า 120~180 HBW ขนาดภายนอกตาม AQL 1.0 และความเบี้ยวหน้า ≤0.05 mm ความร่วมศูนย์ ≤0.03 mm สุ่มตาม GB/T 2828.1 (ISO 2859-1)
สิ่งที่ต้องตรวจในการรับวัตถุดิบเฟืองความแม่นยำ: การตรวจสอบและแผนการสุ่มตัวอย่างสำหรับชิ้นงานเปล่า เหล็ก และชิ้นส่วน
คำตอบหลัก: การตรวจรับวัตถุดิบต้องยึดหลักสำคัญสามประการ ได้แก่ วัสดุถูกต้องหรือไม่ datum เพียงพอหรือไม่ และยังเหลือ allowance สำหรับกระบวนการถัดไปหรือไม่ ก่อนที่ชิ้นงานว่างเกียร์ (gear blanks) จะถูกนำเข้าคลัง ต้องตรวจสอบอย่างน้อยสี่รายการ ได้แก่ เกรดวัสดุ (เครื่องสเปกโตรมิเตอร์ 1 ชิ้นต่อล็อต) ความแข็งของชิ้นงานว่าง (3 ชิ้นต่อล็อต โดยทั่วไป 120~180 HBW ขึ้นอยู่กับวัสดุ) ขนาดภายนอก (สุ่มตาม AQL 1.0) และความเบี่ยงเบนของระนาบหน้า (face runout) ≤0.05 mm และความเป็นร่วมแกน (coaxiality) ≤0.03 mm (3 ชิ้นต่อล็อต) เหล็กจะถูกสุ่มตามฮีต/ล็อตเพื่อตรวจสอบเกรด และชิ้นส่วนมาตรฐานที่จัดซื้อจะตรวจสอบทั้งหมดตามรุ่นและลักษณะภายนอก แผนการสุ่มตัวอย่างเป็นไปตาม GB/T 2828.1 (เทียบเท่า ISO 2859-1) อย่างสม่ำเสมอ: AQL กำหนดเป็น 0 สำหรับลักษณะวิกฤต 1.0 สำหรับลักษณะสำคัญ และ 2.5 สำหรับลักษณะทั่วไป สิ่งใดที่ตัดสินว่าไม่เป็นไปตามข้อกำหนดจะถูกแยกและส่งคืน การยอมรับแบบผ่อนปรน (concession acceptance) ต้องมีบันทึกการทบทวน
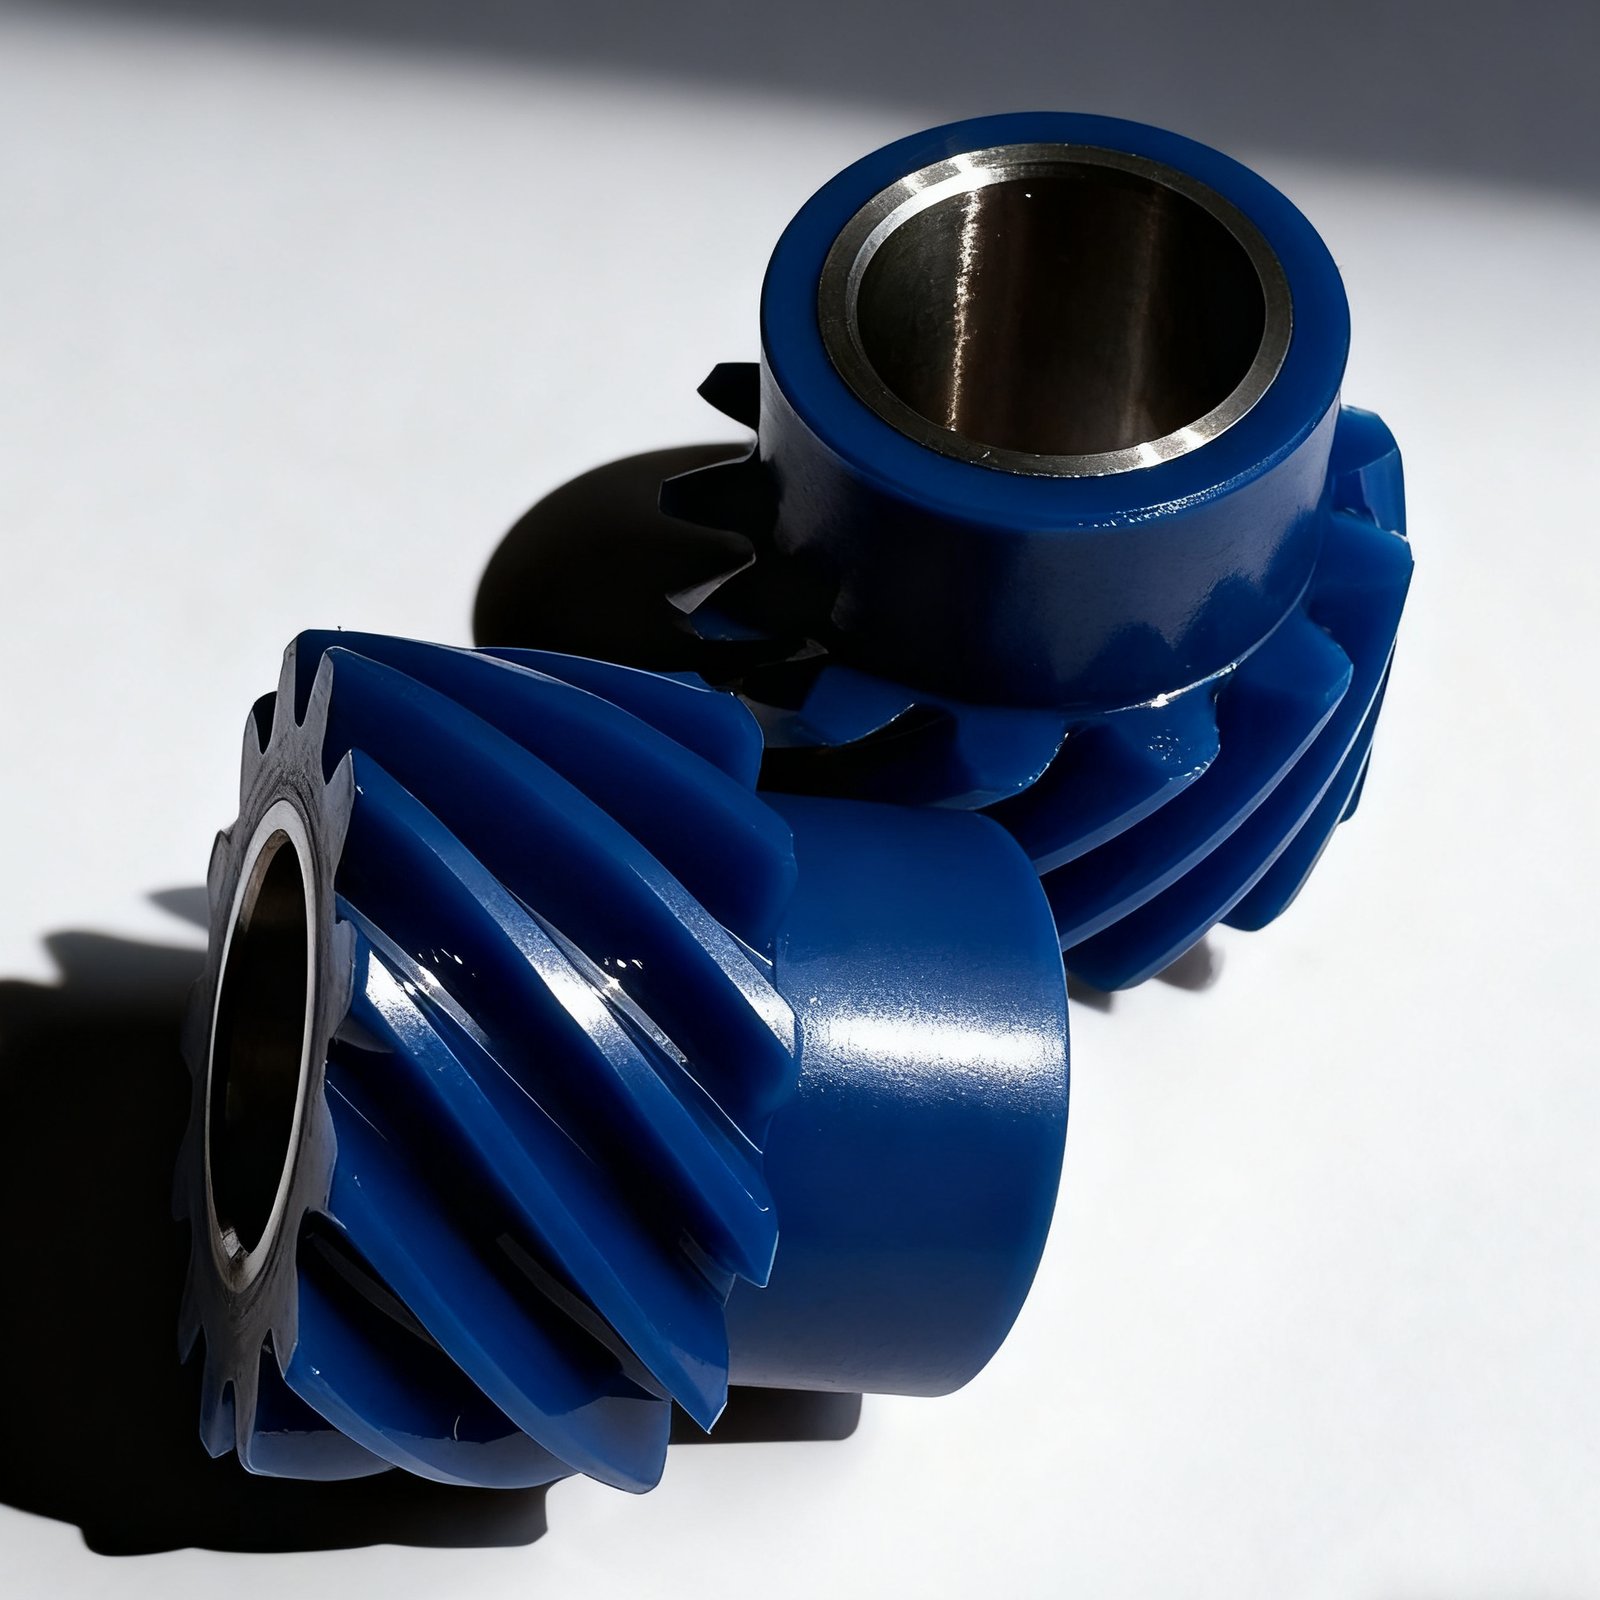
ฟันเฟือง helical ขนาดเล็กที่มีฟันสีน้ำเงิน รูในเป็นชิ้นส่วนเหล็กสำเร็จรูป
I. การตรวจรับวัตถุดิบป้องกันอะไรได้จริง#
ปัญหาที่หลุดรอดในขั้นตอนการตรวจรับวัตถุดิบจะต้องชดใช้ในทุกกระบวนการถัดไป: หากเกรดวัสดุผิด พารามิเตอร์การอบชุบด้วยความร้อนทั้งหมดก็สูญเปล่า; หากความแข็งของชิ้นงานว่างสูงเกินไป เครื่องมือ hob จะสึกหรอเร็วและขนาดโปรไฟล์ฟันจะคลาดเคลื่อน; หาก allowance ของชิ้นงานว่างไม่เพียงพอหรือความเบี่ยงเบนเกินพิกัด จะไม่สามารถห datum สำหรับการตัดเฉือนได้ก่อนการอบชุบด้วยความร้อน และเมื่อถึงขั้นตอนการเจียรก็ไม่มี allowance เหลือให้แก้ไข ดังนั้นการตรวจรับวัตถุดิบจึงไม่ใช่การให้คะแนนซัพพลายเออร์ แต่เป็นการกันวัสดุที่ไม่ควรเข้าสู่โรงงานไว้ที่ประตู
ขอบเขตครอบคลุมชิ้นงานว่างเกียร์ที่จัดซื้อ ชิ้นงานหล่อ/ตีขึ้นรูป เหล็กแท่ง ชิ้นส่วนที่ผ่านการอบชุบด้วยความร้อน ชิ้นส่วนตัดเฉือนที่จ้างภายนอก และชิ้นส่วนมาตรฐานที่จัดซื้อ เช่น ตลับลูกปืน ซีลน้ำมัน และตัวยึด
II. ตรวจเอกสารก่อน แล้วจึงตรวจชิ้นงาน#
หากเอกสารประกอบไม่ครบถ้วน ให้ส่งคืนฝ่ายจัดซื้อเพื่อทำให้ครบก่อนที่สิ่งใดจะถูกนำขึ้นโต๊ะตรวจสอบ ต้องตรวจสอบเอกสารสี่ประเภท:
| เอกสาร | สิ่งที่ต้องตรวจสอบ |
|---|---|
| ใบส่งของ | ตรงกับใบสั่งซื้อ; ชื่อรายการ ข้อกำหนด และจำนวน ตรวจทีละรายการ |
| ใบรับรองวัสดุ | ต้นฉบับหรือสำเนาที่ประทับตรา; เกรดและหมายเลขฮีต/ล็อตต้องตรงกัน |
| รายงานการอบชุบด้วยความร้อน | ต้องแนบมาพร้อมชิ้นส่วนที่มีข้อกำหนดความแข็งและความลึกชั้นชุบแข็ง |
| รายงานการตรวจสอบจากโรงงาน | ข้อมูลการตรวจสอบของผู้จัดหาสำหรับขนาดสำคัญ |
ขั้นตอนนี้ใช้เวลาสิบนาทีและสามารถช่วยทั้งล็อตจากการต้องแก้ไขงานในภายหลังได้ หลังจากเอกสารครบถ้วนแล้วจึงดำเนินการตรวจสอบลักษณะภายนอกและบรรจุภัณฑ์: ไม่อนุญาตให้มีสนิมและตะกรันออกไซด์ที่เห็นได้ชัด; ไม่อนุญาตให้มีรอยกระแทกและรอยขีดข่วนที่ส่งผลต่อการใช้งานหรือกิน allowance การตัดเฉือน; ชิ้นส่วนที่มีครีบและเศษโลหะที่ยังไม่ทำความสะอาดจะถูกส่งคืน; ต้องทำความสะอาดน้ำมันและสิ่งแปลกปลอมบนพื้นผิว; บรรจุภัณฑ์ต้องสมบูรณ์และไม่ชื้น; การระบุวัสดุต้องชัดเจนและอ่านออก
III. ชิ้นงานว่างเกียร์และชิ้นส่วนเกียร์: ตัวชี้วัดหลักสี่ประการ#
รายการตรวจสอบและค่าที่ยอมรับได้สำหรับชิ้นงานว่างเกียร์เป็นเกณฑ์มาตรฐานของเราในการตรวจรับที่โรงงาน:
| ลำดับ | รายการตรวจสอบ | เครื่องมือตรวจสอบ | มาตรฐานการยอมรับ | การสุ่มตัวอย่าง |
|---|---|---|---|---|
| 1 | เกรดวัสดุ | เครื่องสเปกโตรมิเตอร์ | เป็นไปตามข้อกำหนดในแบบDrawing | 1 ชิ้นต่อล็อต |
| 2 | ความแข็งของชิ้นงานว่าง | เครื่องทดสอบความแข็ง | 120~180 HBW (ขึ้นอยู่กับวัสดุ) | 3 ชิ้นต่อล็อต |
| 3 | ขนาดเส้นผ่านศูนย์กลางภายนอก | คาลิเปอร์/ไมโครมิเตอร์ | เป็นไปตามพิกัดในแบบDrawing | AQL 1.0 |
| 4 | ขนาดรูใน | ไมโครมิเตอร์วัดใน/เกจวัดรู | เป็นไปตามพิกัดในแบบDrawing | AQL 1.0 |
| 5 | ความเบี่ยงเบนของระนาบหน้า | เกจวัดความเบี่ยงเบน | ≤ 0.05 mm | 3 ชิ้นต่อล็อต |
| 6 | ความเป็นร่วมแกน | เครื่อง CMM | ≤ 0.03 mm | 3 ชิ้นต่อล็อต |
| 7 | ความหยาบผิว | เครื่องทดสอบความหยาบ | Ra ≤ 3.2 μm | 3 ชิ้นต่อล็อต |
ความแข็งต้องเป็นไปตามวัสดุ — ไม่ใช่ว่าเหล็กทุกเกรดจะใช้ 120~180 HBW; ความเป็นร่วมแกนและความเบี่ยงเบนเป็นตัวกำหนดว่าชิ้นส่วนสามารถตั้งและจัดแนวในการจับยึดครั้งเดียวสำหรับกระบวนการถัดไปได้หรือไม่ และชิ้นงานว่างที่เกินพิกัดจะกลายเป็นของเสียโดยตรงในขั้นตอนการเจียรฟันเฟือง การตัดสินความแม่นยำของชิ้นส่วนสำเร็จรูปเป็นไปตามเกณฑ์อีกชุดหนึ่ง สำหรับวิธีอ่านค่า pitch โปรไฟล์ และ helix โปรดดู How to Read a Gear Inspection Report
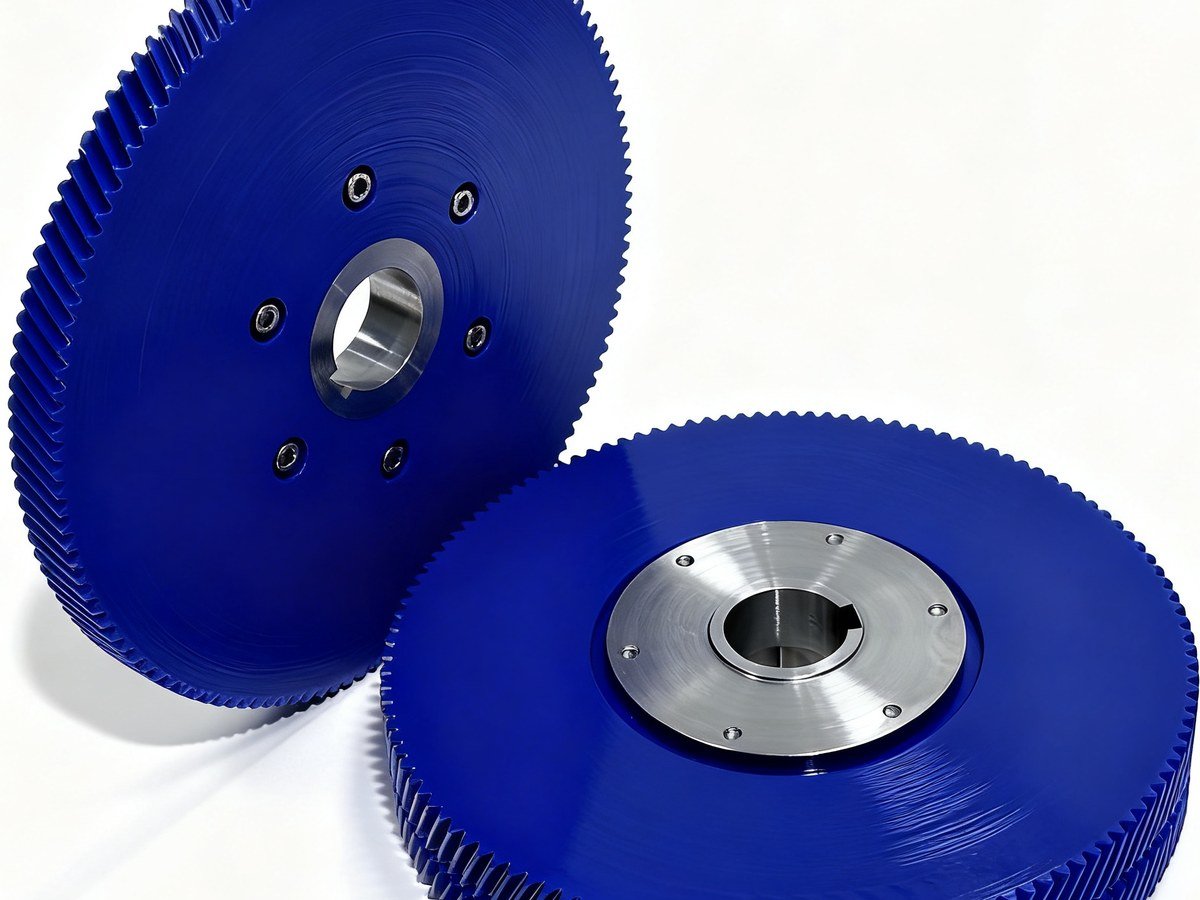 จานเกียร์สองชิ้นที่มีฟันสีน้ำเงิน มีศูนย์กลางเป็นดุมเหล็กสำเร็จรูปพร้อมร่องลิ่ม
IV. เหล็กและเหล็กแท่ง: สุ่มตัวอย่างตามความร้อน/ล็อต#
ปัญหาของเหล็กแท่งมักเกิดขึ้นสม่ำเสมอทั่วทั้งความร้อน/ล็อต ดังนั้นการสุ่มตัวอย่างต้องทำตามความร้อน/ล็อต ไม่ใช่ตามชิ้น:
| รายการตรวจสอบ | เครื่องมือ | มาตรฐาน | การสุ่มตัวอย่าง |
|---|---|---|---|
| เกรดวัสดุ | เครื่องสเปกโตรมิเตอร์การเปล่งแสงแบบออปติคัล | เป็นไปตามข้อกำหนดของคำสั่งซื้อ | 1 ชิ้นต่อความร้อน/ล็อต |
| ความแข็ง | เครื่องทดสอบความแข็ง | ตามมาตรฐานวัสดุ | 3 ชิ้นต่อชุด |
| เส้นผ่านศูนย์กลาง/ขนาด | ไมโครมิเตอร์ | GB/T 702 | 5 ชิ้นต่อชุด |
| คุณภาพผิว | การตรวจด้วยสายตา | ต้องไม่มีรอยแตก รอยทับ หรือรอยหลุดเป็นแผ่น | ตรวจสอบทั้งหมด |
คุณภาพผิวได้รับการตรวจสอบทั้งหมด เนื่องจากรอยแตกและรอยทับจะปรากฏให้เห็นก็ต่อเมื่อผ่านการกลึงไปแล้ว ซึ่งในขั้นตอนนั้นวัสดุได้ถูกนำเข้าสู่การผลิตแล้ว ขนาดเส้นผ่านศูนย์กลางจะถูกตัดสินเทียบกับค่าเบี่ยงเบนที่อนุญาตของ GB/T 702 — อย่านำค่าคลาดเคลื่อนจากแบบวิศวกรรมมาใช้กับวัสดุดิบ
V. ชิ้นส่วนมาตรฐานที่จัดซื้อ: แบบรุ่นไม่ตรงกันถือเป็นศูนย์#
| ประเภท | รายการตรวจสอบ |
|---|---|
| ตลับลูกปืน | แบบรุ่น แบรนด์ ระดับช่องว่าง ความคล่องตัวในการหมุน |
| ซีลน้ำมัน | ข้อกำหนด วัสดุ ความสมบูรณ์ของขอบซีล |
| ตัวยึด | ข้อกำหนด ชั้นคุณสมบัติ คุณภาพเกลียว (GB/T 3098) |
แบรนด์ตลับลูกปืนและระดับช่องว่างเป็นสองรายการที่ถูกทดแทนได้ง่ายที่สุด หากแบบวิศวกรรมระบุ P5 ให้ยอมรับตาม P5 — ไม่ยอมรับคำสัญญาด้วยวาจาว่า “ประสิทธิภาพเหมือนกัน”
VI. การสุ่มตัวอย่าง: แบ่งระดับตาม AQL ไม่ใช่แค่หยิบไม่กี่ชิ้นแบบสุ่ม#
การสุ่มตัวอย่างเชิงคุณลักษณะแบบแยกทีละล็อตดำเนินการอย่างสม่ำเสมอตาม GB/T 2828.1 (เทียบเท่า ISO 2859-1) โดยขนาดตัวอย่างกำหนดตามช่วงขนาดล็อต: 3 ชิ้นสำหรับไม่เกิน 25 ชิ้น, 8 ชิ้นสำหรับ 26~150 ชิ้น, 13 ชิ้นสำหรับ 151~500 ชิ้น และ 20 ชิ้นสำหรับ 501~1200 ชิ้น ระดับการตรวจสอบแบ่งเป็น ปกติ เข้มงวด และผ่อนปรน: การตรวจสอบปกติใช้ AQL 1.0 การตรวจสอบเข้มงวดลดลงเป็น 0.65 และการตรวจสอบผ่อนปรนผ่อนคลายเป็น 1.5
การจำแนกข้อบกพร่องผูกกับการสุ่มตัวอย่าง: ลักษณะวิกฤต (คลาส A) ใช้ AQL 0 และหากเกิดขึ้นแม้แต่ครั้งเดียวก็ตัดสินว่าไม่เป็นไปตามข้อกำหนด; ลักษณะสำคัญ (คลาส B) ใช้ AQL 1.0; ลักษณะทั่วไป (คลาส C) ใช้ AQL 2.5 การจำแนกจะถูกกำหนดตายตัวในขั้นตอนการทบทวนแบบวิศวกรรม — ไม่สามารถรอจนถึงขั้นตอนการตรวจสอบเพื่อถกเถียงว่ารายการใดนับเป็นรายการวิกฤต
VII. การพิจารณาสามประการหลังการตัดสิน#
- ยอมรับ: ติดฉลากการยอมรับสีเขียวและนำเข้าคลัง
- ยอมรับแบบผ่อนผัน: หลังจากทบทวนแล้ว ให้ติดฉลากสีเหลืองและนำเข้าคลัง ต้องระบุเหตุผลของการผ่อนผันและผู้อนุมัติ และต้องจำกัดขอบเขตการใช้งาน
- ไม่เป็นไปตามข้อกำหนด: ติดฉลากสีแดง ย้ายไปยังพื้นที่แยกจัดการ ดำเนินการตามขั้นตอนผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด และห้ามปล่อยเข้าสู่การผลิต
บันทึกการตรวจสอบจะถูกเก็บถาวรพร้อมกับล็อตและสามารถตรวจสอบย้อนกลับได้ตามล็อต เมื่อลูกค้าขอรายงานการตรวจสอบก่อนจัดส่ง ข้อมูลการตรวจสอบขาเข้าคือจุดเริ่มต้นของห่วงโซ่การตรวจสอบย้อนกลับ สำหรับวิธีการกำหนดค่าความสามารถในการตรวจสอบทั้งหมด (การวัดเฟืองสำหรับมอดูล 0.5~20 และเส้นผ่านศูนย์กลางภายนอกสูงสุด 800 mm, ความแข็งร็อกเวลล์/วิกเกอร์ส/บริเนลล์, ความหยาบละเอียดถึงความละเอียด 0.001 μm) โปรดดูที่ การตรวจสอบคุณภาพ; สำหรับคำสั่งซื้อที่ปรับแต่งตามแบบวิศวกรรมพร้อมบันทึกที่เก็บถาวรครอบคลุมขั้นตอนขาเข้า ระหว่างกระบวนการ และขาออก โปรดเริ่มที่ การผลิตเฟืองตามสั่ง