ชิ้นงานแรก ชิ้นงานตรวจสอบ และชิ้นงานสุดท้าย: การตั้งค่าการตรวจสอบระหว่างกระบวนการสำหรับการผลิตเกียร์แบบล็อต
การตรวจสอบระหว่างกระบวนการสำหรับเกียร์แบบล็อต: ชิ้นงานแรกยืนยันขนาดหลังเปลี่ยนเครื่องมือ ตรวจสอบทุก 2 ชั่วโมงหรือทุก 50 ชิ้น และชิ้นงานสุดท้ายเทียบกับชิ้นแรก ค่าการยอมรับ: ความเบี้ยวตามแนวรัศมี ≤0.05 mm, ความคลาดเคลื่อนฟัน ≤10 μm, Ra ≤0.8 μm
ชิ้นงานแรก ชิ้นงานตรวจสอบ และชิ้นงานสุดท้าย: การตั้งค่าการตรวจสอบระหว่างกระบวนการสำหรับการผลิตเกียร์แบบล็อต
คำตอบหลัก: บทบาทของการตรวจสอบระหว่างกระบวนการคือการหยุดความผิดปกติก่อนที่จะเกิดการผลิตเสียทั้งล็อต การตรวจสอบชิ้นแรกยืนยันว่าชิ้นงานแรกมีขนาดผ่านเกณฑ์ครบถ้วนหลังจากเปลี่ยนงาน เปลี่ยนเครื่องมือ หรือปรับแต่งเครื่องจักร ก่อนที่จะอนุญาตให้ผลิตเป็นล็อต การตรวจสอบสุ่มตรวจทุก 2 ชั่วโมงหรือทุก 50 ชิ้น เพื่อเฝ้าระวังการเลื่อนของขนาดหลังจากเครื่องมือสึกหรอ การตรวจสอบชิ้นสุดท้ายทำการตรวจสอบขนาดอย่างครบถ้วนเมื่อสิ้นสุดล็อตการผลิต และเปรียบเทียบกับชิ้นแรกเพื่อยืนยันว่าทั้งล็อตไม่มีการเลื่อนตามการสึกหรอของเครื่องมือ ค่าที่ยอมรับได้ต้องเขียนกำหนดไว้ตายตัวบนบัตรกระบวนการ — ความเบี้ยวศูนย์กลางของวงแหวนเฟืองหลังการกัดฟัน ≤0.05 mm, ความคลาดเคลื่อนของรูปทรงฟันหลังการเจียรฟัน ≤10 μm, ความหยาบผิวฟัน Ra ≤0.8 μm — ไม่ใช่ตัดสินด้วยความรู้สึกของผู้ปฏิบัติงาน
เฟืองหนึ่งตัวผ่านกระบวนการกลึง กัดฟันหรือสึกฟัน ไสตกแต่ง ชุบแข็ง เจียรฟัน เจาะรู และอื่นๆ ตั้งแต่แท่งเหล็กจนเป็นผลิตภัณฑ์สำเร็จรูป ปัญหาในชิ้นงานที่ผลิตเป็นล็อตนั้นน้อยครั้งที่จะเป็นชิ้นเดียวที่คำนวณผิด ส่วนใหญ่คือหลังจากที่ดอกกัดสึกหรอไประดับหนึ่ง ไม่มีใครสังเกตเห็น และชิ้นงานหลายร้อยชิ้นถัดมาก็หลุดพิกัดไปด้วยกันทั้งหมด
I. จุดตรวจสามจุด แต่ละจุดควบคุมหนึ่งช่วง#
| จุดตรวจ | เวลา | สิ่งที่ควบคุม | การตัดสิน |
|---|---|---|---|
| การตรวจชิ้นแรก | เริ่มกะ เปลี่ยนงาน เปลี่ยนเครื่องมือ หลังปรับแต่งอุปกรณ์ | ขนาดวิกฤตทั้งหมดบนแบบ ลักษณะภายนอก การจับยึดและการกำหนดตำแหน่ง | อนุญาตให้ผลิตเป็นล็อตได้เมื่อผ่านเกณฑ์เท่านั้น เก็บตัวอย่างไว้จนสิ้นสุดล็อต |
| การตรวจสุ่ม | ทุก 2 ชั่วโมงหรือทุก 50 ชิ้น | ขนาดกระบวนการวิกฤต การสึกหรอของเครื่องมือ ลักษณะภายนอก | หยุดเครื่องและปรับทันทีเมื่อพบความผิดปกติ และตรวจย้อนกลับชิ้นงานที่ผลิตไปแล้ว |
| การตรวจชิ้นสุดท้าย | เมื่อสิ้นสุดล็อต ก่อนเปลี่ยนงาน ชิ้นสุดท้ายก่อนสิ้นสุดกะ | ตรวจสอบขนาดครบถ้วน เปรียบเทียบทีละรายการกับชิ้นแรก | ยืนยันว่าทั้งล็อตมีความเสถียรและการสึกหรอของเครื่องมืออยู่ในช่วงที่ควบคุมได้ |
จุดที่ถูกละเลยบ่อยที่สุดคือชิ้นสุดท้าย ชิ้นแรกได้รับความสนใจเพราะกลัวต้องแก้ไขงาน แต่ชิ้นสุดท้ายมักถูกมองว่า “ใกล้เลิกกะแล้ว” แต่ชิ้นสุดท้ายเป็นหลักฐานเดียวที่พิสูจน์ได้ว่าทั้งล็อตไม่ค่อยๆ เลื่อนตามการสึกหรอของเครื่องมือ — หากชิ้นแรกผ่านแต่ชิ้นสุดท้ายหลุดพิกัด ชิ้นงานหลายร้อยชิ้นตรงกลางนั้นต้องได้รับการประเมินใหม่ทั้งหมด
II. การกลึงหยาบและการกัดฟัน: กระบวนการที่วางรากฐาน#
ขั้นตอนการกลึงหยาบเผื่อเนื้อไว้ ไม่ได้กำหนดขนาดสุดท้าย จุดเน้นการตรวจสอบคือเผื่อเนื้อเพียงพอหรือไม่และdatum ถูกต้องหรือไม่: เส้นผ่านศูนย์กลางนอกและความยาว ±0.2 mm (เวอร์เนียร์คาลิเปอร์), รูใน ±0.1 mm (เกจวัดรูในแบบหน้าปัด), ความเบี้ยวของระนาบ ≤0.10 mm (ไดอัลเกจ), เผื่อเนื้อสำหรับการกลึงเหลือ 0.5~1.0 mm หากเผื่อน้อยเกินไปจะถูกใช้หมดไปกับการบิดเบี้ยวจากการชุบแข็งและไม่สามารถเจียรได้ หากเผื่อมากเกินไปเวลาการเจียรฟันจะเพิ่มเป็นสองเท่าและอาจเกิดการไหม้จากการเจียร — รายการนี้โดยทั่วไปอาศัย “ตั้งค่าด้วยชิ้นแรก ยืนยันด้วยชิ้นสุดท้าย”
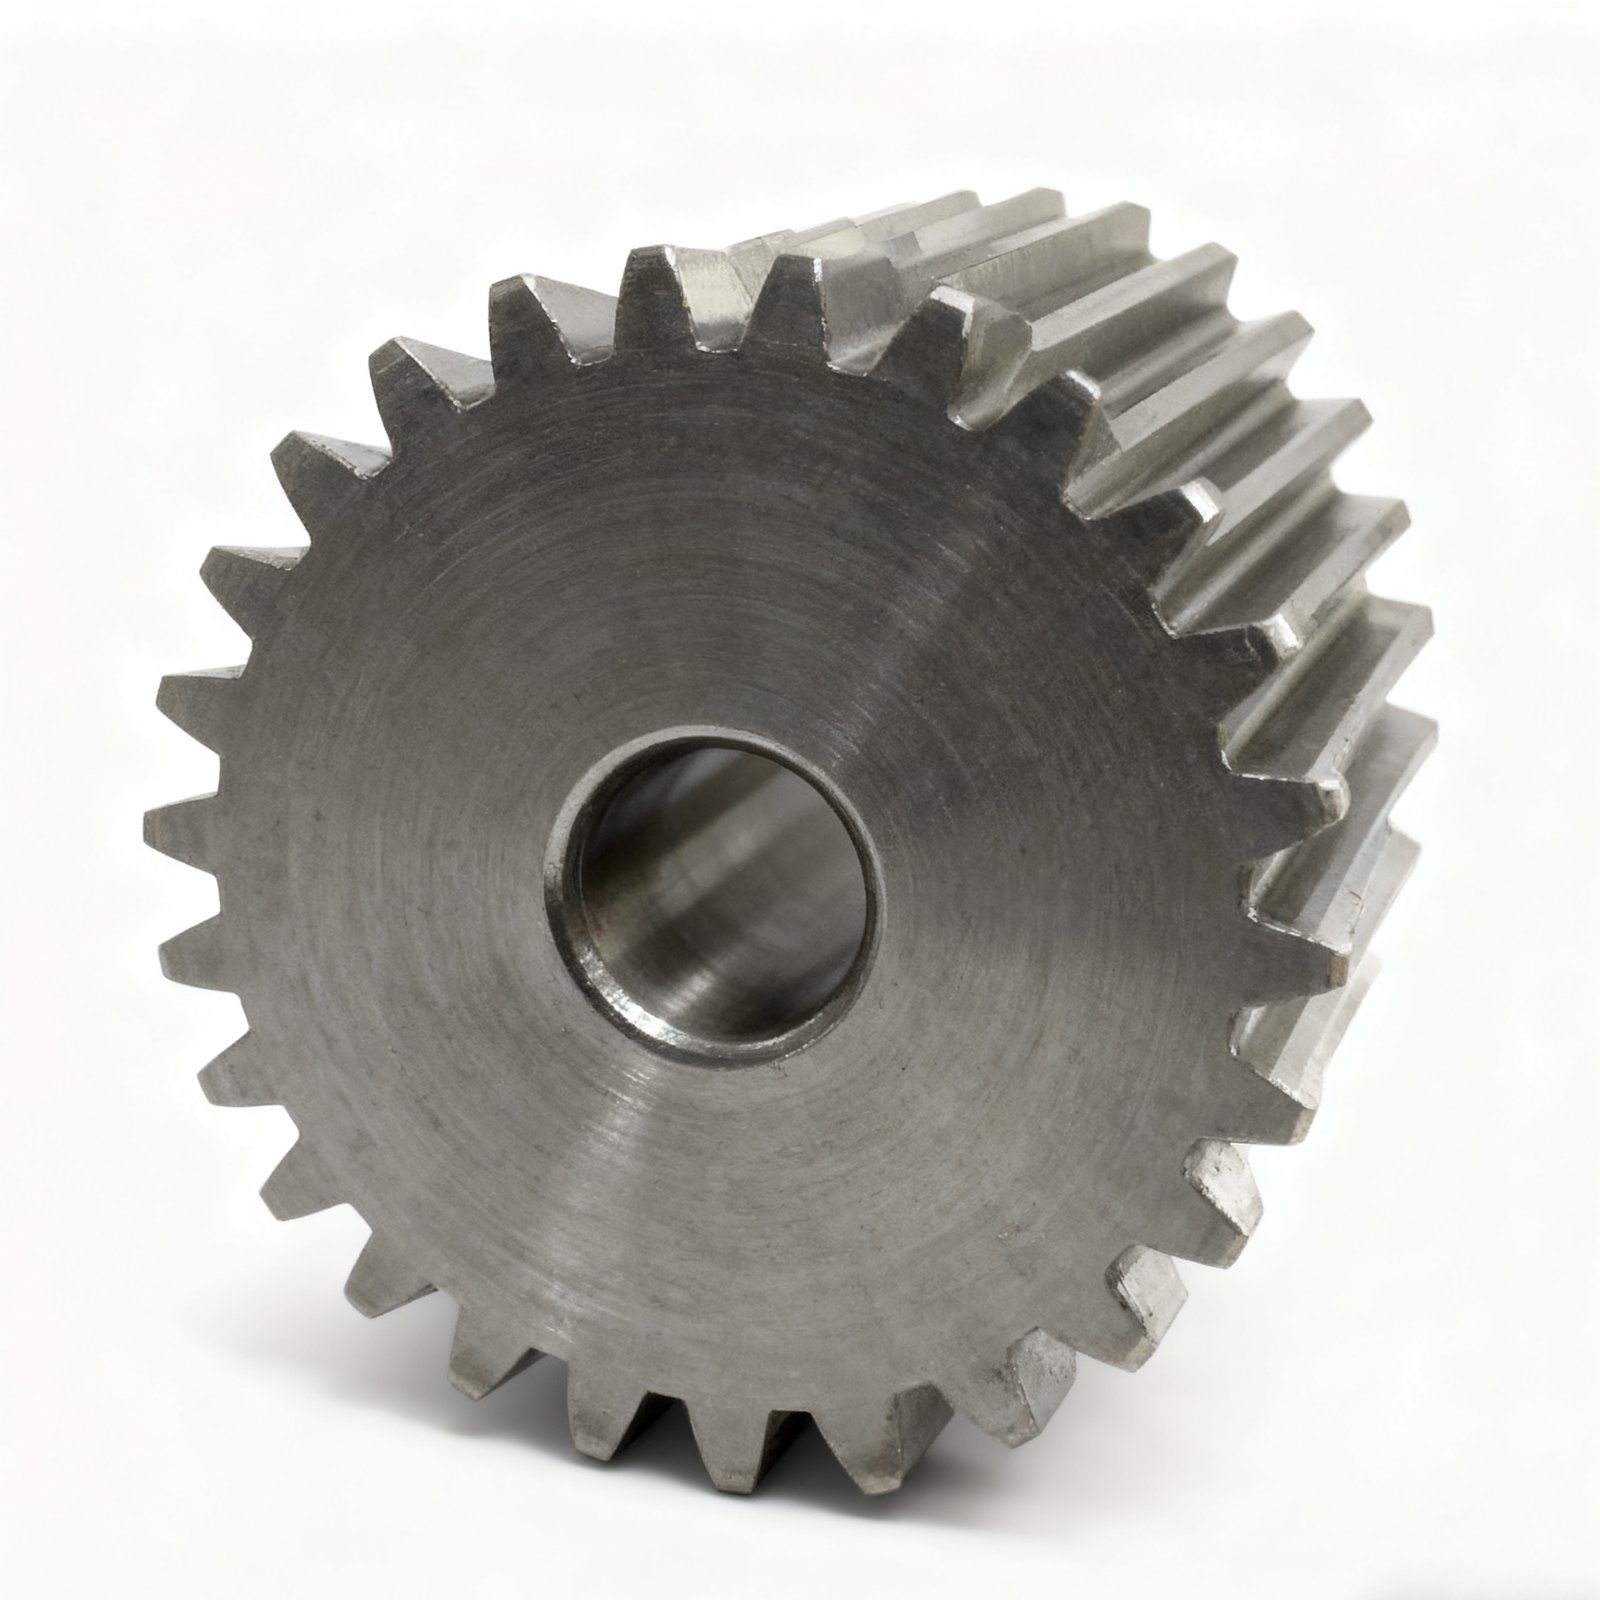
เฟือง spur เหล็ก ฟันอยู่ในสภาพหลังการกัดฟัน/ milling รูในกลึงเสร็จแล้ว
การตรวจสอบหลังการกัดฟันหรือสึกฟันเน้นที่ปริมาณสองประเภทที่ส่งผลโดยตรงต่อการขบกัน: ความหนาฟันและความเบี้ยว:
| รายการตรวจสอบ | ข้อกำหนด | เครื่องมือ |
|---|---|---|
| ความยาวฐานร่วม (Wk) | ตามแบบ | ไมโครมิเตอร์วัดความยาวฐานร่วม |
| ความหนาฟัน | ตามแบบ | คาลิเปอร์วัดความหนาฟัน |
| ความเบี้ยวศูนย์กลางของวงแหวนเฟือง (Fr) | ≤0.05 mm | จิ๊กวัดความเบี้ยว + ไดอัลเกจ |
| ความหยาบผิวฟัน | Ra ≤3.2 μm | แผ่นเทียบความหยาบ |
| การลบคมปลายฟัน | chamfer สม่ำเสมอ | ตรวจด้วยสายตา |
ความยาวฐานร่วมเป็นตัวชี้วัดการเลื่อนที่ไวที่สุดสำหรับการกัดฟัน: การสึกหรอของเครื่องมือ การบิดเบี้ยวจากความร้อนของเครื่องจักร และการโก่งตัวของชิ้นงานเกือบทั้งหมดปรากฏบนค่านี้ก่อน จึงมักวัดทุก 50 ชิ้นและบันทึกลงในแผนภูมิควบคุม X-R โดยดูแนวโน้มไม่ใช่แค่ค่าเดียว
III. การอบชุบด้วยความร้อนและการเจียรฟันเฟือง: สองกระบวนการที่ไม่สามารถแก้ไขย้อนหลังได้#
การอบชุบด้วยความร้อนเป็นกระบวนการเดียวที่ “ไม่สามารถเปลี่ยนแปลงได้เมื่อทำเสร็จแล้ว” ความแข็งที่ไม่เพียงพอสามารถชุบแข็งซ้ำได้ แต่การเกิด decarburization (การสูญเสียคาร์บอนที่ผิว), การแตกร้าว และการเสียรูปนอกพิกัดความเผื่อมักนำไปสู่การปฏิเสธชิ้นงานโดยตรง
| รายการตรวจสอบ | ข้อกำหนด | เครื่องมือ |
|---|---|---|
| ความแข็งผิว | 58~63 HRC | เครื่องทดสอบความแข็งร็อกเวลล์ |
| ความแข็งแกน | 30~42 HRC | เครื่องทดสอบความแข็งร็อกเวลล์ |
| ความลึกชั้นชุบแข็งที่มีประสิทธิผล | 0.8~1.5 mm (ตามแบบ) | เครื่องทดสอบความแข็งวิกเกอร์ส / การตรวจโลหะวิทยา |
| การสูญเสียคาร์บอนที่ผิว | ไม่อนุญาต | กล้องจุลทรรศน์โลหะวิทยา |
| การเสียรูป | ≤0.10 mm | แท่นตรวจสอบ + มาตรวัดแบบหน้าปัด |
| การแตกร้าว | ไม่อนุญาต | การตรวจสอบด้วยอนุภาคแม่เหล็ก |
การอบชุบด้วยความร้อนบริหารจัดการตามเตาล็อต (furnace batch); แต่ละล็อตเตาจะเก็บวิธีการจัดเรียงชิ้นงาน, เส้นโค้งอุณหภูมิ, สื่อ quenching และผลการสุ่มตรวจ หากการสุ่มตรวจในเตาเดียวกันไม่ผ่าน จะต้องทบทวนทั้งเตา — การจำกัดความเสี่ยงให้อยู่ในขอบเขตของล็อตเตานั้นสมจริงกว่าการตรวจสอบทุกชิ้นทีละชิ้น
การเจียรฟันเฟืองเป็นขั้นตอนสุดท้ายในการยกระดับความแม่นยำ และข้อกำหนดการตรวจสอบก็ละเอียดที่สุดเช่นกัน:
| รายการตรวจสอบ | ข้อกำหนด | เครื่องมือ |
|---|---|---|
| ค่าเบี่ยงเบนสะสมรวมของระยะพิทช์ (Fp) | ≤25 μm | ศูนย์วัดฟันเฟือง |
| ค่าเบี่ยงเบนรูปร่างฟัน (Fα) | ≤10 μm | ศูนย์วัดฟันเฟือง |
| ค่าเบี่ยงเบนแนวเฮลิกซ์ (Fβ) | ≤10 μm | ศูนย์วัดฟันเฟือง |
| ค่าเบี่ยงเบนเรเดียลรันเอาท์ (Fr) | ≤15 μm | ศูนย์วัดฟันเฟือง |
| ความหยาบผิวฟัน | Ra ≤0.8 μm | เครื่องทดสอบความหยาบผิว |
| การไหม้จากการเจียร (grinding burn) | ไม่อนุญาต | การตรวจสอบด้วยการกัดกรด / การตรวจด้วยสายตา |
| ความยาวฐานแทนเจนต์ (Wk) | ตามแบบ | ไมโครมิเตอร์วัดฐานแทนเจนต์ |
ชิ้นงานแรกของการเจียรฟันเฟืองจะถูกส่งไปยังศูนย์วัดฟันเฟืองเพื่อออกรายงานฉบับเต็ม หลังจากนั้นจะสุ่มตรวจทุก ๆ 50 ชิ้น การสึกหรอของล้อเจียรทำให้รูปร่างฟันเปลี่ยนแปลงอย่างช้า ๆ ซึ่งไม่สามารถจับได้ด้วยความยาวฐานแทนเจนต์เพียงอย่างเดียว รายการค่าเบี่ยงเบนเหล่านี้จำเป็นต้องส่งไปยังศูนย์วัด
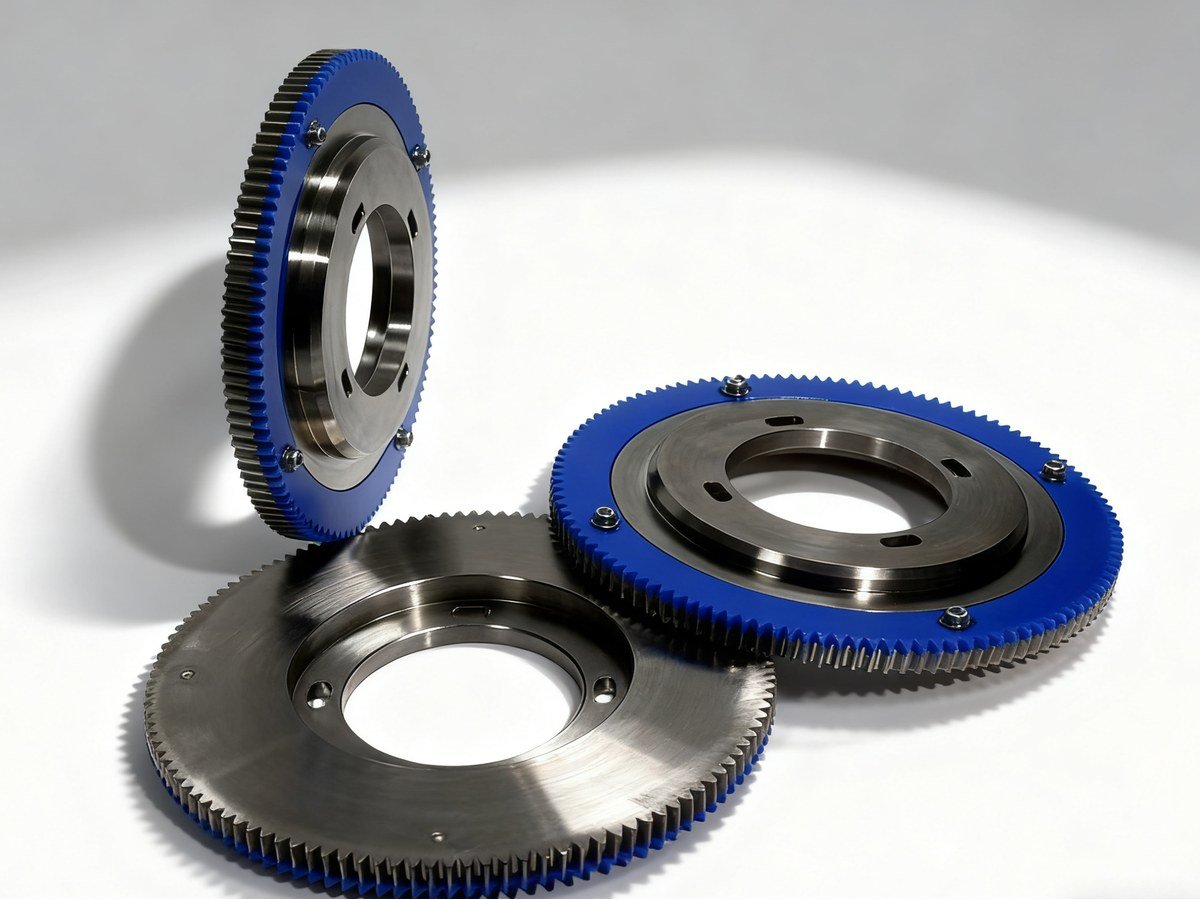 เฟืองวงแหวนภายนอกผนังบางขนาดเส้นผ่านศูนย์กลางใหญ่สามตัว สภาพฟันหลังการเก็บงานละเอียด หน้าปลายมีรูเกลียวสำหรับยึดติดตั้ง
IV. ลำดับการจัดการเมื่อเกิดความผิดปกติ#
- พนักงานพบความผิดปกติในการตรวจสอบตนเอง → หยุดเครื่อง → แจ้งผู้ตรวจสอบ → ติดตามและสอบสวนชิ้นงานที่เพิ่งกลึงก่อนหน้านี้;
- ผู้ตรวจสอบพบความผิดปกติระหว่างการตรวจสอบเดินตรวจ → ติดป้าย “ระงับการผลิต” → แจ้งหัวหน้าทีมหรือหัวหน้าโรงงาน → ทบทวนและจัดการ;
- ชิ้นงานแรกไม่ผ่าน → ปรับแต่งหรือแต่งล้อเจียรอุปกรณ์ → ตรวจสอบชิ้นงานแรกใหม่ → ผลิตต่อได้เฉพาะเมื่อผ่านเท่านั้น;
- ล็อตไม่ผ่าน → โอนไปยังกระบวนการจัดการผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด, แยกกัก, ทบทวน และตัดสินว่าจะซ่อมหรือทิ้ง
จุดสำคัญอยู่ที่การติดตามในขั้นตอนแรก: หลังจากหยุดเครื่องแล้ว ต้องสามารถตอบได้ว่า “จากชิ้นงานที่ผ่านครั้งล่าสุดจนถึงตอนนี้ กลึงไปทั้งหมดกี่ชิ้น” ซึ่งต้องอาศัยบันทึกการตรวจสอบอย่างต่อเนื่อง — เวลาตรวจสอบ, หมายเลขชิ้นงาน และค่าที่วัดได้ของแต่ละกะจะถูกเก็บไว้เป็นแฟ้มทั้งหมด เมื่อบันทึกมีช่องว่าง การติดตามจะต้องขยายไปทั้งกะ และความสูญเสียก็จะทวีคูณ
ระยะเวลาเก็บรักษาบันทึกก็แตกต่างกัน: บันทึกกระบวนการสำหรับการกลึงหยาบ, การเฉือนฟัน (shaving) และการเจาะจะเก็บไว้ 3 ปี; แผนภูมิควบคุม X-R สำหรับการฮอบฟัน, บันทึกล็อตเตาของการอบชุบด้วยความร้อน และรายงานการวัดฟันเฟืองสำหรับการเจียรฟันจะเก็บไว้ 5 ปี สำหรับคำสั่งซื้อส่งออกหรือการตรวจประเมินบุคคลที่สองจากลูกค้า ชุดบันทึกนี้คือหลักฐานที่ตรงที่สุด
V. การเชื่อมโยงกับกระบวนการต้นน้ำและปลายน้ำ#
การตรวจสอบระหว่างกระบวนการ (in-process inspection) เชื่อมโยงกับกระบวนการต้นน้ำคือการตรวจสอบขาเข้า (incoming inspection) และเชื่อมโยงกับกระบวนการปลายน้ำคือการตรวจสอบขาออก (outgoing inspection) การตรวจสอบขาเข้าควบคุมวัสดุและเนื้อเผื่อ (ดู การตรวจสอบขาเข้าของเฟืองความแม่นยำสูงตรวจสอบอะไรบ้าง) การตรวจสอบระหว่างกระบวนการควบคุมการคลาดเคลื่อนของแต่ละขั้นตอนการผลิต และการตรวจสอบขาออกควบคุมลักษณะภายนอก เครื่องหมายระบุ และรายงานที่แนบมา — ทั้งสามส่วนเชื่อมต่อกันเป็นห่วงโซ่คุณภาพที่สมบูรณ์ ระบบ การตรวจสอบ ของ Geyon Transmission ครอบคลุมเฟืองทรงกระบอก เฟืองดอกจอก และชุดเฟืองตัวหนอนที่มีโมดูล 0.5~20 หลังจากเจียรเฟือง ระยะพิตช์ (pitch) รูปทรงฟัน (tooth profile) และเส้น helix จะถูกส่งออกเป็นรายการทีละรายการบนศูนย์วัดเฟือง (gear measuring center)
มีเฟืองหรือเฟืองวงแหวน (ring gear) เป็นล็อตที่ต้องการการส่งมอบที่มั่นคง แต่ยังไม่แน่ใจว่าจะกำหนดจุดตรวจสอบและความถี่ในการสุ่มตัวอย่างอย่างไร? ส่งแบบวิศวกรรมและจำนวนล็อตมาให้เรา ทีมวิศวกรจะทำการทบทวนแบบวิศวกรรมก่อน จากนั้นจะจัดทำแผนเป็นลายลักษณ์อักษรสำหรับเส้นทางกระบวนการ รายการตรวจสอบ และค่าเบี่ยงเบนที่ยอมรับได้ ขอใบเสนอราคางานกลึงเฟือง