Bánh răng Côn
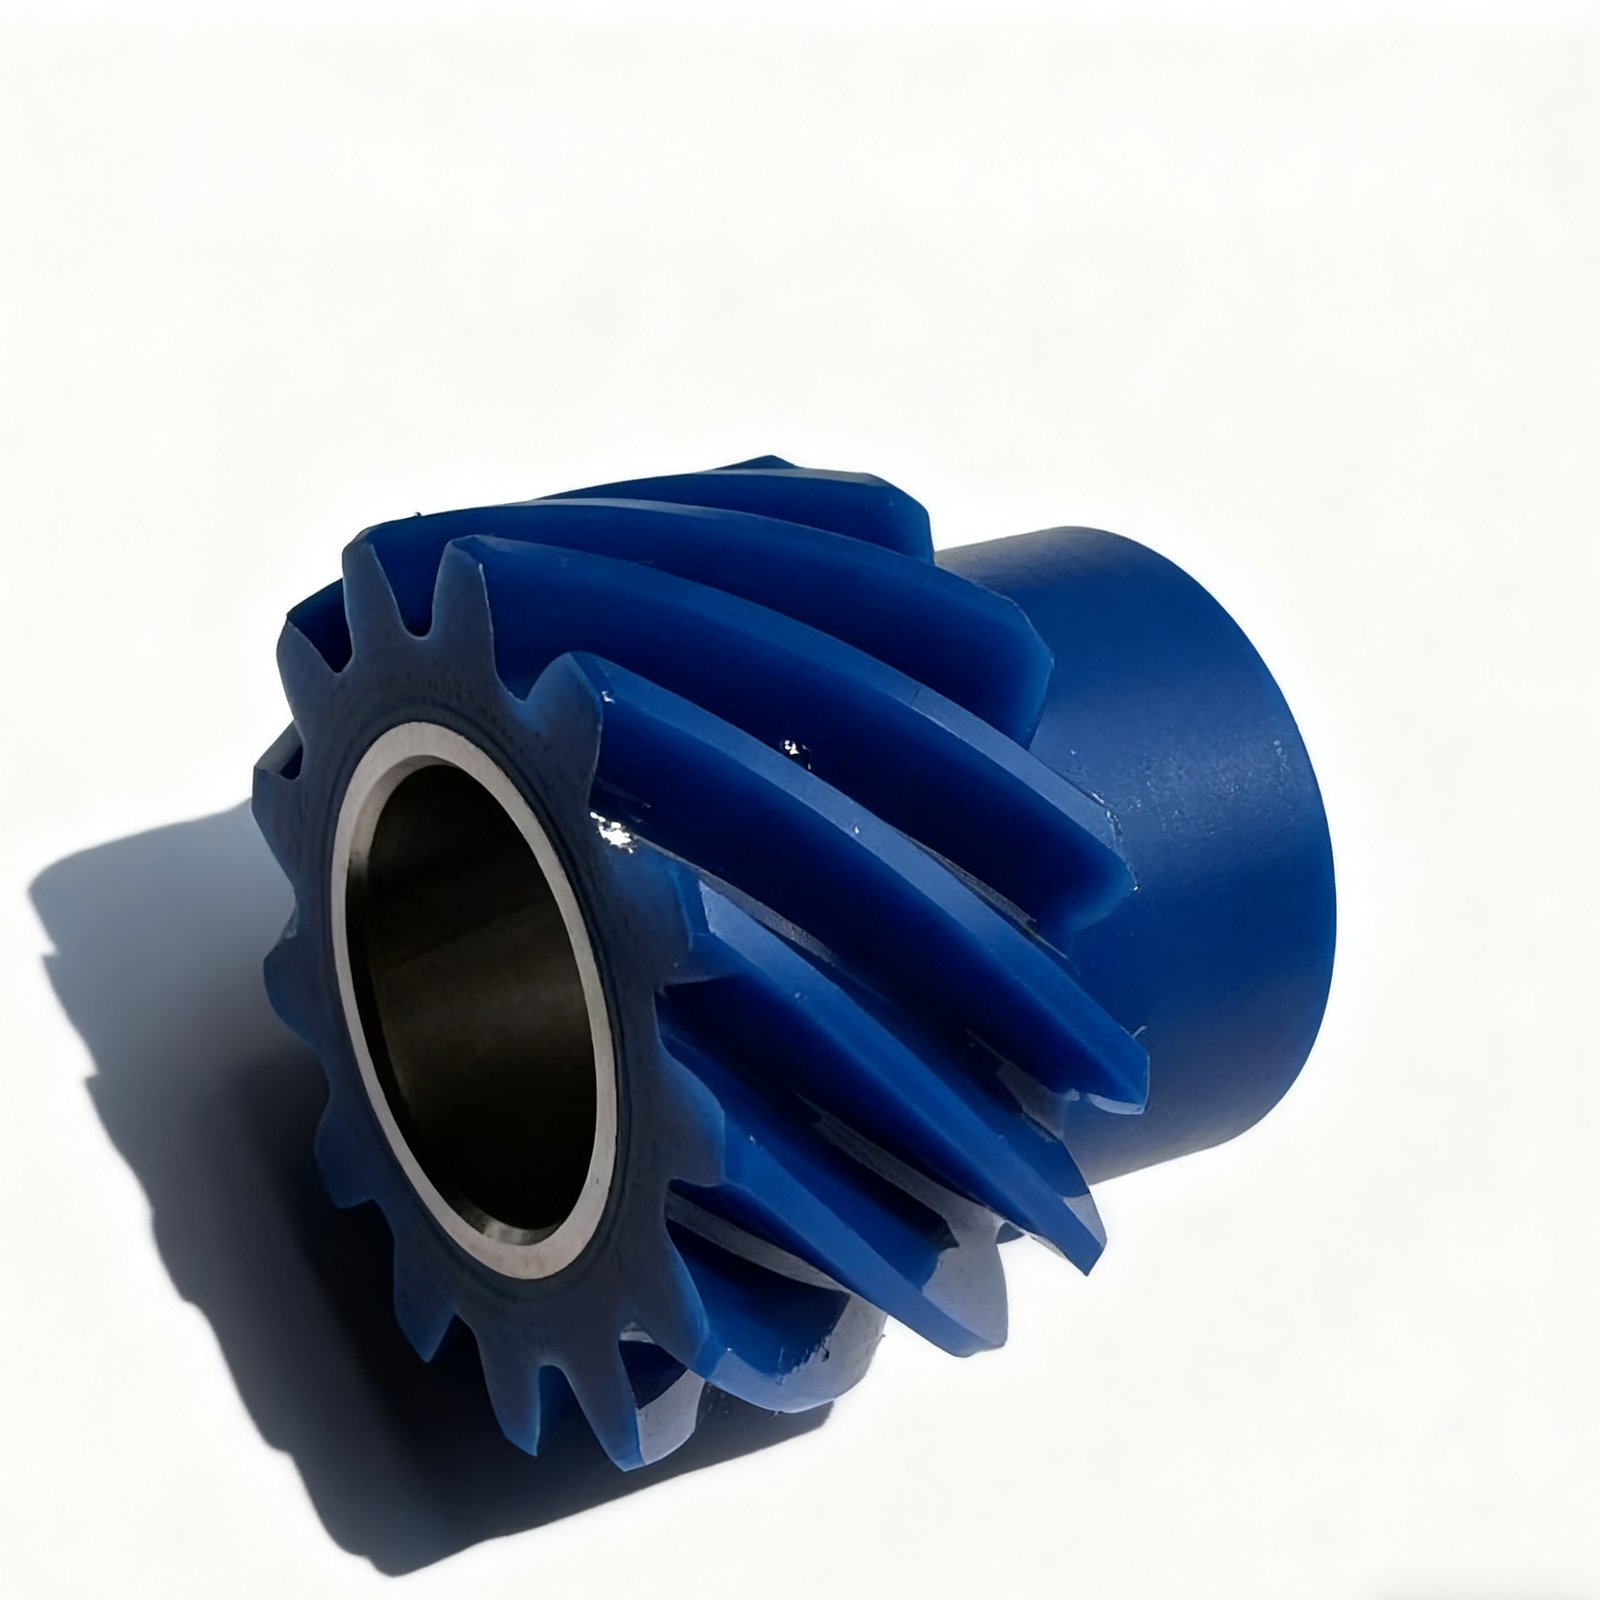
Bánh răng côn răng thẳng, bánh răng côn xoắn ốc, truyền động góc vuông, khả năng chịu mô-men xoắn cao.

Geyontech thiết kế và sản xuất bánh răng cùng các chi tiết truyền động chính xác cao tại Dongguan, Trung Quốc — cho các nhà chế tạo hộp giảm tốc, đơn vị tích hợp robot và tự động hóa, và các nhà sản xuất thiết bị gốc, những người đánh giá chất lượng bằng micron chứ không bằng giá trên mỗi chi tiết.
Bản vẽ hoặc tệp STEP đầu vào, phản hồi khả năng sản xuất và báo giá đầu ra — được kỹ sư xem xét, không phải bộ phận kinh doanh.

Bánh răng và chi tiết truyền động cho hộp giảm tốc công nghiệp, robot, nền tảng chuyển động chính xác, các nhà sản xuất thiết bị gốc về máy công cụ và thiết bị môi trường sạch
Chín nhóm sản phẩm, tất cả đều được sản xuất theo bản vẽ. Nếu yêu cầu của bạn nằm giữa hai nhóm, đó chính là chi tiết mà chúng tôi được xây dựng để đáp ứng.
Bánh răng côn răng thẳng, bánh răng côn xoắn ốc, truyền động góc vuông, khả năng chịu mô-men xoắn cao.
Tùy chỉnh bánh răng phi tiêu chuẩn theo bản vẽ và mẫu, M0.3~M20, không giới hạn số lượng đặt hàng tối thiểu.
Bánh răng thẳng và bánh răng nghiêng mài chính xác cao, độ chính xác hàng loạt cấp 4~5 tiêu chuẩn quốc gia, mài răng tối đa DIN 4-5.
Đĩa xích truyền động / băng tải / nhiều dãy / phi tiêu chuẩn, bước 6.35–50.8mm, 9–80 răng, tôi HRC45–55, GB cấp 6–8.
Gia công chính xác CNC tiện-phay kết hợp, ống lót, mặt bích, vỏ hộp và các linh kiện tùy chỉnh theo bản vẽ, tạo mẫu nhanh.
Thanh răng chính xác — răng xoắn/thẳng, mài DIN 6h25 và phay tinh DIN 8e27/10e27, thép S45C, tôi HRC48-52, mô-đun M1–M12, dài 500/1000mm.
Trục bánh răng, trục then hoa, trục bậc, trục truyền động, dung sai đường kính trục h6~h7, độ chính xác mài 0.001mm.
Cặp trục vít-bánh vít chính xác, tỷ số giảm tốc lớn, tính năng tự hãm, vận hành độ ồn thấp.
Khớp nối từ, bánh răng từ, cụm từ, truyền động không tiếp xúc không rò rỉ.
Những công việc khó là điều chúng tôi muốn: dung sai chặt, vật liệu khó gia công, hình học phức tạp, độ rơ thấp, và chất lượng ở lô thứ mười giống như lô thứ nhất.
Những trường hợp một chi tiết danh mục tiêu chuẩn không thể đáp ứng, và chúng tôi đã xử lý thế nào.
Bánh răng nhỏ 12DP với thanh răng m2: bản vẽ hệ inch sang hệ mét, khóa cơ sở trước khi báo giá Mô-đun hệ Anh (DP) và mô-đun hệ mét (m) là hai hệ cơ sở song song, và chỉ có thể dùng một hệ cơ sở trong một bộ truyền động. Lần này bánh răng nhỏ nhận được là 12DP với 25 răng, trong khi thanh răng là m2 — bước vòng của
Vào tháng 8 năm 2026, một nhà thương mại truyền động tại Đông Hoa mang bản vẽ của khách hàng cuối đến Geyon Transmission: năm model bánh răng mô đun nhỏ, mô đun 0.25 và 0.3, độ chính xác ISO 1328 1 cấ
Bộ bánh răng hành tinh mô đun nhỏ m0.6, dung sai chiều dày răng đo qua nhiều răng chỉ để lại 0,008 mm, dự án cơ cấu chấp hành Thụy Sĩ đánh giá khả năng sản xuất như thế nào? Tháng 8 năm 2026, một nhà
Độ chính xác mài đạt tới DIN 4-5, với dung sai được kiểm soát trên mỗi lô.
Độ chính xác kích thước và bánh răng giữa các lô được duy trì trong cửa sổ quy trình được quy định bằng văn bản.
Xem xét bản vẽ, lập kế hoạch quy trình, nguyên mẫu, thẩm định, sau đó sản xuất hàng loạt.
Trung tâm đo bánh răng, CMM, kiểm tra độ cứng và bề mặt tại chỗ.
Chứng nhận vật liệu, hồ sơ quy trình và báo cáo kiểm tra cho mỗi lô hàng.
Bốn giai đoạn, mỗi giai đoạn kết thúc bằng một thứ bạn có thể kiểm tra.
Bạn gửi bản vẽ 2D hoặc mô hình 3D. Chúng tôi xem xét khả năng sản xuất, chuỗi dung sai, vật liệu và nhiệt luyện, sau đó xác nhận những gì có thể đạt được trước khi bất cứ điều gì được báo giá.
1–3 ngàyHình học răng, dụng cụ và lộ trình quy trình được cố định, và vật liệu được cung ứng với khả năng truy xuất nguồn gốc. Độ cứng, chiều sâu lớp thấm và lượng dư mài được quy định bằng văn bản.
3–7 ngàyPhay lăn răng CNC, xọc răng và cắt bánh răng côn, thấm cacbon hoặc thấm nitơ có kiểm soát, sau đó mài prôfin và mài bao hình theo độ chính xác mà bản vẽ yêu cầu.
2–5 tuầnTrung tâm đo bánh răng, CMM, kiểm tra độ cứng và bề mặt theo từng lô. Bạn nhận báo cáo kiểm tra cùng lô hàng, không phải theo yêu cầu.
mỗi lôLựa chọn mô-đun, cấp ISO 1328, chiều sâu lớp thấm, dịch chỉnh prôfin, báo cáo kiểm tra — lý do đằng sau các dung sai chúng tôi báo giá.
Thấm nitơ sau mài răng: Khi thấm nitơ là bước cuối cho bánh răng chính xác Trả lời cốt lõi: Thấm nitơ không phải là "một dạng thấm cacbon tiên tiến hơn" — mà là một quy trình chuyển bước tôi cứng sang sau khi mài răng. Bằng cách sử dụng nhiệt độ thấp 500–570 °C để tránh điểm chuyển pha, nó đạt
Mài, phay lăn hoặc xọc răng: Chọn quy trình gia công bánh răng phù hợp Ba báo giá cho cùng một bản vẽ bánh răng có thể chênh nhau tới ba mươi phần trăm. Một nhà cung cấp phay lăn rồi dừng ở đó, nhà khác phay lăn rồi mài tiếp, nhà thứ ba báo giá toàn bộ là mài. Người mua chỉ còn biết chọn th
Mảnh đầu, tuần tra, mảnh cuối: thiết lập kiểm tra trong quá trình cho gia công hàng loạt bánh răng Trả lời cốt lõi: Vai trò của kiểm tra trong quá trình là chặn đứng bất thường trước khi xảy ra phế phẩm hàng loạt. Kiểm tra chi tiết đầu tiên xác nhận rằng chi tiết đầu tiên đạt đầy đủ kích thước sau khi chuyển đổi sản p
Tải lên bản vẽ 2D/3D (STEP, DXF, PDF) — chúng tôi phản hồi báo giá và tiến độ.