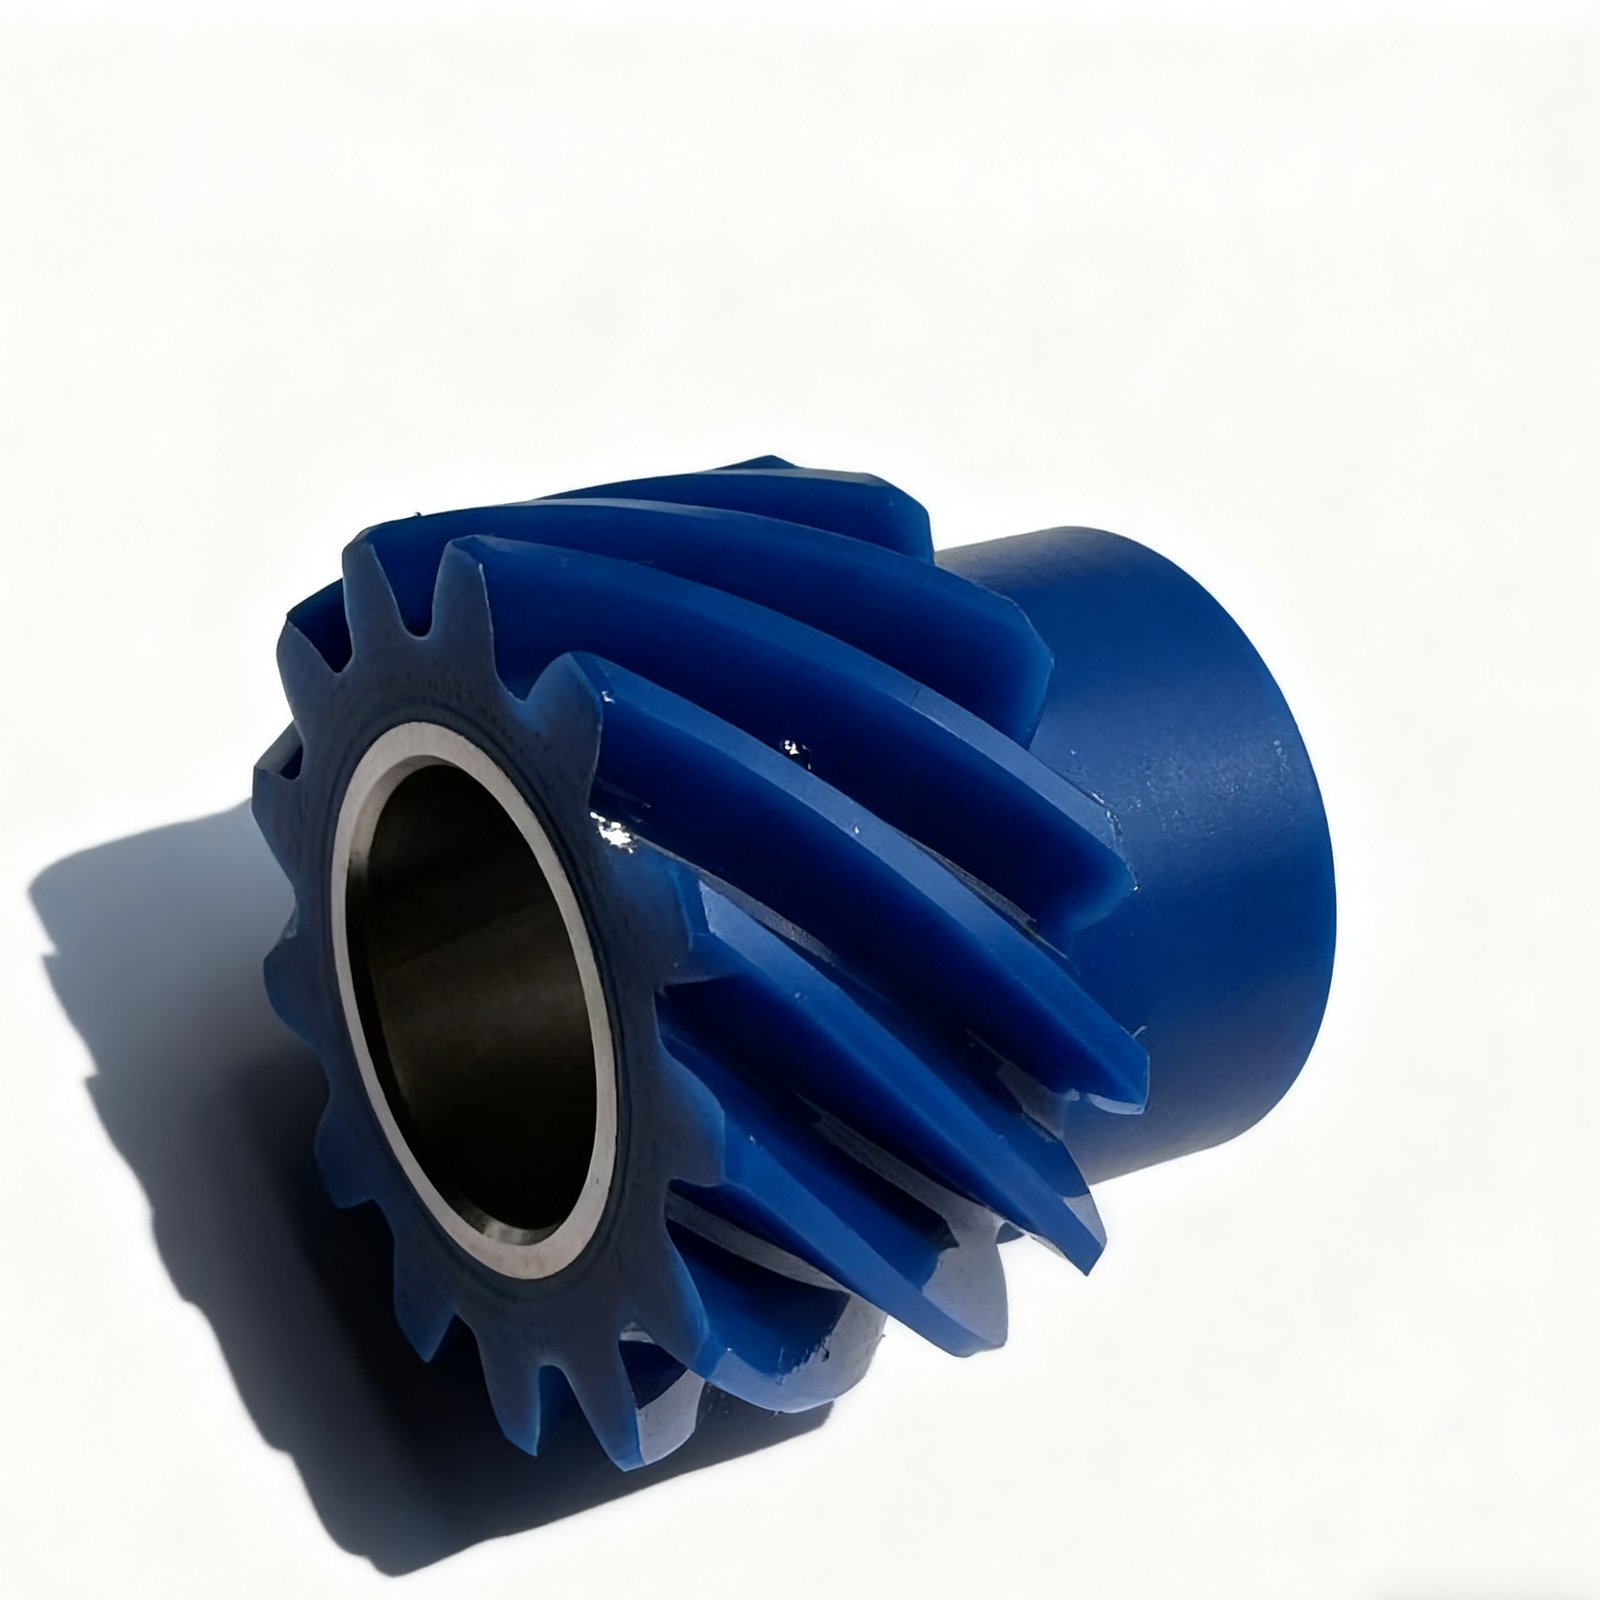
Tháng 3 năm 2026, một nhà sản xuất hộp giảm tốc tuabin gió ở Hoa Đông đã giao một bộ bánh răng hành tinh của hộp tăng tốc 2.X MW cho Geyang Truyền Động để gia công kèm: mỗi bộ gồm 1 bánh răng mặt trời và 3 bánh răng hành tinh, mô-đun 12, vật liệu 18CrNiMo7-6, cấp chính xác DIN 5. Từ xác nhận bản vẽ đến giao hàng tổng cộng 75 ngày, sớm hơn 25 ngày so với kế hoạch ban đầu 100 ngày của khách hàng. Chi tiết đầu tiên đạt kiểm tra lại toàn bộ kích thước của khách hàng ngay lần đầu, 12 chi tiết được kiểm tra từng chiếc không có sai lệch quá dung sai. Độ cứng bề mặt răng 58~62 HRC, chiều sâu lớp hóa cứng hiệu dụng đo thực tế 1.8~2.2mm. Lô bánh răng này sau khi lắp máy đã vượt qua nghiệm thu chạy thử trên bệ thử.
Một, Bối cảnh#
Khách hàng sản xuất hộp tăng tốc cho tuabin điện gió trên bờ, tuổi thọ thiết kế sản phẩm 20 năm. Bánh răng cấp hành tinh đảm nhận phần lớn công suất truyền động của toàn hộp, ứng suất tiếp xúc bề mặt răng cao, dưới tải trọng thay đổi lâu dài dễ bị hỏng do mỏi, là một trong những chi tiết có yêu cầu khắt khe hơn trong hộp bánh răng. Vật liệu, nhiệt luyện, độ chính xác mài răng, kiểm tra khuyết tật, bất kỳ khâu nào có vấn đề đều ảnh hưởng đến độ tin cậy của toàn máy.
Trước đây lô bánh răng hành tinh này do khách hàng tự gia công, mỗi khi năng lực sản xuất căng thẳng là kéo theo cả cụm lắp ráp. Họ muốn tìm một nhà máy gia công ngoài có thể giao hàng theo tiêu chuẩn DIN và còn có thể cung cấp đầy đủ báo cáo kiểm tra, để khoán trọn gói cả cấp bánh răng hành tinh.
II. Thách thức#
Yêu cầu bản vẽ không phức tạp, nhưng năm điều kiện phải được thỏa mãn đồng thời:
- Độ chính xác: Cấp DIN 5 (DIN 3962), báo cáo dữ liệu kiểm tra từng chi tiết cho ba hạng mục: sai lệch tích lũy bước răng, biên dạng răng, hướng răng, độ nhám bề mặt răng Ra≤0.8μm;
- Vật liệu: 18CrNiMo7-6 thấm carbon tôi cứng, chiều sâu lớp hóa cứng hiệu dụng 1.6~2.4mm, độ cứng bề mặt răng 58~62 HRC, độ cứng cùng lô không được phân tán;
- Biến dạng: Bánh răng lớn mô-đun 12, sau thấm carbon tôi cứng lượng biến dạng bề mặt răng đáng kể, giai đoạn phay lăn răng phải dự trữ lượng dư mài, mài răng phải sửa lại biến dạng nhiệt luyện;
- Kiểm tra khuyết tật: mỗi chi tiết đều được kiểm tra toàn bộ bằng UT (siêu âm) + MT (bột từ), xuất báo cáo cho từng chi tiết;
- Thời gian giao hàng: nút lắp máy cố định, khách hàng dự kiến ban đầu khoảng 100 ngày, thực tế để lại cho nhà cung cấp chưa đến 80 ngày.
III. Phương án#
Trước tiên phải chốt quy trình công nghệ, rồi mới bàn đến năng lực sản xuất.
- Đánh giá kỹ thuật: Bản vẽ được duyệt trước Kiểm tra độ bền, dùng KISSsoft theo ISO 6336 xác nhận hệ số an toàn uốn chân răng và tiếp xúc bề mặt răng đáp ứng điều kiện làm việc, sau đó khóa quy trình công nghệ và thông số mài răng;
- Quy trình công nghệ: Phôi rèn → tiện thô → phay lăn răng (dự trữ lượng dư mài 0.3~0.6mm) → thấm carbon tôi cứng → tiện tinh chuẩn → mài răng bằng đá mài trục vít → loại bỏ ba via → kiểm tra từng chi tiết;
- Xử lý nhiệt: Lượng liệu nạp cùng lò cố định, nhiệt độ lò và thế cacbon được thực hiện theo phiếu quy trình, đảm bảo tính nhất quán của chiều sâu lớp và độ cứng;
- Mài răng: Mài tinh bằng máy mài răng bánh mài trục vít, độ nhám bề mặt răng được kiểm soát trong phạm vi Ra0.8μm;
- Kiểm tra: Trung tâm đo bánh răng xuất báo cáo biên dạng răng/hướng răng/bước răng, máy đo tọa độ kiểm tra vị trí lỗ và dung sai hình dạng và vị trí, UT+MT kiểm tra khuyết tật từng chi tiết, máy đo độ cứng đo lại bề mặt răng và lõi;
- Kiểm soát thời gian giao hàng: Khóa trước năng lực sản xuất ở ba công đoạn phôi, nhiệt luyện và mài răng; dữ liệu tự kiểm tra và kiểm tra lại của khách hàng tiến hành song song, không đợi hoàn thành tất cả mới gửi mẫu.
4. Dữ liệu hiệu quả#
| Hạng mục | Kết quả |
|---|
| Thời gian giao hàng | 75 ngày (kế hoạch ban đầu của khách hàng khoảng 100 ngày) |
| Sai lệch tích lũy bước răng Fp | Thực đo 0.019mm, đạt cấp DIN 5 |
| Sai lệch biên dạng răng fα | Thực đo 0.011mm |
| Sai lệch hướng răng Fβ | Thực đo 0.010mm |
| Độ cứng bề mặt răng | 58~62 HRC, chênh lệch cực đại cùng lô ≤2 HRC |
| Chiều sâu lớp hóa cứng hiệu dụng | Thực đo 1.8~2.2mm (bản vẽ yêu cầu 1.6~2.4mm) |
| Kiểm tra khuyết tật | 12 chi tiết UT+MT đều đạt, không có ghi nhận khuyết tật |
| Kiểm tra lại chi tiết đầu tiên | Đạt kiểm tra lại toàn bộ kích thước của khách hàng ngay lần đầu |
| Xác nhận lắp máy | Đạt nghiệm thu chạy thử trên bệ thử |
Dữ liệu từ báo cáo kiểm tra của dự án này và hồ sơ kiểm tra lại của khách hàng. Bổ sung một tham khảo báo giá: bánh răng mặt trời (mô-đun 12, số răng 20) đơn chiếc khoảng ¥5,000~15,000, dao động tùy theo lô và hạng mục kiểm tra.
Năm, đơn hàng này đã làm đúng những gì#
Một là kiểm soát biến dạng. Lượng dư phay răng dự trữ theo cấp mô-đun 0.3~0.6mm, sau nhiệt luyện tiện tinh chuẩn trước rồi mài răng, lượng dư mài răng để đủ, biến dạng bề mặt răng đều có thể sửa lại được.
Hai là quản lý thời hạn giao hàng. Ba khâu nút thắt khóa năng lực sản xuất trước, báo cáo kiểm tra đi kèm chi tiết, khách hàng kiểm tra lại không phải xếp hàng, cả lô hoàn thành trong 75 ngày.
Ba là dữ liệu minh bạch. Mỗi thành phẩm mang đầy đủ bộ báo cáo: biên dạng răng, hướng răng, bước răng, kiểm tra khuyết tật, độ cứng, chiều sâu lớp. Khách hàng mang đi xác nhận chi tiết đầu tiên, một lần là đạt.
VI. Liên hệ Geyontech Transmission#
Dự án hộp giảm tốc, hộp số hoặc truyền động của bạn cũng đang tìm nhà cung cấp bánh răng độ chính xác cao? Hãy gửi bản vẽ và điều kiện làm việc đến, đội ngũ kỹ thuật của GeYang Transmission sẽ phản hồi phương án công nghệ và báo giá. 13 năm kinh nghiệm trong ngành bánh răng, độ chính xác mài răng đạt cấp DIN 4-5, hỗ trợ cấp đầy đủ báo cáo kiểm tra theo tiêu chuẩn DIN/ISO/AGMA.
Thông tin thêm: Trang web chính thức GeYang Transmission | Gia công bánh răng chính xác | Hệ thống kiểm tra bánh răng