
Cách đọc báo cáo kiểm tra bánh răng: Ba loại sai lệch, nguồn dung sai và ba chi tiết đánh giá bị bỏ qua
Báo cáo kiểm tra bánh răng gồm sai lệch bước răng (fpt, Fp), sai lệch prôfin (Fα, ffα, fHα) và sai lệch hướng răng (Fβ, ffβ, fHβ); cấp chính xác theo GB/T 10095.1 (ISO 1328-1) hoặc DIN 3962.
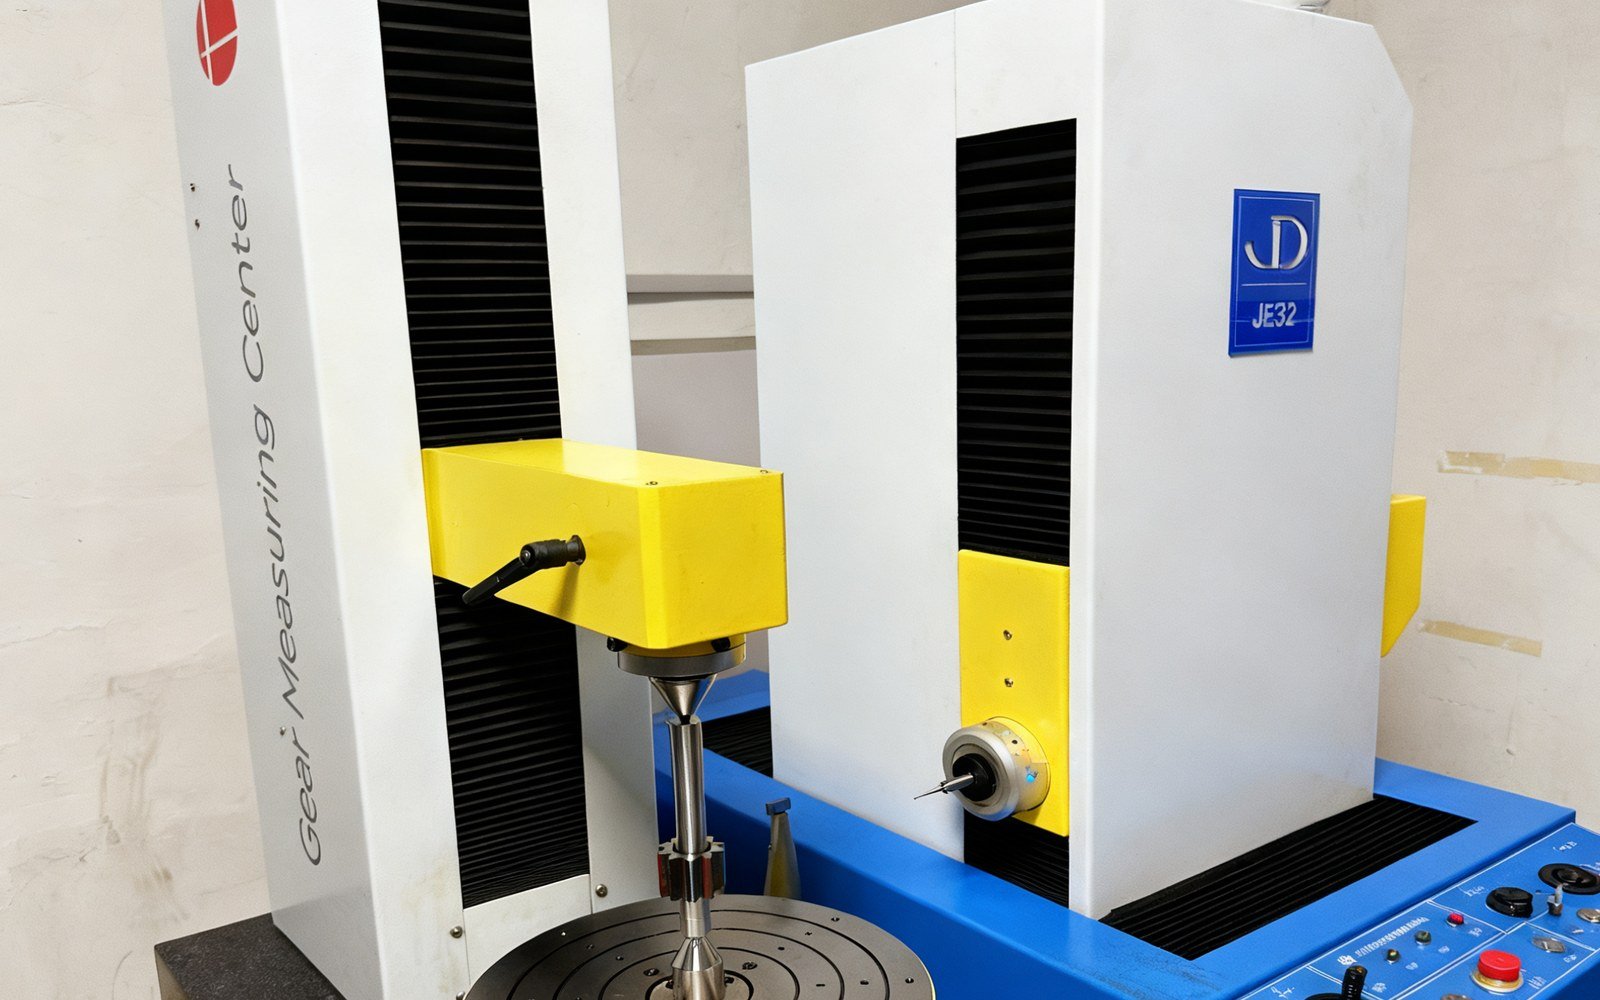
Cách đọc báo cáo kiểm tra bánh răng: Ba loại sai lệch, nguồn dung sai và ba chi tiết đánh giá bị bỏ qua
Trả lời cốt lõi: Một báo cáo kiểm tra bánh răng quy về ba nhóm số — sai lệch bước răng (fpt bước đơn, Fp tổng sai lệch tích lũy), sai lệch prôfin (Fα / ffα / fHα), và sai lệch đường xoắn (đường dẫn) (Fβ / ffβ / fHβ). Cấp chính xác được đánh giá theo GB/T 10095.1 (giống hệt ISO 1328-1) hoặc DIN 3962, và số cấp càng nhỏ thì độ chính xác càng cao. Thứ tự đánh giá là: trước tiên xác nhận rằng chuẩn đo và tiết diện đo khớp với bản vẽ, sau đó so sánh giá trị cho phép từng mục theo môđun, đường kính chuẩn, chiều rộng mặt răng và cấp chính xác. Trong đó, Fp quyết định độ chính xác chia răng, fHα liên quan đến độ êm khớp và tiếng ồn, còn Fβ liên quan đến phân bố tải trên chiều rộng mặt răng.
1. Ba nhóm sai lệch trên báo cáo, và mỗi nhóm tương ứng với vấn đề gì của bánh răng#
Báo cáo kiểm tra bánh răng là bản ghi do trung tâm đo bánh răng tạo ra, đo từng răng sai lệch bước răng, prôfin và đường xoắn của bánh răng đã hoàn thiện, rồi đánh giá chúng theo một cấp chính xác tiêu chuẩn. Ba nhóm sai lệch chỉ đến các đặc tính hiệu suất khác nhau:
| Nhóm sai lệch | Ký hiệu thường dùng | Ý nghĩa | Chỉ tiêu bị ảnh hưởng |
|---|---|---|---|
| Sai lệch bước răng | fpt / Fp / fpk | Sai lệch bước kề nhau, sai lệch tích lũy trong một vòng quay, sai lệch tích lũy trên k bước răng | Độ chính xác chia răng, tính đồng đều của tỷ số truyền |
| Sai lệch prôfin | Fα / ffα / fHα | Tổng sai lệch prôfin, sai lệch dạng, sai lệch độ dốc | Độ êm khớp, tiếng ồn, ứng suất tiếp xúc |
| Sai lệch đường xoắn (đường dẫn) | Fβ / ffβ / fHβ | Tổng sai lệch trên chiều rộng mặt răng, dạng, độ dốc | Phân bố tải trên chiều rộng mặt răng, tải ở mép, sứt mẻ đầu răng |
| Độ đảo hướng kính | Fr | Biến thiên hướng kính lớn nhất của đầu đo trong một vòng quay của bánh răng | Dao động khe hở, tiếng ồn |
Đọc được bảng này là bạn đã hiểu một nửa báo cáo; câu hỏi còn lại là các giá trị này nên được giữ chặt đến mức nào.
2. Giá trị cho phép không phải là số cố định: vì sao hai nhà cung cấp báo cáo các con số khác nhau cho cùng một bản vẽ#
Giá trị cho phép của một sai lệch riêng lẻ được xác định từ các bảng tiêu chuẩn theo môđun, đường kính chuẩn, chiều rộng mặt răng và cấp chính xác — đó không phải là một số cố định. DIN 3962 quy định các dung sai riêng lẻ cho bước răng, prôfin và đường xoắn; GB/T 10095.1 giống hệt ISO 1328-1 và quy định các định nghĩa cùng giá trị cho phép đối với sai lệch trên cùng một mặt răng của bánh răng; chiều dày răng và khe hở được xử lý riêng theo DIN 3967. Để so sánh gần đúng các cấp chính xác giữa các hệ thống, xem Gear Accuracy Standards Explained .
Lấy sai lệch đường xoắn làm ví dụ: giá trị cho phép phổ biến cho cấp 5~7 nằm trong khoảng 6~16 μm, và giá trị cụ thể phụ thuộc vào chiều rộng mặt răng và góc xoắn — chiều rộng mặt răng càng lớn, sai lệch tích lũy từ cùng một độ dốc góc càng lớn, và giá trị cho phép tương ứng càng lỏng hơn. Vì vậy khi hai nhà cung cấp báo cáo các con số khác nhau, trước tiên hãy kiểm tra xem họ có đo cùng một điểm đo trên cùng một chuẩn hay không, rồi mới nói đến chuyện vượt dung sai.
3. Ba chi tiết đánh giá dễ bị bỏ qua#
1. Fp và fpt không phải là một. Sai lệch bước đơn fpt là vấn đề giữa hai răng liền kề, trong khi sai lệch bước lũy tích tổng Fp là kết quả của sai số tích lũy qua một vòng quay đầy đủ. Trong quá trình phay lăn, sai số phân độ của cặp trục vít bánh vít bàn máy tích lũy thành Fp, biểu hiện dưới dạng tiếng ồn quá mức tại một số vị trí nhất định quanh chu vi. Trong các ứng dụng yêu cầu tỷ số truyền đồng đều, chẳng hạn như cơ cấu phân độ và bàn quay nhiều trạm, yêu cầu đối với Fp thường khắt khe hơn so với fpt; nếu báo cáo chỉ đưa ra fpt thì vấn đề tích lũy sẽ không thể nhìn thấy.
2. Sai lệch độ dốc profile fHα chuyển đổi thành sai lệch góc áp suất. Sai lệch độ dốc profile mô tả mức độ nghiêng của profile so với đường thân khai lý thuyết và có thể được chuyển đổi thành sai lệch góc áp suất; khi đỉnh răng và chân răng lệch đồng thời, tạo thành “vòm” hoặc “lõm”, đây thuộc về sai lệch hình dạng ffα và phản ánh tình trạng sửa đá mài của bánh mài răng. Nhiệm vụ cốt lõi của việc mài sau nhiệt luyện là sửa hai đại lượng này trở lại.
3. Datum và tiết diện đo có được nêu rõ ràng không? Đối với cùng một bánh răng, đo với lỗ làm datum và đo với cổ trục làm datum có thể cho kết quả rơi vào các cấp khác nhau. Báo cáo thường phải nêu vị trí của tiết diện đo; đối với bánh răng nghiêng thường sử dụng tiết diện pháp tuyến ở giữa chiều rộng mặt răng; nếu bản vẽ quy định chiều dày răng ngang và báo cáo đưa ra pháp tuyến, việc hai số liệu không khớp là bình thường — hãy chuyển đổi trước, rồi so sánh.
4. Cách ghi yêu cầu độ chính xác vào bản vẽ và đơn hàng#
- Đặt cấp: DIN 4~5 cho truyền động chính xác tốc độ cao, 7~8 cho hộp số công nghiệp thông dụng, khoảng cấp 9 cho tải nặng tốc độ thấp;
- Chỉ định tất cả các mục: bước răng, profile và đường xoắn phải đều được chỉ định; chỉ chỉ định một mục nghĩa là từ bỏ kiểm soát hai mục còn lại;
- Xác định datum: làm rõ datum đo (lỗ hoặc cổ trục) và tiết diện đo, để tránh cách hiểu khác nhau giữa nhà cung cấp và người mua;
- Xác định chiều dày răng: dung sai chiều dày răng và khe hở mặt răng được chỉ định theo DIN 3967, ghi riêng với cấp chính xác;
- Thống nhất phương pháp kiểm tra: trung tâm đo bánh răng hoặc kiểm tra ăn khớp, báo cáo kèm hàng hoặc bên thứ ba được chỉ định, ghi vào yêu cầu kỹ thuật trước;
- Đặt quy trình nhiệt luyện lên trước: biến dạng do thấm carbon và tôi ảnh hưởng đến độ chính xác cuối cùng, vì vậy hãy để lượng dư mài trong quy trình và đo sau khi mài — đừng mong cấp trước nhiệt luyện giữ nguyên đến chi tiết hoàn thiện.
5. Năng lực kiểm tra quyết định mức độ đáng tin của báo cáo#
Năng lực đo lường đến lượt nó quyết định độ tin cậy của báo cáo — nếu không thể đo chính xác thì không thể đánh giá chính xác. Độ không đảm bảo đo của một trung tâm đo bánh răng có thể đạt 0,5 µm, trong khi giá trị cho phép của profile đối với bánh răng cấp DIN 3 bản thân đã ở mức micromet; nếu năng lực thiết bị không đủ thì kết quả đo “đạt” là vô nghĩa. Máy đo tọa độ CMM, máy đo độ cứng, máy kiểm tra ăn khớp và máy đo độ tròn mỗi loại đảm nhiệm một phần công việc; để biết phân công cụ thể, xem Phương pháp và dụng cụ kiểm tra cho bánh răng chính xác .
6. Geyon Transmission có thể làm gì#
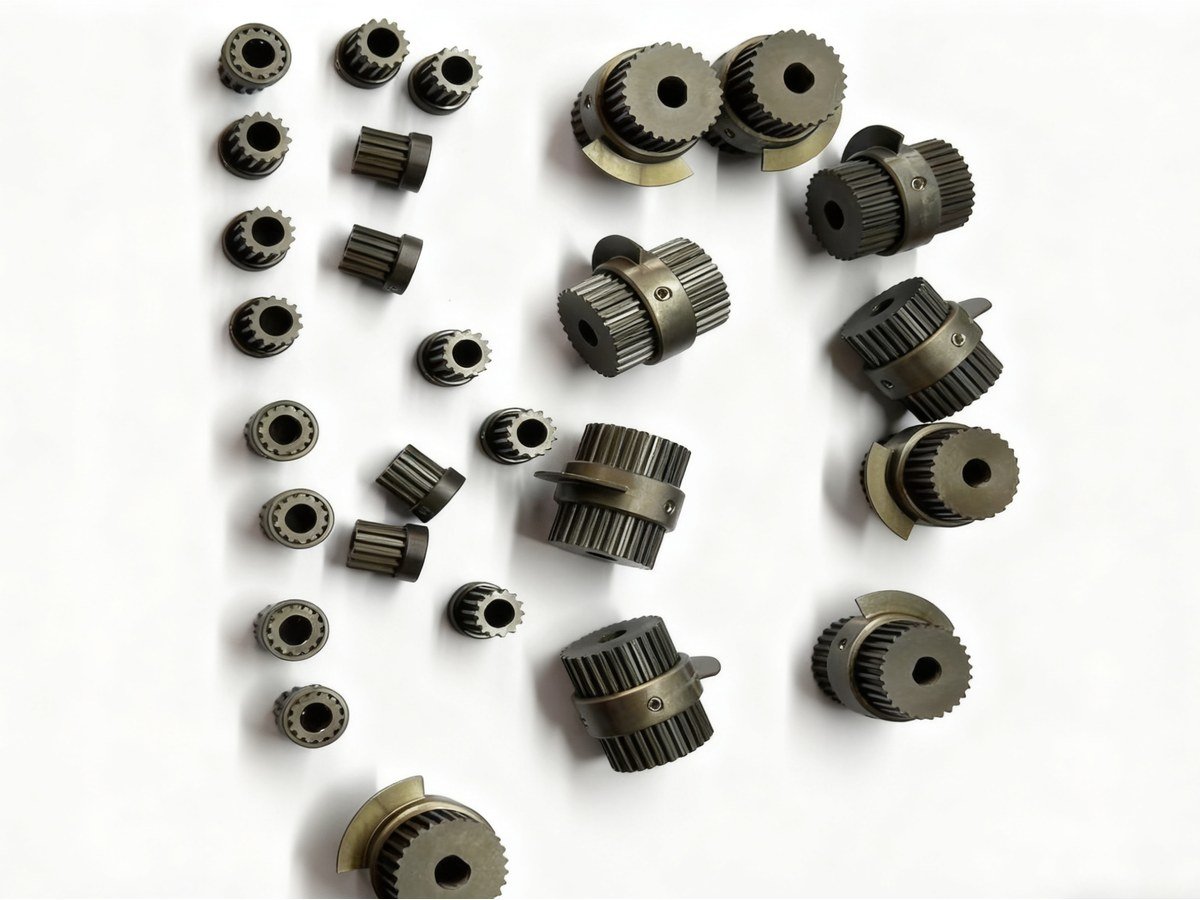
Geyon Transmission gia công bánh răng trụ răng thẳng và răng nghiêng theo bản vẽ (module M0.5–M12, đường kính ngoài trong phạm vi Φ600 mm), độ chính xác sau mài đạt tới DIN 3 và sản xuất hàng loạt ổn định ở cấp GB 4~5; bánh răng côn được chế tạo theo cấp GB/T 11365 5~6, bộ bánh răng trục vít bao gồm các dạng răng Z1~Z6, và vật liệu thông dụng là 20CrMnTi thấm cacbon tôi (HRC 58~62), 42CrMo tôi và ram, và 38CrMoAl thấm nitơ. Được trang bị trung tâm đo bánh răng, máy đo tọa độ CMM, máy đo độ cứng và máy kiểm tra ăn khớp, chúng tôi có thể đo bước răng, biên dạng răng, đường xoắn và độ cứng rồi phát hành báo cáo — xem Bánh răng trụ gia công theo yêu cầu , Hệ thống kiểm tra và chất lượng , Tổng quan năng lực gia công .
Hãy gửi bản vẽ và điều kiện vận hành của bạn — module, số răng, cấp chính xác, yêu cầu nhiệt luyện, ứng dụng — và sau khi xem xét bản vẽ, đội ngũ kỹ thuật sẽ phản hồi với quy trình công nghệ, kế hoạch kiểm tra và báo giá. Liên hệ Geyon Transmission hoặc truy cập website Geyon Transmission . Chỉ khi cấp chính xác và chuẩn được ghi rõ ràng trên bản vẽ thì báo cáo kiểm tra mới có cơ sở để đối chiếu có ý nghĩa.