Biến đổi bề mặt răng bánh răng thực sự thay đổi điều gì? Giải thích sửa đổi biên dạng so với vồng hướng trục
Sửa đổi biên dạng và vồng hướng trục không thay đổi cấp chính xác mà điều chỉnh vị trí tiếp xúc; mài bánh răng kiểm soát Fα và Fβ trong 10μm, còn sửa đổi thêm bớt vài chục μm trên biên dạng lý thuyết.
Biến đổi bề mặt răng bánh răng thực sự thay đổi điều gì? Giải thích sửa đổi biên dạng so với vồng hướng trục
Điều mà sửa đổi bánh răng thực sự thay đổi không phải là cấp chính xác, mà là “vị trí tiếp xúc”. Mài bánh răng kiểm soát sai lệch profin Fα và sai lệch hướng xoắn Fβ trong phạm vi 10μm, giải quyết việc một sườn răng đơn lẻ có chính xác hay không; trong khi sửa đổi, ngược lại, cố ý loại bỏ hoặc thêm vào vài micromet đến vài chục micromet trên profin răng lý thuyết, giải quyết việc cặp bánh răng này tiếp xúc chính xác ở đâu dưới tải trọng và khi vỏ hộp biến dạng, và chúng ăn khớp như thế nào. Sửa đổi profin giải quyết va đập và tiếng ồn khi bắt đầu và kết thúc ăn khớp, trong khi vát đỉnh hướng xoắn giải quyết lệch hướng do tải trọng và tập trung ứng suất ở đầu răng dưới tải trọng. Hai điều này không xung đột: sườn răng tốt trước tiên đạt được thông qua mài bánh răng, sau đó vùng tiếp xúc được tinh chỉnh theo trạng thái làm việc thông qua sửa đổi.
Tóm lại một câu: Mài bánh răng quản lý “profin răng có đúng hay không,” trong khi sửa đổi quản lý “tiếp xúc có tốt hay không.”
I. Trước tiên phân biệt ba khái niệm, đừng lẫn lộn chúng#
Khi trao đổi về bánh răng, “độ chính xác,” “sửa đổi,” và “vát cạnh” thường được coi là cùng một thứ, nhưng thực ra chúng trả lời ba câu hỏi khác nhau:
| Khái niệm | Tiếng Anh | Thay đổi điều gì | Mục đích | Ai quyết định |
|---|---|---|---|---|
| Độ chính xác profin / hướng xoắn | Profile / Lead accuracy | Mức độ sườn răng lệch khỏi profin lý thuyết | Một sườn răng đơn lẻ có được gia công chính xác hay không | Quy trình mài, máy công cụ, đá mài |
| Sửa đổi profin / hướng xoắn | Profile / Lead modification | Hình dạng được cố ý thêm vào hoặc loại bỏ trên profin lý thuyết | Vị trí tiếp xúc và độ êm dưới tải trọng | Tính toán thiết kế, điều kiện làm việc |
| Vát đầu răng / phá cạnh | Chamfering / Edge break | Các góc nhọn ở đầu răng | Loại bỏ ba via, ngăn va đập, thuận tiện lắp ráp | Thói quen quy trình |
Hai điều đầu tiên đều tác động lên sườn răng, nhưng một là “tiến gần đến giá trị lý thuyết,” và cái kia là “cố ý lệch khỏi giá trị lý thuyết.” Nếu lẫn lộn, khách hàng sẽ nghĩ sửa đổi là lỗi gia công.
II. Sửa đổi profin: quản lý va đập khi bắt đầu và kết thúc ăn khớp#
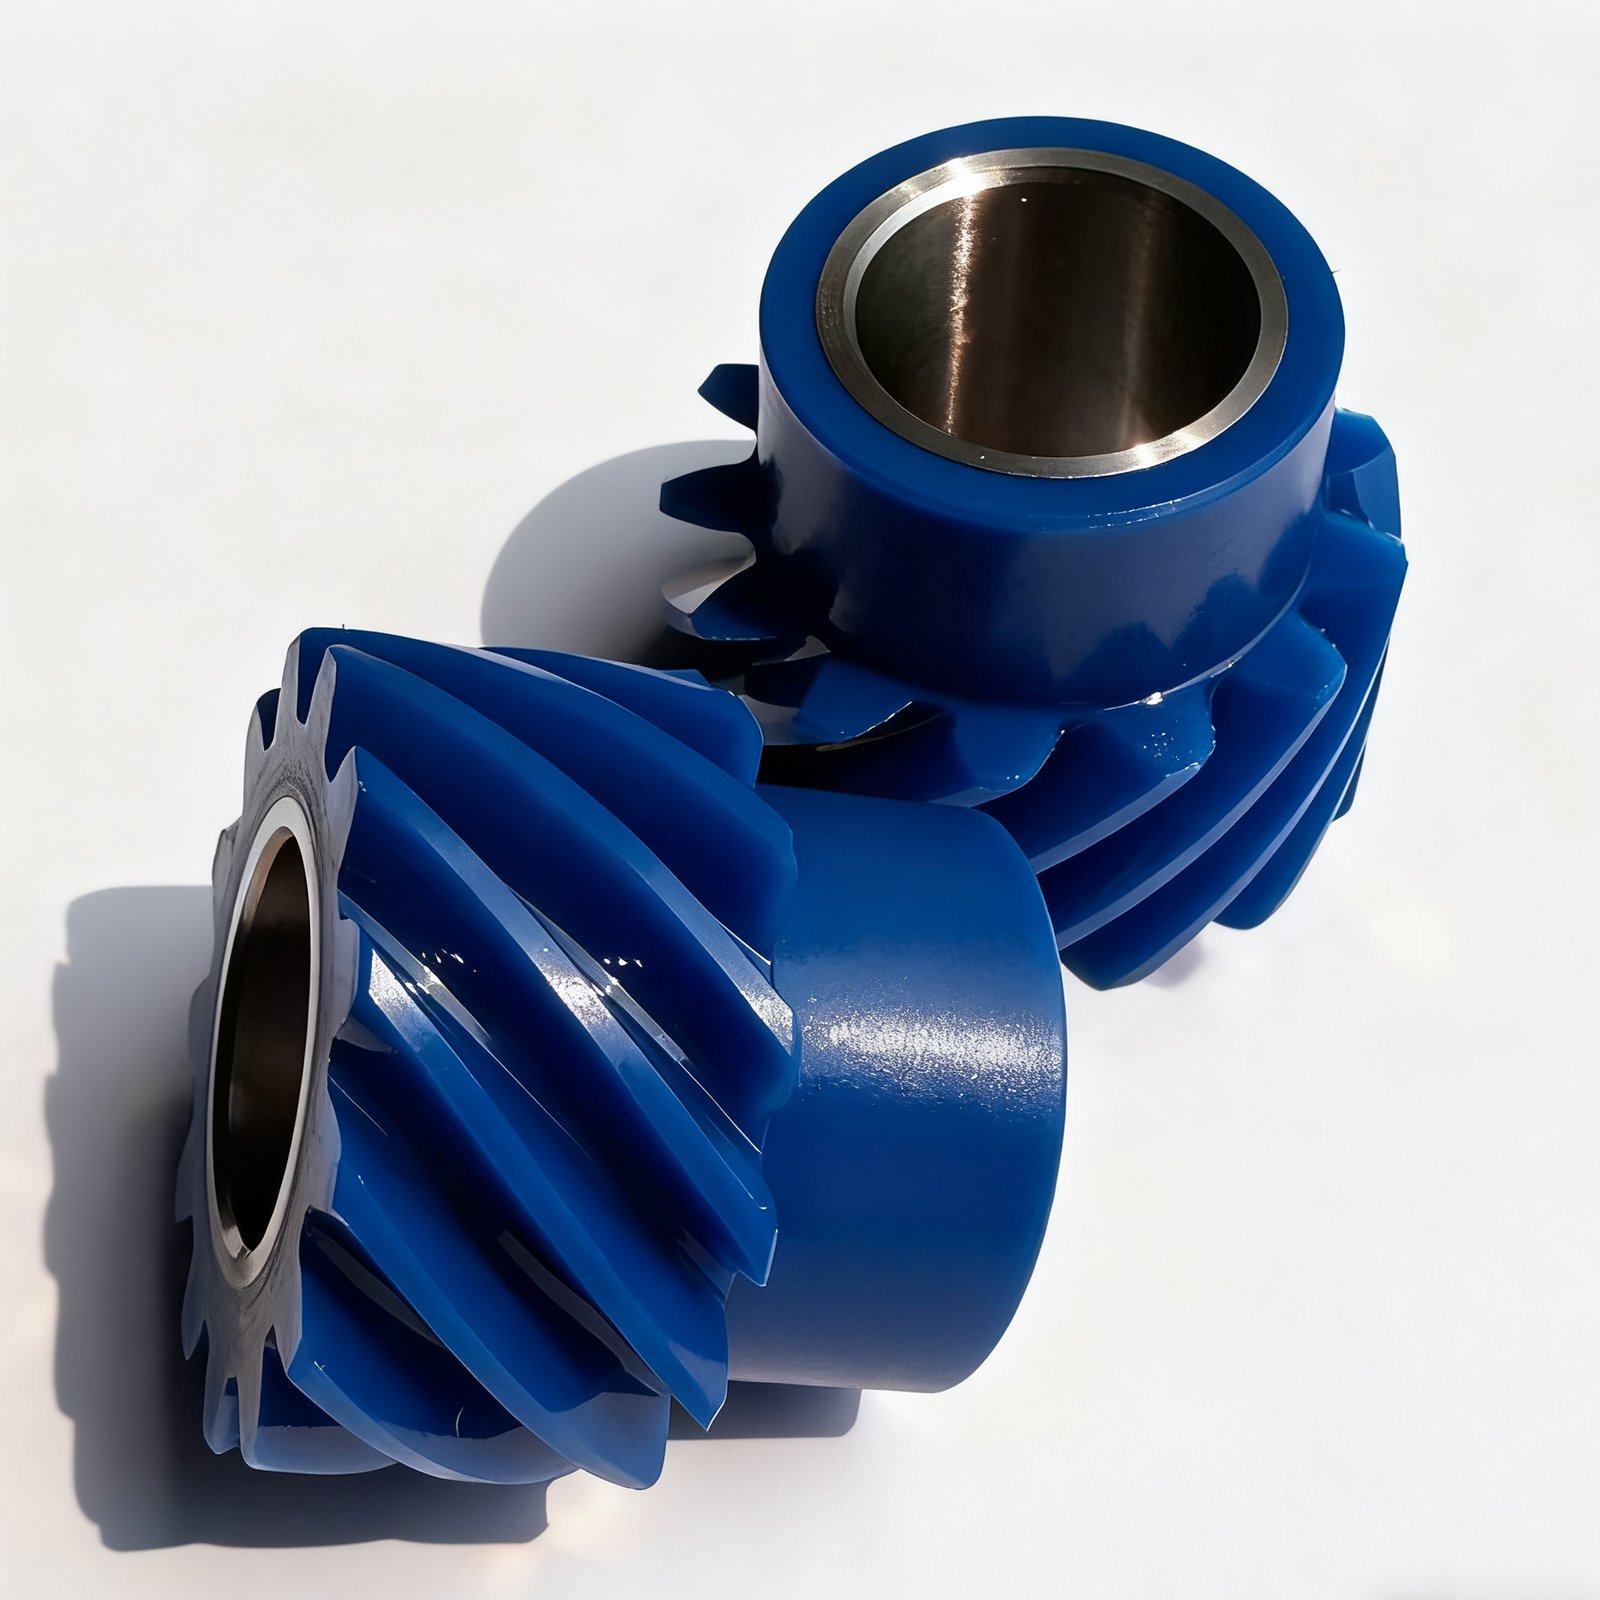
Sửa đổi profin đề cập đến việc cố ý loại bỏ một đoạn nhỏ vật liệu dọc theo hướng profin gần đỉnh răng hoặc chân răng, phổ biến nhất là giảm đỉnh răng.
Khi một bánh răng lần đầu vào ăn khớp và sắp thoát khỏi ăn khớp, biến dạng của cặp răng chịu tải và sai số bước cơ sở khiến điểm tiếp xúc thực tế lệch khỏi vị trí lý thuyết, và cạnh đỉnh răng chịu tải trước, tạo ra va đập và tiếng ồn. Giảm đỉnh răng nghĩa là để lại một đoạn “khe hở” nhỏ ở đỉnh răng.
| Vị trí sửa đổi | Cách làm phổ biến | Vấn đề được giải quyết | Ứng dụng |
|---|---|---|---|
| Giảm đỉnh răng | Một đoạn profin nhỏ ở đỉnh răng được loại bỏ từ vài micromet đến vài chục micromet | Va đập khi vào ăn khớp, tiếng ồn ăn khớp | Yêu cầu tốc độ cao, tiếng ồn thấp |
| Sửa đổi chân răng | Đoạn tương ứng ở chân răng được tạo khe hở | Va đập khi thoát khỏi ăn khớp | Thường dùng theo cặp với giảm đỉnh răng |
| Đối xứng đỉnh + chân | Một đoạn được sửa đổi ở mỗi đầu | Truyền động hai chiều, thuận và nghịch | Hộp giảm tốc, khớp robot |
Cần giảm bao nhiêu phụ thuộc vào mô-đun, tải trọng và tốc độ. Mô-đun càng lớn và tải trọng càng cao, khe hở càng lớn; trên cùng một thiết bị, sử dụng cùng lượng giảm cho răng M2 và M8 thường có nghĩa là một đầu không có tác dụng trong khi đầu kia làm giảm khả năng chịu tải. Lượng giảm phải được tính toán cho bánh răng cụ thể; đừng áp dụng một giá trị cố định.
Khi khách hàng phàn nàn về “tiếng rít tốc độ cao biến mất khi giảm tốc độ,” đừng vội thay đổi vật liệu: sau khi xác nhận rằng khoảng cách tâm và sai lệch profin có thể chấp nhận được, hãy kiểm tra xem đỉnh răng có không được giảm, hoặc lượng giảm có quá nhỏ hay không — loại tiếng rít tần số cao này thường là va đập khi vào ăn khớp, không phải độ chính xác sườn răng không đủ.
III. Điều chỉnh hướng răng: kiểm soát độ lệch trục dưới tải trọng#
Điều chỉnh hướng răng là việc thay đổi mặt răng theo phương chiều rộng mặt răng, phổ biến nhất là tạo vồng hướng răng, tức là làm cho mặt răng hơi lồi lên ở giữa theo phương chiều rộng mặt răng.
Về lý thuyết, sự tiếp xúc theo phương chiều rộng mặt răng phải đồng đều trên toàn bộ chiều rộng. Nhưng dưới tải trọng thực tế, trục bị uốn và vỏ hộp bị biến dạng; ngay khi tải trọng đặt vào, hai đầu mặt răng tiếp xúc trước, trong khi phần giữa thực tế lại tách ra, và vùng tiếp xúc trở thành các dải hẹp ở cả hai đầu: ứng suất tập trung ở đầu răng, kéo theo tiếng ồn và hiện tượng rỗ bề mặt sớm.
| Trạng thái tải | Tiếp xúc của mặt răng không điều chỉnh | Tiếp xúc sau khi tạo vồng hướng răng | Kết quả |
|---|---|---|---|
| Không tải | Tiếp xúc đường toàn chiều rộng | Phần giữa tiếp xúc trước | Vận hành êm |
| Dưới tải (biến dạng trục) | Hai đầu tiếp xúc trước, ứng suất tập trung | Vùng tiếp xúc mở rộng về phía giữa | Phân bố ứng suất đồng đều hơn |
| Lệch trục (sai số lắp đặt) | Một đầu chịu tải nhiều hơn | Độ vồng hấp thụ một phần độ lệch trục | Khả năng chống lệch trục tốt hơn |
Lượng vồng cũng được xác định bởi tải trọng và chiều rộng mặt răng: điều chỉnh quá nhiều làm vùng tiếp xúc nhỏ hơn và tăng tải trên một đơn vị diện tích; điều chỉnh quá ít thì tương đương với không điều chỉnh. Chiều rộng mặt răng càng lớn, độ lệch hướng răng càng rõ rệt — đối với bánh răng nghiêng có chiều rộng mặt răng trên 60mm và lắp kiểu công xôn, nên áp dụng lượng vồng theo điều kiện làm việc, không nên giao hàng với “chi tiêu chuẩn mặc định đường thẳng toàn chiều rộng”, nếu không hai đầu dễ bị rỗ sau khi lô đầu tiên được lắp đặt.
IV. Ai thực hiện điều chỉnh và ở giai đoạn nào#
Điều chỉnh là một năng lực của giai đoạn gia công tinh mặt răng và phải được thực hiện trong quá trình mài; phay lăn và xọc răng thông thường khó kiểm soát được lượng này.
| Quy trình | Khả năng điều chỉnh đạt được | Mô tả |
|---|---|---|
| Phay lăn/xọc răng | Về cơ bản không điều chỉnh được | Dùng để tạo lượng dư mài và tạo hình thô |
| Cà răng | Có thể điều chỉnh một lượng nhỏ | Thường dùng cho răng thẳng mô-đun nhỏ và vừa |
| Mài răng (mài định hình / mài trục vít) | Gia công theo đường cong điều chỉnh | Cách chính để thực hiện điều chỉnh mặt răng cao cấp |
| Kiểm tra | Trung tâm đo bánh răng đo đường cong điều chỉnh | Đối chiếu với biểu đồ sai lệch profil và sai lệch hướng răng |
Theo tiêu chuẩn kiểm tra và quy trình hiện có của công ty: độ chính xác mài có thể đạt tới cấp DIN 3, sau khi mài sai lệch profil Fα và sai lệch hướng răng Fβ được kiểm soát trong 10μm, độ nhám mặt răng Ra ≤ 0.8μm, và độ cứng mặt răng bánh răng sau khi thấm cacbon và tôi là 58~62HRC. Việc đường cong điều chỉnh có đạt được đúng hay không có thể được xác minh bằng cách đo từng răng bằng trung tâm đo bánh răng và so sánh với đường cong thiết kế; không đánh giá bằng cảm giác.
| Thông số | Tiêu chuẩn kiểm soát thông thường | Phương tiện kiểm tra |
|---|---|---|
| Sai lệch profil Fα | ≤ 10 μm | Trung tâm đo bánh răng |
| Sai lệch hướng răng Fβ | ≤ 10 μm | Trung tâm đo bánh răng |
| Độ nhám mặt răng Ra | ≤ 0.8 μm | Máy đo độ nhám |
| Độ cứng bề mặt | 58~62 HRC | Máy đo độ cứng Rockwell |
| Cháy mài | Không cho phép | Kiểm tra ăn mòn axit / kiểm tra bằng mắt |
V. Khi nào cần nâng yêu cầu sửa biên dạng răng, và nâng như thế nào#
Không phải tất cả các bánh răng đều cần sửa biên dạng; đường phân nhánh phán đoán có thể đơn giản hóa thành ba hướng:
- Rõ ràng không cần sửa biên dạng: tốc độ thấp, tải nặng, truyền động hở, không nhạy cảm với tiếng ồn — gia công theo biên dạng lý thuyết.
- Khuyến nghị sửa đỉnh răng: truyền động kín có tốc độ cao, mục tiêu tiếng ồn bị ràng buộc, và thường xuyên đảo chiều thuận nghịch.
- Khuyến nghị vát chỉnh hướng răng (lead crowning): những trường hợp có chiều rộng mặt răng lớn hơn, kiểu lắp công xôn, tải lớn, và hệ trục dễ biến dạng.
Khi đưa ra yêu cầu sửa biên dạng, cung cấp đủ cả ba mục là thuận tiện nhất: mô-men xoắn truyền thực tế, chiều rộng mặt răng và phương thức lắp, và dải tốc độ làm việc. Có ba yếu tố này, lượng sửa biên dạng và hướng đường cong có thể được tính toán trong một lần để tiệm cận trạng thái làm việc; nếu chỉ đưa ra mô-đun và số răng, chỉ có thể đưa ra dựa trên kinh nghiệm, và hiệu quả sẽ bị hạn chế. Sửa biên dạng là một thông số được xác định chung bởi bên thiết kế và bên gia công, không phải do nhà máy gia công tự ý thêm vào — khi bản vẽ của khách hàng không đánh dấu sửa biên dạng nhưng điều kiện làm việc rõ ràng thuộc dạng tốc độ cao ít tiếng ồn, cần chủ động đề xuất và xác nhận ở giai đoạn xem xét kỹ thuật, chứ không phải đợi đến khi lắp xong phát sinh tiếng ồn rồi mới khắc phục lại.
VI. Những hiểu lầm thường gặp#
- Coi sửa biên dạng là sai số gia công: Sửa biên dạng là hình dạng sườn răng được chủ ý tạo ra; trên biểu đồ đo lường nó là một đường cong trơn, không phải các điểm sai lệch rời rạc.
- Sao chép cùng một lượng sửa biên dạng bất kể kích thước: Cùng mô-đun nhưng tải khác nhau và chiều rộng mặt răng khác nhau đòi hỏi lượng sửa biên dạng khác nhau; áp dụng một giá trị cố định tất yếu sẽ phù hợp ở một đầu và quá mức ở đầu kia.
- Cho rằng độ chính xác cao thì không cần sửa biên dạng: Cấp DIN 3 giải quyết việc sườn răng có chính xác hay không; sự lệch vùng tiếp xúc dưới tải là vấn đề khác.
- Bỏ qua sự khác biệt giữa vát đầu răng và sửa biên dạng: Vát đầu răng chỉ loại bỏ các góc nhọn và không thay đổi phân bố tiếp xúc theo hướng chiều rộng mặt răng, nên không thể thay thế vát chỉnh hướng răng.
Để xác nhận phương án giá trị sửa đỉnh răng và vát chỉnh hướng răng cho điều kiện làm việc cụ thể, quý khách có thể cung cấp mô-men xoắn, chiều rộng mặt răng và tốc độ trong giai đoạn xem xét kỹ thuật, chúng tôi sẽ đưa ra khuyến nghị dựa trên phân tích tiếp xúc sườn răng; dữ liệu đo thực tế về độ chính xác sườn răng, độ cứng và đường cong sửa biên dạng có thể được phát hành kèm hàng trong báo cáo kiểm tra.
- Năng lực độ chính xác và kiểm tra bánh răng → Kiểm tra độ chính xác bánh răng
- Gia công bánh răng trụ (răng thẳng/răng nghiêng) → Bánh răng trụ
- Biên dạng răng tùy chỉnh phi tiêu chuẩn và phương án sửa biên dạng → Tùy chỉnh bánh răng phi tiêu chuẩn
- Xem xét bản vẽ và điều kiện làm việc → Xem xét kỹ thuật