Cần kiểm tra gì khi kiểm tra đầu vào bánh răng chính xác: Kiểm tra và lấy mẫu phôi bánh răng, thép và linh kiện
Kiểm tra đầu vào gồm mác vật liệu (quang phổ, 1 mẫu/lô), độ cứng phôi 120–180 HBW (3 mẫu/lô), kích thước ngoài theo AQL 1.0, độ đảo mặt ≤0.05 mm và đồng tâm ≤0.03 mm.
Cần kiểm tra gì khi kiểm tra đầu vào bánh răng chính xác: Kiểm tra và lấy mẫu phôi bánh răng, thép và linh kiện
Trả lời cốt lõi: Kiểm tra đầu vào phải giữ vững ba điều — vật liệu có đúng không, chuẩn định vị có đủ không, và còn lượng dư cho các công đoạn tiếp theo không. Trước khi phôi bánh răng được nhập kho, tối thiểu phải kiểm tra bốn hạng mục: mác vật liệu (quang phổ kế, 1 chiếc/lô), độ cứng phôi (3 chiếc/lô, thông thường 120~180 HBW, tùy theo vật liệu), kích thước ngoài (lấy mẫu theo AQL 1.0), và độ đảo mặt đầu ≤0.05 mm cùng độ đồng tâm ≤0.03 mm (3 chiếc/lô). Thép được lấy mẫu theo mẻ/lô nhiệt để xác minh mác thép, còn linh kiện tiêu chuẩn mua ngoài được kiểm tra toàn bộ theo model và ngoại quan. Kế hoạch lấy mẫu thống nhất tuân theo GB/T 2828.1 (tương đương ISO 2859-1): AQL lấy bằng 0 cho đặc tính tới hạn, 1.0 cho đặc tính chính, và 2.5 cho đặc tính chung. Bất cứ thứ gì bị đánh giá không phù hợp đều được cách ly và trả lại; việc chấp nhận có nhượng bộ bắt buộc phải có hồ sơ xem xét.
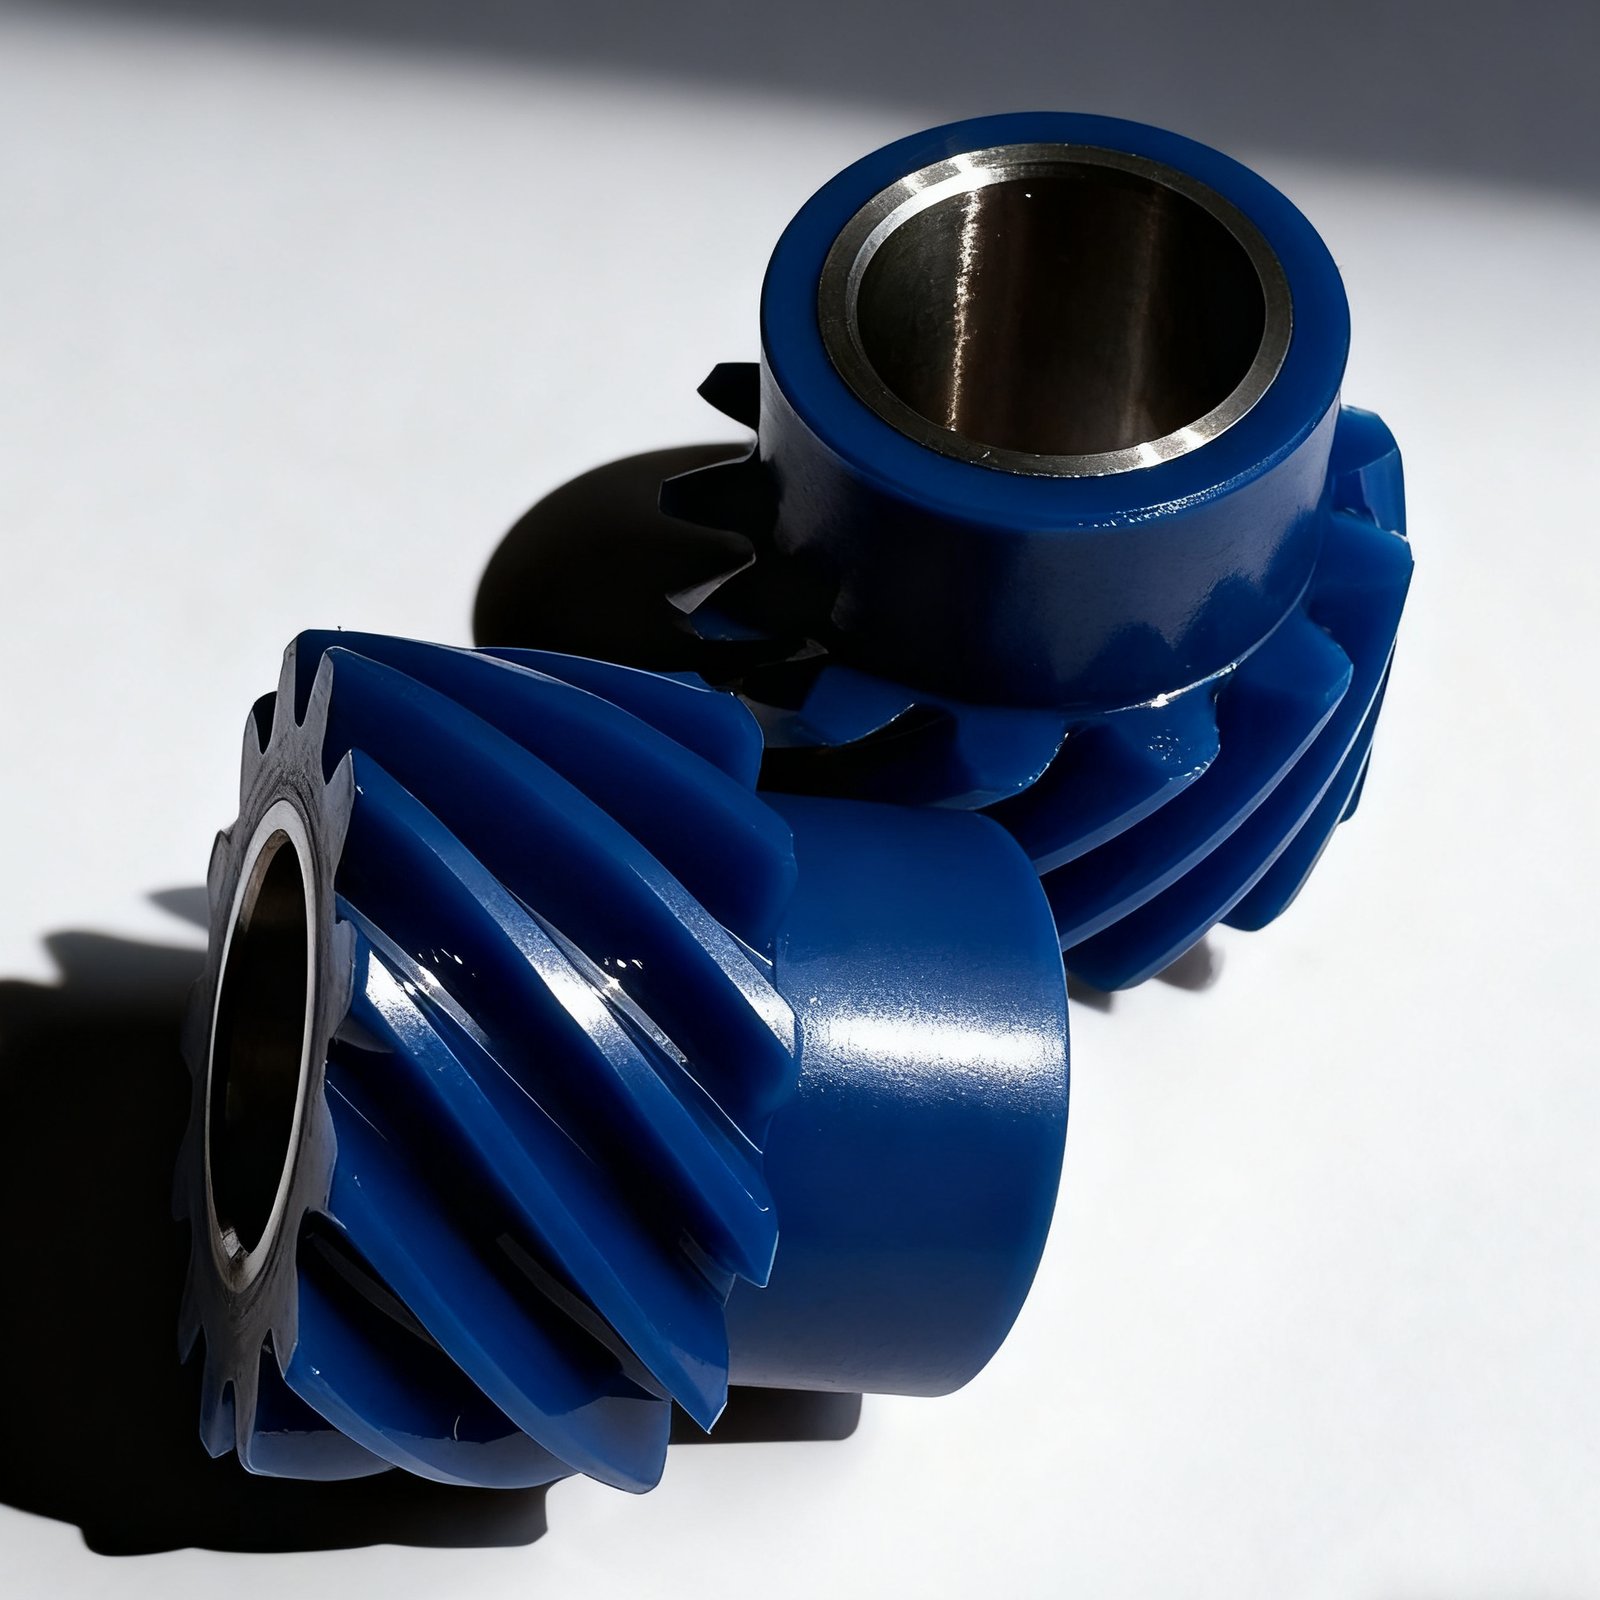
Bánh răng nghiêng nhỏ với mặt răng màu xanh, lỗ trong là chi tiết thép đã gia công hoàn thiện
I. Kiểm tra đầu vào thực sự ngăn ngừa điều gì#
Những vấn đề bị bỏ sót ở giai đoạn đầu vào sẽ phải trả giá ở mọi công đoạn tiếp theo: nếu sai mác vật liệu, toàn bộ thông số nhiệt luyện đều vô ích; nếu độ cứng phôi quá cao, dao phay lăn mòn nhanh và kích thước biên dạng răng bị trôi; nếu lượng dư phôi không đủ hoặc độ đảo vượt dung sai, không thể tìm được chuẩn gia công trước khi nhiệt luyện, và đến giai đoạn mài thì không còn lượng dư để cứu vãn. Vì vậy kiểm tra đầu vào không phải là để cho điểm nhà cung cấp — mà là giữ những vật liệu không nên vào xưởng ở ngoài cửa.
Phạm vi bao gồm phôi bánh răng mua ngoài, phôi rèn, thép thanh, chi tiết đã nhiệt luyện, chi tiết gia công thuê ngoài, và linh kiện tiêu chuẩn mua ngoài như vòng bi, phớt dầu, và ốc vít.
II. Kiểm tra chứng từ trước, rồi mới đến chi tiết#
Nếu chứng từ kèm theo không đầy đủ, trả lại cho bộ phận mua hàng để hoàn thiện trước khi bất cứ thứ gì lên bàn kiểm tra. Bốn loại chứng từ phải được xác minh:
| Chứng từ | Nội dung cần xác minh |
|---|---|
| Phiếu giao hàng | Khớp với đơn đặt hàng; tên hàng, quy cách và số lượng được kiểm tra từng mục |
| Giấy chứng nhận vật liệu | Bản gốc hoặc bản sao có đóng dấu; mác thép và số mẻ/lô phải khớp |
| Báo cáo nhiệt luyện | Phải đi kèm với chi tiết có yêu cầu về độ cứng và chiều sâu lớp thấm |
| Báo cáo kiểm tra xuất xưởng | Dữ liệu kiểm tra của chính nhà cung cấp cho các kích thước then chốt |
Bước này mất mười phút và có thể cứu cả một lô khỏi phải làm lại sau này. Chỉ sau khi chứng từ đầy đủ mới thực hiện kiểm tra ngoại quan và bao bì: không cho phép có gỉ sét và vảy oxit rõ ràng; không cho phép có vết lõm và vết xước ảnh hưởng đến sử dụng hoặc làm tiêu hao lượng dư gia công; chi tiết chưa làm sạch ba via và rìa thừa bị trả lại; dầu bề mặt và tạp chất phải được làm sạch; bao bì phải nguyên vẹn và không ẩm; nhận dạng vật liệu phải rõ ràng và dễ đọc.
III. Phôi bánh răng và chi tiết bánh răng: bốn chỉ tiêu cứng#
Các hạng mục kiểm tra và giá trị chấp nhận đối với phôi bánh răng là tiêu chí cố định của chúng tôi khi nghiệm thu tại xưởng:
| STT | Hạng mục kiểm tra | Dụng cụ kiểm tra | Tiêu chuẩn chấp nhận | Lấy mẫu |
|---|---|---|---|---|
| 1 | Mác vật liệu | Quang phổ kế | Đáp ứng yêu cầu bản vẽ | 1 chiếc/lô |
| 2 | Độ cứng phôi | Máy đo độ cứng | 120~180 HBW (tùy theo vật liệu) | 3 chiếc/lô |
| 3 | Kích thước đường kính ngoài | Thước cặp/panme | Đáp ứng dung sai bản vẽ | AQL 1.0 |
| 4 | Kích thước lỗ trong | Panme đo trong/calip nút | Đáp ứng dung sai bản vẽ | AQL 1.0 |
| 5 | Độ đảo mặt đầu | Đồng hồ so đo đảo | ≤ 0.05 mm | 3 chiếc/lô |
| 6 | Độ đồng tâm | Máy đo tọa độ CMM | ≤ 0.03 mm | 3 chiếc/lô |
| 7 | Độ nhám bề mặt | Máy đo độ nhám | Ra ≤ 3.2 μm | 3 chiếc/lô |
Độ cứng phải theo vật liệu — không phải mác thép nào cũng dùng 120~180 HBW; độ đồng tâm và độ đảo quyết định liệu chi tiết có thể được gá và căn chỉnh trong một lần kẹp cho các công đoạn tiếp theo hay không, và phôi vượt dung sai sẽ trực tiếp trở thành phế phẩm ở giai đoạn mài răng. Đánh giá độ chính xác chi tiết hoàn thiện tuân theo một bộ tiêu chí riêng; để biết cách đọc bước răng, biên dạng và đường xoắn, xem Cách đọc báo cáo kiểm tra bánh răng.
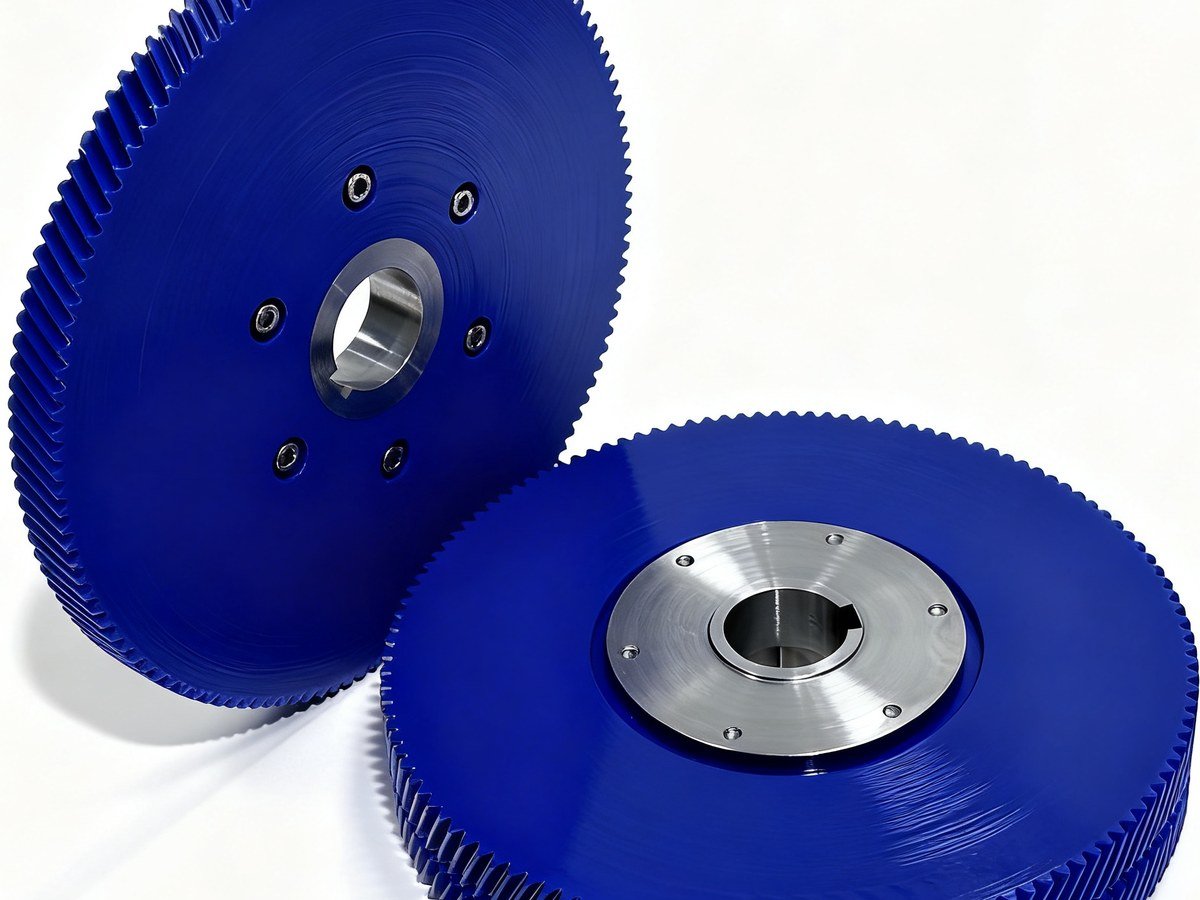 Hai đĩa bánh răng với mặt răng màu xanh, định tâm trên mayơ thép hoàn thiện có rãnh then
IV. Thép và phôi thanh: lấy mẫu theo mẻ/lô nhiệt#
Các vấn đề với phôi thanh thường đồng đều trên toàn bộ mẻ/lô nhiệt, vì vậy việc lấy mẫu phải theo mẻ/lô nhiệt, không phải theo từng chi tiết:
| Hạng mục kiểm tra | Dụng cụ | Tiêu chuẩn | Lấy mẫu |
|---|---|---|---|
| Mác vật liệu | Máy quang phổ phát xạ quang học | Đáp ứng yêu cầu đặt hàng | 1 chi tiết mỗi mẻ/lô nhiệt |
| Độ cứng | Máy đo độ cứng | Theo tiêu chuẩn vật liệu | 3 chi tiết mỗi lô |
| Đường kính/kích thước | Panme | GB/T 702 | 5 chi tiết mỗi lô |
| Chất lượng bề mặt | Quan sát bằng mắt | Không có vết nứt, vết gấp, vết sần | Kiểm tra toàn bộ |
Chất lượng bề mặt được kiểm tra toàn bộ vì vết nứt và vết gấp chỉ lộ ra sau khi tiện, đến lúc đó vật liệu đã được đưa vào sản xuất. Kích thước đường kính được đánh giá theo dung sai cho phép của GB/T 702 — không áp dụng dung sai bản vẽ cho vật liệu thô.
V. Linh kiện tiêu chuẩn mua ngoài: sai mẫu mã là điểm không#
| Danh mục | Hạng mục kiểm tra |
|---|---|
| Vòng bi | Mẫu mã, thương hiệu, khe hở, độ linh hoạt khi quay |
| Phớt dầu | Quy cách, vật liệu, tính toàn vẹn của mép phớt |
| Chi tiết xiết | Quy cách, cấp tính năng, chất lượng ren (GB/T 3098) |
Thương hiệu vòng bi và cấp khe hở là hai hạng mục dễ bị thay thế nhất; nếu bản vẽ quy định P5 thì nghiệm thu theo P5 — không chấp nhận những lời hứa miệng rằng “hiệu năng là như nhau”.
VI. Lấy mẫu: phân cấp theo AQL, không chỉ lấy ngẫu nhiên vài chi tiết#
Lấy mẫu thuộc tính theo từng lô được thực hiện thống nhất theo GB/T 2828.1 (tương đương ISO 2859-1), cỡ mẫu được lấy theo khoảng cỡ lô: 3 chi tiết cho tối đa 25 chi tiết, 8 chi tiết cho 26~150 chi tiết, 13 chi tiết cho 151~500 chi tiết và 20 chi tiết cho 501~1200 chi tiết. Mức kiểm tra được chia thành thường, tăng cường và giảm nhẹ: kiểm tra thường dùng AQL 1.0, tăng cường siết chặt xuống 0.65, giảm nhẹ nới lỏng đến 1.5.
Phân loại khuyết tật gắn liền với việc lấy mẫu: đặc tính tới hạn (Loại A) dùng AQL 0, bất kỳ lần xuất hiện nào đều bị đánh giá là không phù hợp; đặc tính chính (Loại B) dùng AQL 1.0; đặc tính chung (Loại C) dùng AQL 2.5. Việc phân loại được cố định trong giai đoạn xem xét bản vẽ — không thể đợi đến lúc kiểm tra mới thảo luận hạng mục nào được tính là tới hạn.
VII. Ba phương án xử lý sau khi đánh giá#
- Nghiệm thu: dán nhãn nghiệm thu màu xanh lá và nhập kho.
- Nghiệm thu nhượng bộ: sau khi xem xét, dán nhãn màu vàng và nhập kho; phải nêu rõ lý do nhượng bộ và người phê duyệt, đồng thời phải giới hạn phạm vi sử dụng.
- Không phù hợp: dán nhãn màu đỏ, chuyển sang khu cách ly, xử lý theo quy trình sản phẩm không phù hợp và không đưa ra sản xuất.
Hồ sơ kiểm tra được lưu trữ theo lô và có thể truy xuất theo lô. Khi khách hàng yêu cầu báo cáo kiểm tra xuất hàng, dữ liệu kiểm tra đầu vào là điểm khởi đầu của chuỗi truy xuất. Để biết cách bố trí năng lực kiểm tra đầy đủ (đo bánh răng cho module 0.5~20 và đường kính ngoài lên đến 800 mm, độ cứng Rockwell/Vickers/Brinell, độ nhám đến độ phân giải 0.001 μm), xem Kiểm tra chất lượng; đối với đơn hàng tùy chỉnh theo bản vẽ với hồ sơ được lưu trữ xuyên suốt các giai đoạn đầu vào, trong quá trình và xuất hàng, hãy bắt đầu từ Gia công bánh răng tùy chỉnh.