Mảnh đầu, tuần tra, mảnh cuối: thiết lập kiểm tra trong quá trình cho gia công hàng loạt bánh răng
Ba điểm kiểm tra (mảnh đầu, tuần tra mỗi 2 giờ hoặc 50 chiếc, mảnh cuối) với giá trị nghiệm thu cố định: độ đảo hướng tâm sau phay lăn ≤0,05 mm, sai lệch prôfin sau mài ≤10 μm, độ nhám Ra ≤0,8 μm.
Mảnh đầu, tuần tra, mảnh cuối: thiết lập kiểm tra trong quá trình cho gia công hàng loạt bánh răng
Trả lời cốt lõi: Vai trò của kiểm tra trong quá trình là chặn đứng bất thường trước khi xảy ra phế phẩm hàng loạt. Kiểm tra chi tiết đầu tiên xác nhận rằng chi tiết đầu tiên đạt đầy đủ kích thước sau khi chuyển đổi sản phẩm, thay dao hoặc điều chỉnh máy trước khi cho phép sản xuất hàng loạt; kiểm tra tuần tra lấy mẫu mỗi 2 giờ hoặc mỗi 50 chi tiết, theo dõi sự trôi kích thước sau mài mòn dao; kiểm tra chi tiết cuối cùng thực hiện kiểm tra toàn bộ kích thước vào cuối lô và so sánh với chi tiết đầu tiên để xác nhận rằng toàn bộ lô không bị trôi theo mài mòn dao. Giá trị nghiệm thu phải được ghi cố định trên phiếu công nghệ — độ đảo hướng kính vòng răng sau phay lăn ≤0.05 mm, sai lệch biên dạng răng sau mài răng ≤10 μm, độ nhám bề mặt răng Ra ≤0.8 μm — không đánh giá theo cảm tính của người vận hành.
Một bánh răng trải qua tiện, phay lăn hoặc bào răng, cà răng, nhiệt luyện, mài răng, khoan và các công đoạn khác từ phôi thanh đến thành phẩm. Vấn đề ở các chi tiết hàng loạt hiếm khi là một chi tiết đơn lẻ bị tính sai; phần lớn là sau khi một mũi cắt nào đó mòn đi, không ai phát hiện, và hàng trăm chi tiết tiếp theo đều vượt dung sai cùng lúc.
I. Ba điểm kiểm soát, mỗi điểm quản lý một đoạn#
| Điểm kiểm soát | Thời điểm | Quản lý nội dung gì | Đánh giá |
|---|---|---|---|
| Kiểm tra chi tiết đầu tiên | Đầu ca, chuyển đổi sản phẩm, thay dao, sau điều chỉnh thiết bị | Toàn bộ kích thước quan trọng trên bản vẽ, ngoại quan, kẹp và định vị | Chỉ cho phép sản xuất hàng loạt nếu đạt; giữ lại mẫu cho đến khi hoàn thành lô |
| Kiểm tra tuần tra | Mỗi 2 giờ hoặc mỗi 50 chi tiết một lần | Kích thước công đoạn quan trọng, mài mòn dao, ngoại quan | Dừng máy và điều chỉnh ngay khi phát hiện bất thường, truy ngược các chi tiết đã gia công |
| Kiểm tra chi tiết cuối cùng | Khi hoàn thành lô, trước khi chuyển đổi, chi tiết cuối trước khi hết ca | Kiểm tra toàn bộ kích thước, so sánh từng mục với chi tiết đầu tiên | Xác nhận toàn bộ lô ổn định và mài mòn dao nằm trong phạm vi kiểm soát |
Mục dễ bị bỏ qua nhất là chi tiết cuối cùng. Chi tiết đầu tiên được chú ý vì sợ phải làm lại; chi tiết cuối cùng thường bị coi là “sắp hết ca rồi”. Nhưng chi tiết cuối cùng chính là bằng chứng duy nhất có thể chứng minh toàn bộ lô không dần trôi theo mài mòn dao — nếu chi tiết đầu tiên đạt và chi tiết cuối cùng vượt dung sai, thì hàng trăm chi tiết ở giữa đều cần được đánh giá lại.
II. Tiện thô và phay lăn: những công đoạn đặt nền móng#
Giai đoạn tiện thô để lại lượng dư, không phải kích thước cuối cùng. Trọng tâm kiểm tra là lượng dư có đủ không và chuẩn có đúng không: đường kính ngoài và chiều dài ±0.2 mm (thước kẹp), lỗ trong ±0.1 mm (đồng hồ đo lỗ trong), độ đảo mặt đầu ≤0.10 mm (đồng hồ so), lượng dư gia công để lại 0.5~1.0 mm. Nếu để lại quá ít lượng dư, nó sẽ bị biến dạng nhiệt luyện tiêu hao hết và không thể mài; nếu để lại quá nhiều, thời gian mài răng tăng gấp đôi và có thể xảy ra cháy mài — mục này điển hình nhất là dựa vào “đặt bằng chi tiết đầu tiên, xác nhận bằng chi tiết cuối cùng.”
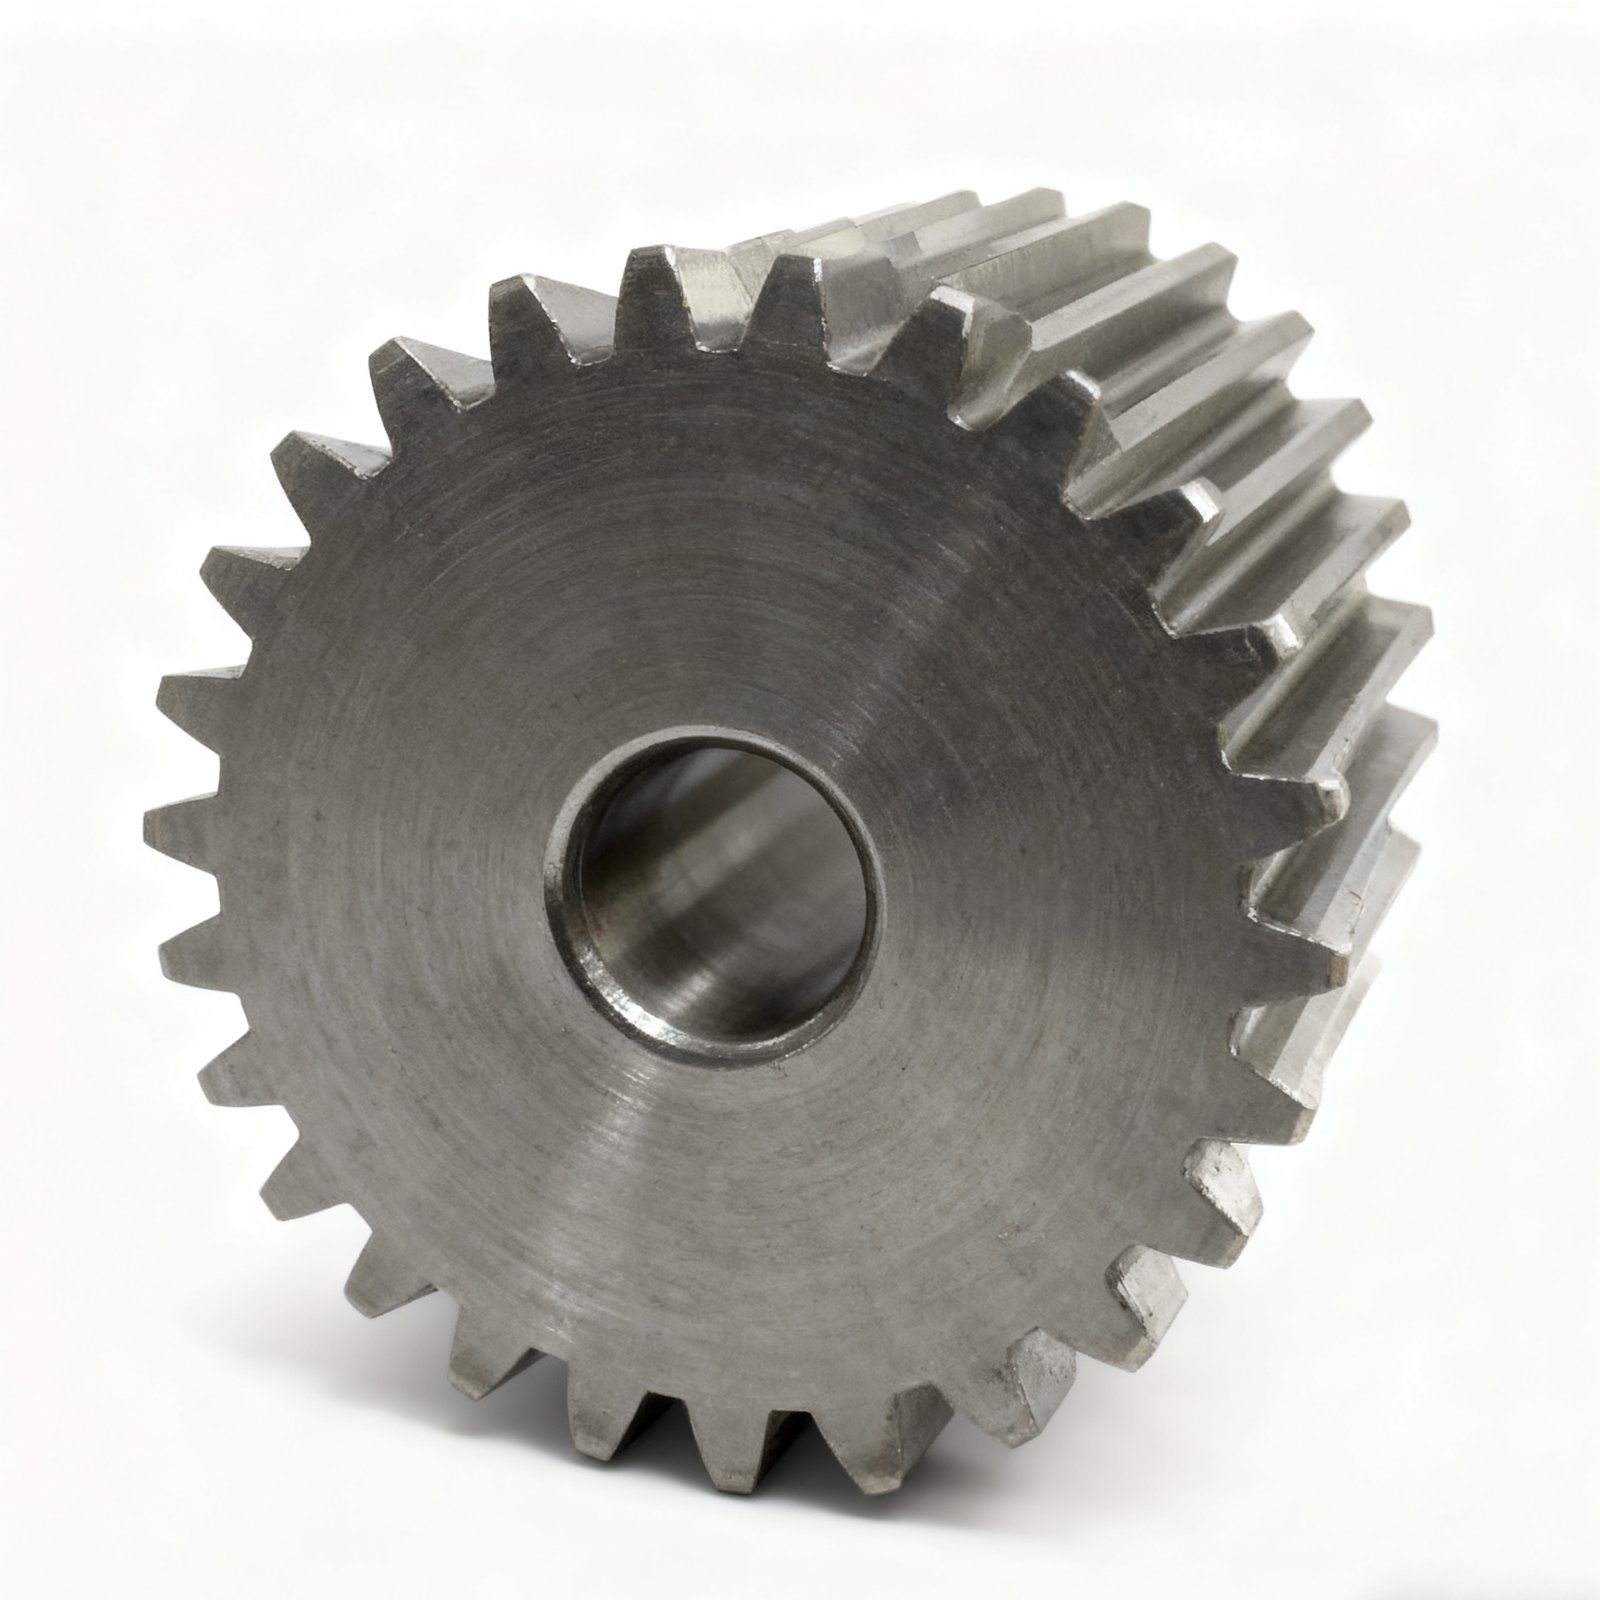
Bánh răng trụ thép, răng ở trạng thái sau phay lăn/phay, lỗ trong đã gia công
Kiểm tra sau phay lăn hoặc bào răng tập trung vào hai loại đại lượng ảnh hưởng trực tiếp đến ăn khớp: chiều dày răng và độ đảo:
| Hạng mục kiểm tra | Yêu cầu | Dụng cụ |
|---|---|---|
| Chiều dài pháp tuyến chung (Wk) | Theo bản vẽ | Panme đo pháp tuyến chung |
| Chiều dày răng | Theo bản vẽ | Thước kẹp đo chiều dày răng |
| Độ đảo hướng kính vòng răng (Fr) | ≤0.05 mm | Đồ gá đo đảo + đồng hồ so |
| Độ nhám bề mặt răng | Ra ≤3.2 μm | Mẫu so sánh độ nhám |
| Vát cạnh đầu răng | Vát đều | Kiểm tra bằng mắt |
Chiều dài pháp tuyến chung là chỉ số trôi nhạy nhất đối với phay lăn: mài mòn dao, biến dạng nhiệt của máy và độ võng của phôi gần như đều thể hiện trên nó trước tiên, vì vậy thường được đo mỗi 50 chi tiết và ghi vào biểu đồ kiểm soát X-R, xem xu hướng chứ không chỉ xem giá trị đơn lẻ.
III. Xử lý nhiệt và mài răng: hai công đoạn không thể sửa chữa sau khi đã thực hiện#
Xử lý nhiệt là công đoạn duy nhất “không thể thay đổi sau khi đã làm”. Độ cứng không đủ có thể tôi lại, nhưng thoát cacbon, nứt và biến dạng vượt dung sai thường dẫn trực tiếp đến việc phải loại bỏ.
| Hạng mục kiểm tra | Yêu cầu | Dụng cụ |
|---|---|---|
| Độ cứng bề mặt | 58~63 HRC | Máy đo độ cứng Rockwell |
| Độ cứng lõi | 30~42 HRC | Máy đo độ cứng Rockwell |
| Chiều sâu lớp thấm hiệu dụng | 0,8~1,5 mm (theo bản vẽ) | Máy đo độ cứng Vickers / kim tương |
| Thoát cacbon bề mặt | Không được phép | Kính hiển vi kim tương |
| Biến dạng | ≤0,10 mm | Bàn kiểm tra + đồng hồ so |
| Nứt | Không được phép | Kiểm tra hạt từ |
Xử lý nhiệt được quản lý theo lô lò; mỗi lô lò đều lưu giữ phương thức xếp hàng, đường cong nhiệt độ, môi trường tôi và kết quả lấy mẫu. Nếu lấy mẫu trong cùng một lò không đạt, toàn bộ lò được xem xét lại — khóa chặt rủi ro trong phạm vi lô lò thực tế hơn là kiểm tra toàn bộ từng chi tiết.
Mài răng là bước cuối cùng để nâng cao độ chính xác, và yêu cầu kiểm tra của nó cũng chi tiết nhất:
| Hạng mục kiểm tra | Yêu cầu | Dụng cụ |
|---|---|---|
| Sai lệch bước răng lũy tích tổng (Fp) | ≤25 μm | Trung tâm đo bánh răng |
| Sai lệch biên dạng răng (Fα) | ≤10 μm | Trung tâm đo bánh răng |
| Sai lệch đường xoắn (Fβ) | ≤10 μm | Trung tâm đo bánh răng |
| Độ đảo hướng tâm (Fr) | ≤15 μm | Trung tâm đo bánh răng |
| Độ nhám bề mặt răng | Ra ≤0,8 μm | Máy đo độ nhám |
| Cháy mài | Không được phép | Kiểm tra ăn mòn axit / quan sát bằng mắt |
| Chiều dài pháp tuyến chung (Wk) | Theo bản vẽ | Panme đo pháp tuyến chung |
Chi tiết đầu tiên của mài răng được đưa đến trung tâm đo bánh răng để lập báo cáo đầy đủ, sau đó cứ mỗi 50 chi tiết lấy mẫu một lần. Mài mòn đá mài gây ra sự thay đổi chậm về hình dạng biên dạng răng, không thể phát hiện chỉ bằng chiều dài pháp tuyến chung; các hạng mục sai lệch này bắt buộc phải đưa đến trung tâm đo.
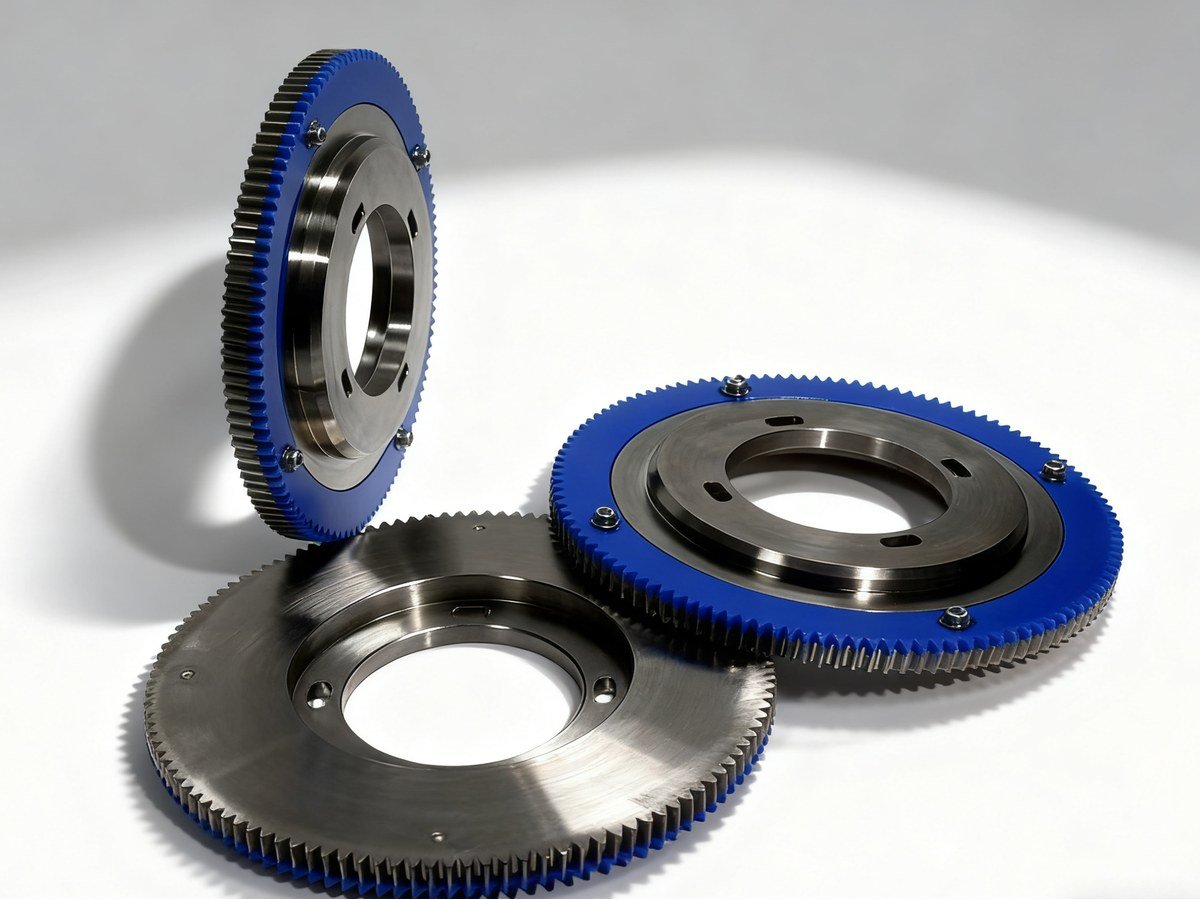 Ba vành răng ngoài thành mỏng đường kính lớn, răng ở trạng thái sau khi hoàn thiện, mặt đầu có lỗ ren lắp ghép
IV. Trình tự xử lý sau khi phát sinh bất thường#
- Người vận hành phát hiện bất thường trong tự kiểm tra → dừng máy → thông báo cho nhân viên kiểm tra → truy xuất và điều tra các chi tiết đã gia công trước đó;
- Nhân viên kiểm tra phát hiện bất thường trong tuần tra → gắn biển “tạm dừng sản xuất” → thông báo cho tổ trưởng hoặc giám đốc phân xưởng → xem xét và xử lý;
- Chi tiết đầu tiên không đạt → điều chỉnh hoặc sửa đá thiết bị → kiểm tra lại chi tiết đầu tiên → chỉ tiếp tục sản xuất sau khi đạt;
- Cả lô không đạt → chuyển sang quy trình xử lý sản phẩm không phù hợp, cách ly, xem xét và quyết định sửa chữa hoặc loại bỏ.
Điểm mấu chốt nằm ở bước truy xuất trong bước đầu tiên: sau khi dừng máy, phải có thể trả lời được “tổng cộng đã gia công bao nhiêu chi tiết từ chi tiết đạt cuối cùng đến nay”. Điều này đòi hỏi hồ sơ kiểm tra liên tục — thời gian kiểm tra, số thứ tự chi tiết và giá trị đo của từng ca đều được lưu hồ sơ. Một khi hồ sơ có khoảng trống, việc truy xuất chỉ có thể mở rộng ra toàn bộ ca, và tổn thất sẽ bị khuếch đại.
Thời hạn lưu giữ hồ sơ cũng khác nhau: hồ sơ công đoạn tiện thô, cà răng và khoan được lưu 3 năm; biểu đồ kiểm soát X-R của phay lăn, hồ sơ lô lò xử lý nhiệt và báo cáo đo bánh răng của mài răng được lưu 5 năm. Đối với đơn hàng xuất khẩu hoặc đánh giá bên thứ hai của khách hàng, bộ hồ sơ này là bằng chứng trực tiếp nhất.
V. Cách liên kết với thượng nguồn và hạ nguồn#
Kiểm tra trong quá trình liên kết với thượng nguồn là kiểm tra đầu vào và với hạ nguồn là kiểm tra đầu ra. Kiểm tra đầu vào kiểm soát vật liệu và lượng dư (xem Kiểm tra đầu vào bánh răng chính xác kiểm những gì), kiểm tra trong quá trình kiểm soát sự trôi của từng công đoạn, và kiểm tra đầu ra kiểm soát ngoại quan, đánh dấu và báo cáo kèm theo — ba phân đoạn được liên kết với nhau tạo thành một chuỗi chất lượng hoàn chỉnh. Hệ thống kiểm tra của Geyon Transmission bao phủ bánh răng trụ, bánh răng côn và bộ bánh răng trục vít với mô-đun 0.5~20; sau khi mài bánh răng, bước răng, biên dạng răng và đường xoắn ốc đều được xuất từng mục một trên trung tâm đo bánh răng.
Bạn có một lô bánh răng hoặc vành răng cần giao hàng ổn định, và chưa chắc chắn cách thiết lập các điểm kiểm tra và tần suất lấy mẫu? Hãy gửi bản vẽ và số lượng lô; đội ngũ kỹ thuật sẽ tiến hành rà soát bản vẽ trước, sau đó cung cấp kế hoạch bằng văn bản về quy trình công nghệ, hạng mục kiểm tra và dung sai cho phép. Yêu cầu báo giá gia công bánh răng.