齿面修形到底改什么?齿廓修缘与齿向鼓形各解决什么问题
齿面修形改的不是精度等级,而是齿面在载荷下的接触位置。本文说明齿廓修缘与齿向鼓形各自解决什么问题:修缘针对啮入啮出冲击与高频啸叫,鼓形针对载荷下的偏载与齿端应力集中;并说明修形在磨齿工序实现、修形量按工况计算、用齿轮测量中心按曲线验收,以及提需求时要给齐的三项工况参数。
齿面修形到底改什么?齿廓修缘与齿向鼓形各解决什么问题
齿轮修形改的不是精度等级,而是"接触位置"。 磨齿把齿廓偏差 Fα、螺旋线偏差 Fβ 控制到 10μm 以内,解决的是单件齿面准不准;修形则是在理论齿形上主动去掉或加上几微米到几十微米,解决的是这一对齿轮在载荷下、在箱体变形时,齿面到底在哪里接触、怎么进入啮合。齿廓修缘针对啮入啮出的冲击和噪音,齿向鼓形针对载荷下的偏载和齿端应力集中。两件事不冲突:好齿面先靠磨齿做到位,再靠修形把接触区调到服役状态。
一句话概括:磨齿管"齿形对不对",修形管"接触好不好"。
一、先分清三个概念,别混着说#
做齿轮沟通时,“精度"“修形"“倒角"常被当成一回事,其实回答的是三个不同问题:
| 概念 | 英文 | 改的是 | 目的 | 谁决定的 |
|---|---|---|---|---|
| 齿廓精度/螺旋线精度 | Profile / Lead accuracy | 齿面偏离理论齿形的量 | 单件齿面加工准不准 | 磨齿工艺、机床、砂轮 |
| 齿廓修形/齿向修形 | Profile / Lead modification | 在理论齿形上主动增减的形状 | 载荷下接触位置与平稳性 | 设计计算、服役工况 |
| 齿端倒角/棱边修整 | Chamfering / Edge break | 齿端尖角 | 去毛刺、防磕碰、便于装配 | 工艺习惯 |
前两个都作用在齿面上,但一个是"接近理论值”,一个是"有意偏离理论值”。混着说,客户会以为修形是加工误差。
二、齿廓修形:管啮入啮出的冲击#
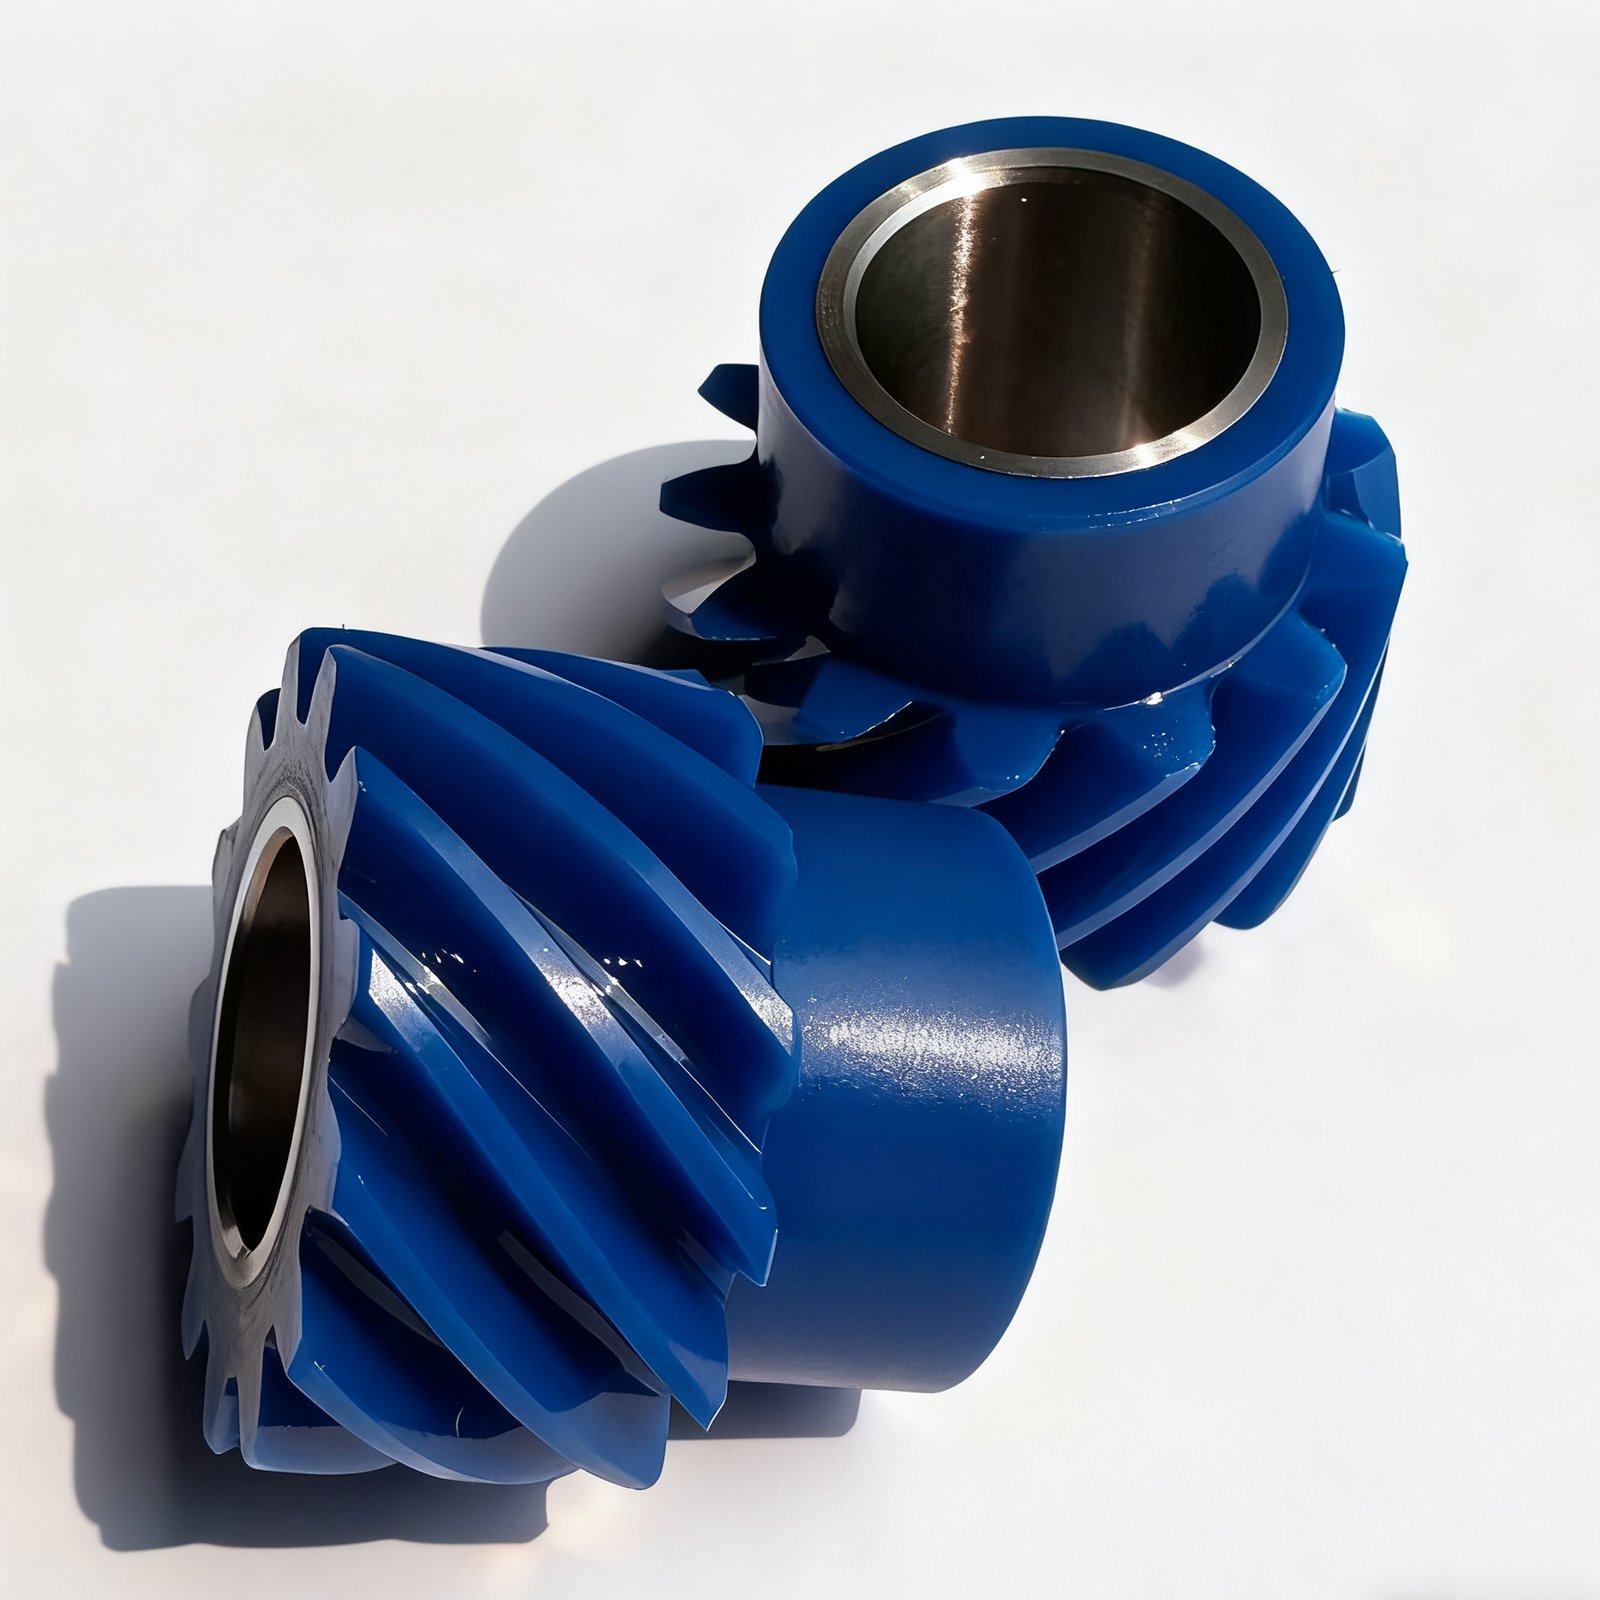
齿廓修形(Profile modification) 指在齿顶或齿根附近,沿齿廓方向有意识地修去一小段材料的做法,最常见的是齿顶修缘。
齿轮刚进入啮合和即将退出啮合时,受力齿对的变形、基节误差会让实际接触点偏离理论位置,齿顶棱角先顶上,产生冲击和噪音。修缘就是在齿顶留一段微小的"让位”。
| 修形位置 | 常见做法 | 解决的问题 | 应用场合 |
|---|---|---|---|
| 齿顶修缘 | 齿顶一小段齿廓修去数微米到数十微米 | 啮入冲击、啮合噪音 | 高速、低噪要求 |
| 齿根修形 | 齿根对应段让位 | 啮出冲击 | 常与齿顶配对使用 |
| 齿顶+齿根对称 | 两端各修一段 | 双向传动、正反转 | 减速机、机器人关节 |
修缘量给多少,取决于模数、载荷和转速。模数越大、载荷越高,让位量越大;同一台设备上,M2 和 M8 的齿用同一个修缘量,往往一头没效果、一头削弱承载。修缘量必须按具体齿轮算,不套用固定值。
客户抱怨"高速有啸叫、降速就消失"时,先别急着换材料:确认中心距、齿廓偏差都合格后,再看齿顶是不是没有修缘、或者修缘量太小——这种高频啸叫很多是啮入冲击,不是齿面精度不够。
三、齿向修形:管载荷下的偏载#
齿向修形(Lead modification) 指沿齿宽方向改变齿面的做法,最常见的是齿向鼓形,即把齿面沿齿宽方向做成中间微凸的鼓形。
理想状态下齿宽方向应该是全宽均匀接触。但实际受载时,轴会弯曲、箱体会变形,受力一上来齿面两端就先接触,中间反而脱开,接触区变成两端的窄条:齿端应力集中,还会把噪音和早期点蚀引出来。
| 载荷状态 | 无修形齿面接触 | 齿向鼓形后接触 | 结果 |
|---|---|---|---|
| 空载 | 全宽线接触 | 中间先接触 | 运行平稳 |
| 受载(轴变形) | 两端先接触、应力集中 | 接触区向中间扩展 | 应力分布更均匀 |
| 偏载(安装误差) | 一端偏重 | 鼓形吸收部分偏载 | 抗偏载能力更好 |
鼓形量同样按载荷和齿宽定:修得太多,接触区变小、单位面积载荷上升;修得太少,等于没修。齿宽越宽,齿向偏载越明显——齿宽 60mm 以上、又是悬臂安装的斜齿轮,建议按工况给鼓形量,不要按"标准件默认全齿宽直线"出厂,否则首批装机后两端易点蚀。
四、修形由谁在什么环节做#
修形是齿面精加工阶段的能力,必须在磨齿工序上实现,普通滚齿、插齿很难控制这个量。
| 工序 | 能达到的修形能力 | 说明 |
|---|---|---|
| 滚齿/插齿 | 基本不修形 | 用于留磨余量、粗成形 |
| 剃齿 | 可修少量 | 常用于中小模数直齿 |
| 磨齿(成形磨/蜗杆磨) | 按修形曲线加工 | 高端齿面修形的主要实现方式 |
| 检测 | 齿轮测量中心测出修形曲线 | 用齿廓偏差、螺旋线偏差图表核对 |
依据公司现有检测与工艺口径:磨齿精度最高可达 DIN 3 级,磨齿后齿廓偏差 Fα、螺旋线偏差 Fβ 按 10μm 以内控制,齿面粗糙度 Ra ≤ 0.8μm,渗碳淬火齿轮齿面硬度 58~62HRC。修形曲线是否做到位,用齿轮测量中心逐齿测出来对比设计曲线即可,不靠手感判断。
| 参数 | 常见控制口径 | 检测手段 |
|---|---|---|
| 齿廓偏差 Fα | ≤ 10 μm | 齿轮测量中心 |
| 螺旋线偏差 Fβ | ≤ 10 μm | 齿轮测量中心 |
| 齿面粗糙度 Ra | ≤ 0.8 μm | 粗糙度仪 |
| 表面硬度 | 58~62 HRC | 洛氏硬度计 |
| 磨削烧伤 | 不允许 | 酸蚀检查/目视 |
五、什么时候该提修形,怎么提#
修形不是所有齿轮都要做,判断路径可以简化成三条:
- 明确不要修形:低速、重载、开式传动、对噪音不敏感,按理论齿形出即可。
- 建议齿廓修缘:转速高、噪音指标被卡、正反转频繁的闭式传动。
- 建议齿向鼓形:齿宽较宽、悬臂安装、载荷大且轴系易变形的场合。
提修形需求时,把三样给齐最省事:实际传递扭矩、齿宽与安装方式、工作转速范围。有这三样,修形量和曲线方向能一次算到接近服役状态;只给个模数齿数,只能按经验给,效果打折扣。修形是设计端和加工端一起定的参数,不是加工厂自己加的——客户图纸没标修形、但工况明显属于高速低噪时,工程评审阶段就该主动提出并确认,别等装机出噪音再返工。
六、常见误区#
- 把修形当加工误差:修形是有意为之的齿面形状,测量图上是平顺曲线,不是散乱的偏差点。
- 修形量不分大小一律照搬:同一模数不同载荷、不同齿宽,修形量不同,套固定值必然一头合适一头过头。
- 以为精度高就不用修形:DIN 3 级解决的是齿面准不准,载荷下的接触区偏载是另一回事。
- 忽略齿端倒角与修形的区别:齿端倒角只是去尖角,不改变齿宽方向的接触分布,替代不了齿向鼓形。
需要针对具体工况确认齿廓修缘与齿向鼓形的取值方案,可在工程评审阶段提供扭矩、齿宽、转速,由我方按齿面接触分析给出建议;齿面精度、硬度与修形曲线的实测数据可随货出具检测报告。