精密齿轮来料检验验什么:齿坯、钢材与配套件的检查项和抽样口径
来料检验不是走过场。这篇文章列出齿轮毛坯、钢材棒料、外购标准件的具体检查项与允收值——毛坯硬度 120~180 HBW、端面跳动 ≤0.05 mm、同轴度 ≤0.03 mm、粗糙度 Ra ≤3.2 μm,抽样按 GB/T 2828.1 分级(关键特性 AQL 0、重要特性 1.0、一般特性 2.5),并说明合格、让步接收、退货三种结果的去向。
精密齿轮来料检验验什么:齿坯、钢材与配套件的检查项和抽样口径
核心答案:来料检验要卡住三样东西——材质对不对、基准够不够、后续工序还有没有余量。齿坯入库前至少验四项:材料牌号(光谱,每批 1 件)、毛坯硬度(每批 3 件,一般 120~180 HBW,按材料定)、外形尺寸(按 AQL 1.0 抽)、端面跳动 ≤0.05 mm 与同轴度 ≤0.03 mm(每批 3 件)。钢材按炉批取样验牌号,配套件按型号与外观全检。抽样方案统一按 GB/T 2828.1(等同 ISO 2859-1),关键特性 AQL 取 0,重要特性 1.0,一般特性 2.5。判不合格就隔离退货,让步接收必须有评审记录。
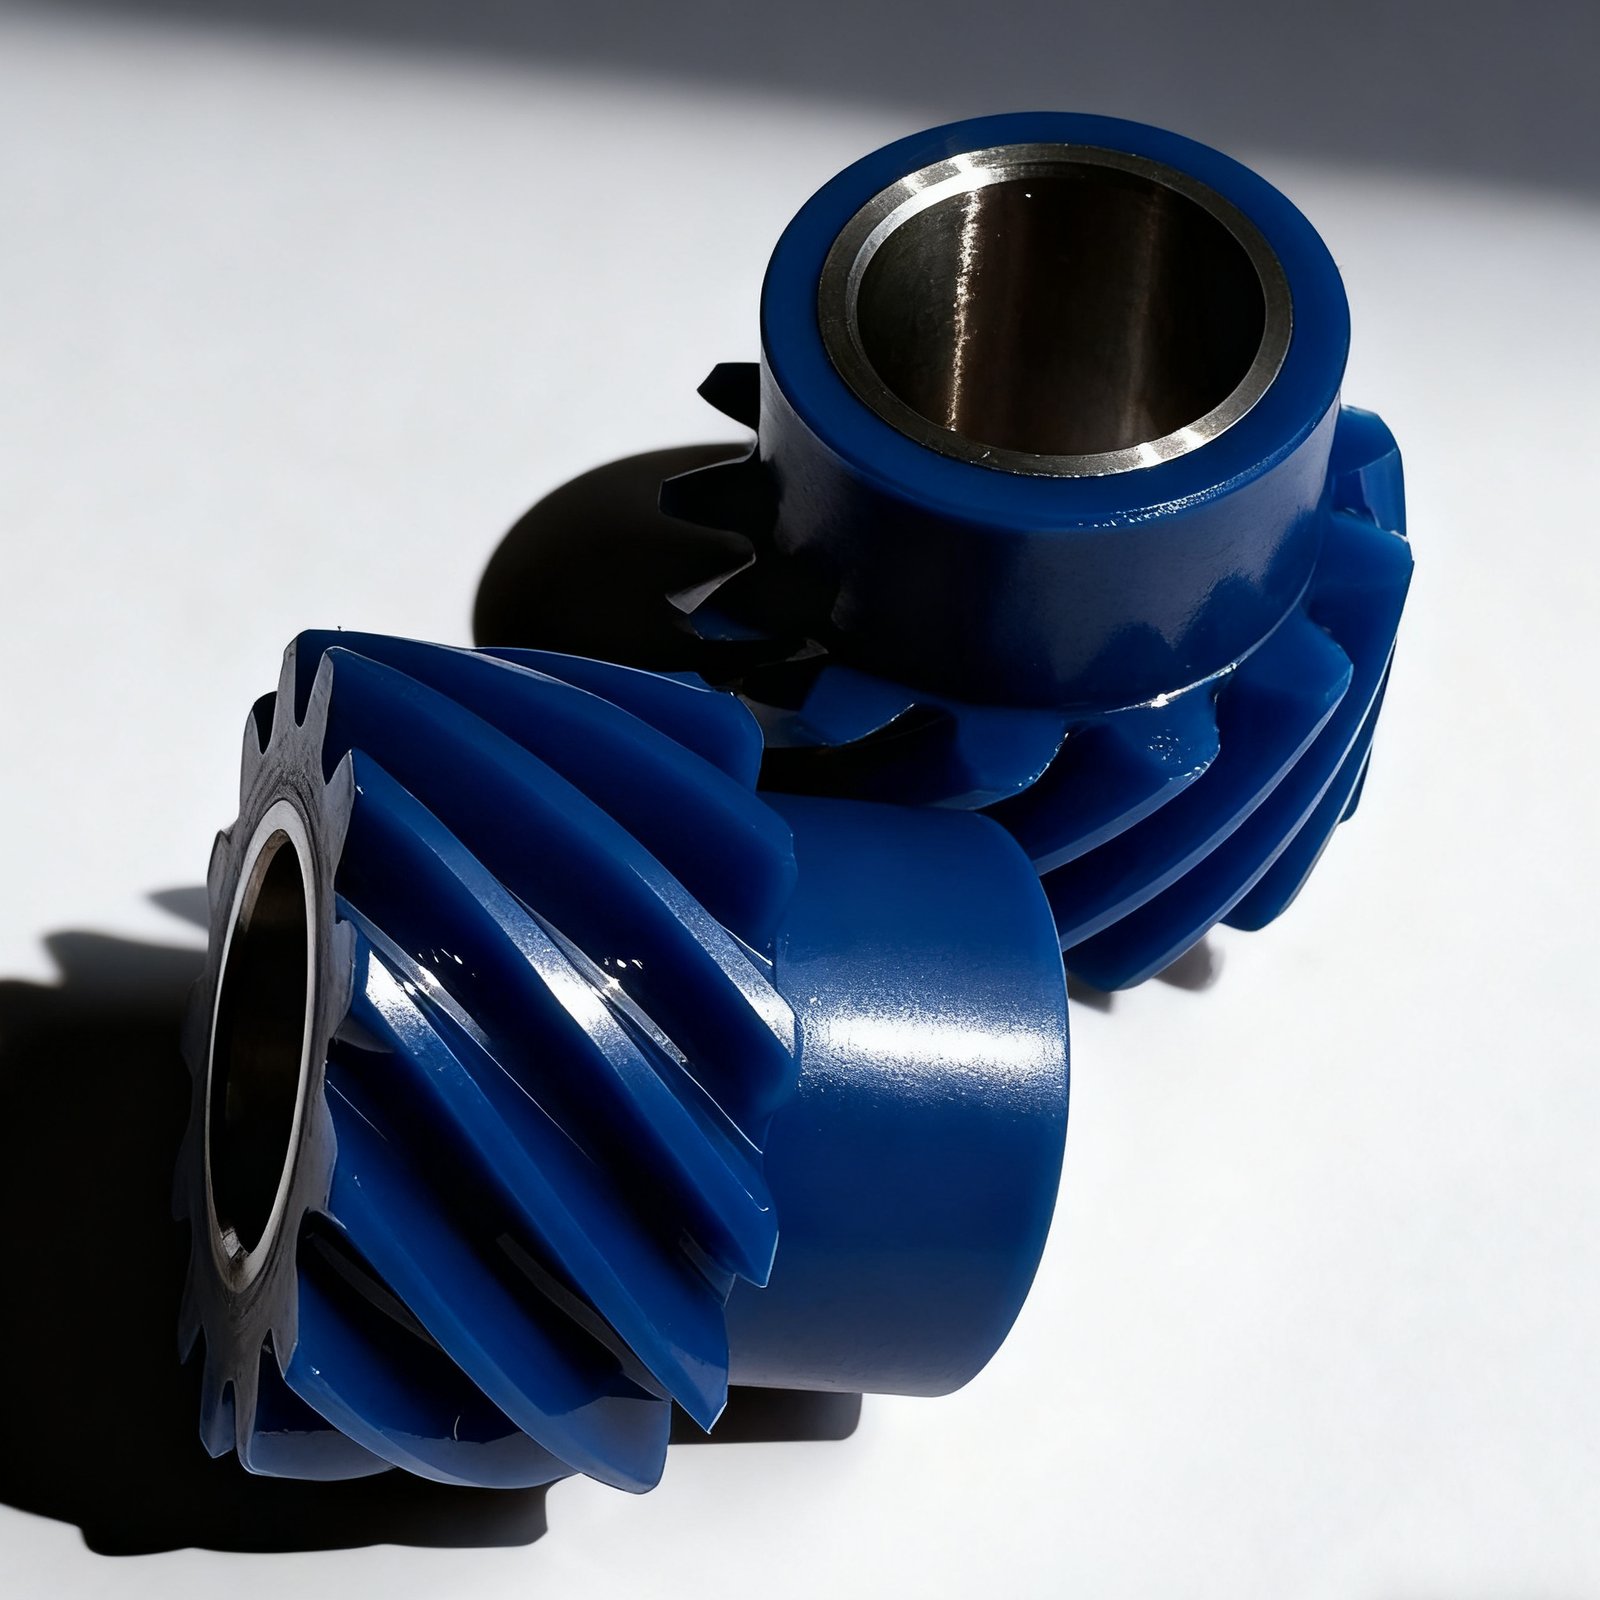
蓝色齿面的斜齿小齿轮,内孔为精加工钢件
一、来料检验真正防的是什么#
来料这一关漏掉的问题,后面每一道工序都要替它买单:材质牌号错了,热处理参数全废;毛坯硬度偏高,滚齿刀具磨损快、齿形尺寸漂;毛坯余量不足或跳动超差,热处理前就找不到加工基准,磨齿阶段再想救已经没量了。所以来料检验不是为了给供应商打分,是把不该进车间的料挡在门外。
适用范围覆盖外购齿轮毛坯、锻件、棒料、热处理件、外协加工件,以及轴承、油封、紧固件这类配套件。
二、先对资料,再看件#
随货资料不齐,先退回采购补齐,不上检测台。要核的是四份东西:
| 资料 | 核什么 |
|---|---|
| 送货单 | 与采购订单一致,品名、规格、数量逐项对 |
| 材质证明书 | 原件或盖章复印件,牌号与炉批号要能对上 |
| 热处理报告 | 有硬度、层深要求的件必须随附 |
| 出厂检验报告 | 供应商自检的关键尺寸数据 |
这一步花十分钟,能省掉后面一批货的返工。资料齐了才做外观与包装检查:明显锈蚀、氧化皮不允许;会影响使用或吃掉加工余量的磕碰伤、划痕不允许;毛刺飞边未清理的退回;表面油污异物清理干净;包装无破损受潮;物料标识清晰可辨。
三、齿坯与齿轮件:四项硬指标#
齿轮毛坯的检查项和允收值,是我们下厂验收时的固定口径:
| 序号 | 检查项 | 检测工具 | 允收标准 | 抽样 |
|---|---|---|---|---|
| 1 | 材料牌号 | 光谱仪 | 符合图纸要求 | 每批 1 件 |
| 2 | 毛坯硬度 | 硬度计 | 120~180 HBW(依材料定) | 每批 3 件 |
| 3 | 外径尺寸 | 卡尺/千分尺 | 符合图纸公差 | AQL 1.0 |
| 4 | 内孔尺寸 | 内径千分尺/塞规 | 符合图纸公差 | AQL 1.0 |
| 5 | 端面跳动 | 偏摆仪 | ≤ 0.05 mm | 每批 3 件 |
| 6 | 同轴度 | 三坐标 | ≤ 0.03 mm | 每批 3 件 |
| 7 | 表面粗糙度 | 粗糙度仪 | Ra ≤ 3.2 μm | 每批 3 件 |
硬度这一项要按材料走,不是所有钢种都套 120~180 HBW;同轴度与跳动这两项决定后续能不能用一刀装夹找正,超差的毛坯在磨齿阶段会直接变成废品。成品阶段的精度判定另有一套口径,齿距、齿廓、螺旋线怎么读,见齿轮检测报告怎么看。
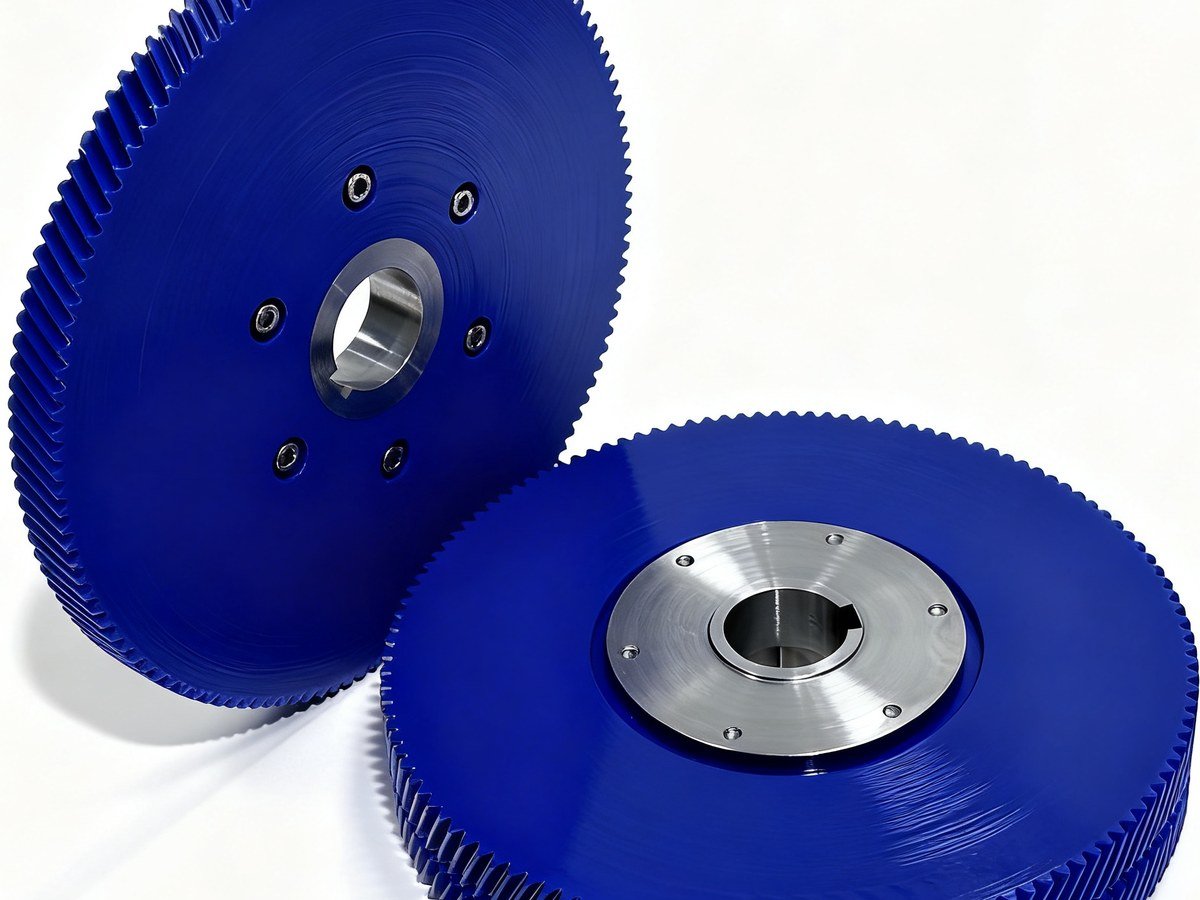 两件蓝色齿面的齿轮盘,中心为带键槽的精加工钢质轮毂
四、钢材与棒料:按炉批取样#
棒料的问题往往同一炉批整批一致,取样要按炉批来,不是按件:
| 检查项 | 工具 | 标准 | 抽样 |
|---|---|---|---|
| 材质牌号 | 光谱分析仪 | 符合订单要求 | 每炉批 1 件 |
| 硬度 | 硬度计 | 按材料标准 | 每批 3 件 |
| 直径/尺寸 | 千分尺 | GB/T 702 | 每批 5 件 |
| 表面质量 | 目视 | 无裂纹、折叠、结疤 | 全检 |
表面质量全检是因为裂纹和折叠在车削后才暴露,那时料已经投进去了。直径尺寸按 GB/T 702 的允许偏差判定,别用图纸公差去套原材料。
五、外购标准件:型号对不上就是零分#
| 类别 | 检查项 |
|---|---|
| 轴承 | 型号、品牌、游隙、旋转灵活性 |
| 油封 | 规格、材质、刃口完整性 |
| 紧固件 | 规格、强度等级、螺纹质量(GB/T 3098) |
轴承的品牌和游隙等级是最容易被替换的两项,图纸写了 P5 就按 P5 收,不接受"性能一样"的口头承诺。
六、抽样:按 AQL 分级,不是随便抽几个#
批量的计数抽样统一按 GB/T 2828.1(等同 ISO 2859-1)执行,按批量分段取样本量:25 件以内取 3 件,26~150 件取 8 件,151~500 件取 13 件,501~1200 件取 20 件。检验水平分正常、加严、放宽三档,正常检验用 AQL 1.0,加严收紧到 0.65,放宽放到 1.5。
缺陷分级跟抽样挂在一起:关键特性(A 类)AQL 取 0,出现即判不合格;重要特性(B 类)AQL 1.0;一般特性(C 类)AQL 2.5。分级在图纸评审阶段就定好,不能等检验时再商量哪些算关键。
七、判定之后的三个去向#
- 合格:贴绿色合格标签,入库。
- 让步接收:经评审后贴黄色标签入库,必须写明让步理由与审批人,同时限定使用范围。
- 不合格:贴红色标签,转隔离区,按不合格品流程处理,不进入生产。
检验记录随批次归档,按批可查。客户要出货检测报告时,来料这一段的数据就是追溯链的起点。整套检测能力怎么配(模数 0.5~20、外径 800 mm 以内的齿轮测量、洛氏维氏布氏硬度、粗糙度到 0.001 μm 分辨率),见质量检测;要按图纸定制并对来料、过程、出货三段都留档的订单,从非标齿轮定制进来谈。