首件、巡检、末件:齿轮批量加工的过程检验怎么设,异常才不会被批量放大
过程检验不是多填几张表。首件检验卡住换型、换刀、调机后的第一批,巡检按每 2 小时或每 50 件抽一次盯住刀具磨损与尺寸漂移,末件检验用全尺寸对比确认整批稳定。本文给出粗车、滚齿、热处理、磨齿四道关键工序的检验项与允收值,以及异常时先停哪一步、追溯多少件。
首件、巡检、末件:齿轮批量加工的过程检验怎么设,异常才不会被批量放大
核心答案:过程检验的作用是在批量报废发生之前把异常拦下来。首件检验在换型、换刀、调机后确认第一件全尺寸合格才允许跑批;巡回检验按每 2 小时或每 50 件抽检,盯刀具磨损后的尺寸漂移;末件检验在批次结束时做全尺寸检测并与首件对比,确认整批没有随刀具磨损跑偏。允收值要写死在工艺卡上——滚齿后齿圈径向跳动 ≤0.05 mm、磨齿后齿廓偏差 ≤10 μm、齿面粗糙度 Ra ≤0.8 μm,不靠操作工凭手感判断。
一件齿轮从棒料到成品要过车削、滚齿或插齿、剃齿、热处理、磨齿、钻孔等多道工序。批量件出问题,极少是单件算错,多是某一刀磨损之后没人发现,后面几百件一起超差。
一、三个节点,各管一段#
| 节点 | 时机 | 管什么 | 判定 |
|---|---|---|---|
| 首件检验 | 每班次开始、换型换产、换刀、设备调整后 | 图纸全部关键尺寸、外观、装夹定位 | 合格才允许批量生产,样品保留到本批完成 |
| 巡回检验 | 每 2 小时或每 50 件抽一次 | 关键工序尺寸、刀具磨损、外观 | 发现异常立即停机调整,并追溯已加工件 |
| 末件检验 | 批次完成、换产前、下班前最后一件 | 全尺寸检测,与首件逐项对比 | 确认整批稳定、刀具磨损在可控范围 |
最容易被省掉的是末件。首件有人盯,因为怕返工;末件常被当成"反正快下班了"。但末件恰恰是唯一能证明整批没有随刀具磨损逐渐跑偏的证据——首件合格、末件超差,中间那几百件都要重新评估。
二、粗车与滚齿:打基础的工序#
粗车阶段留的是余量,不是最终尺寸。检验重点是余量够不够、基准正不正:外径与长度 ±0.2 mm(卡尺)、内孔 ±0.1 mm(内径百分表)、端面跳动 ≤0.10 mm(百分表)、加工余量留 0.5~1.0 mm。余量留少了,热处理变形一吃掉就没法磨;留多了,磨齿工时翻倍还可能磨出烧伤,这一项最典型地靠"首件定、末件核"。
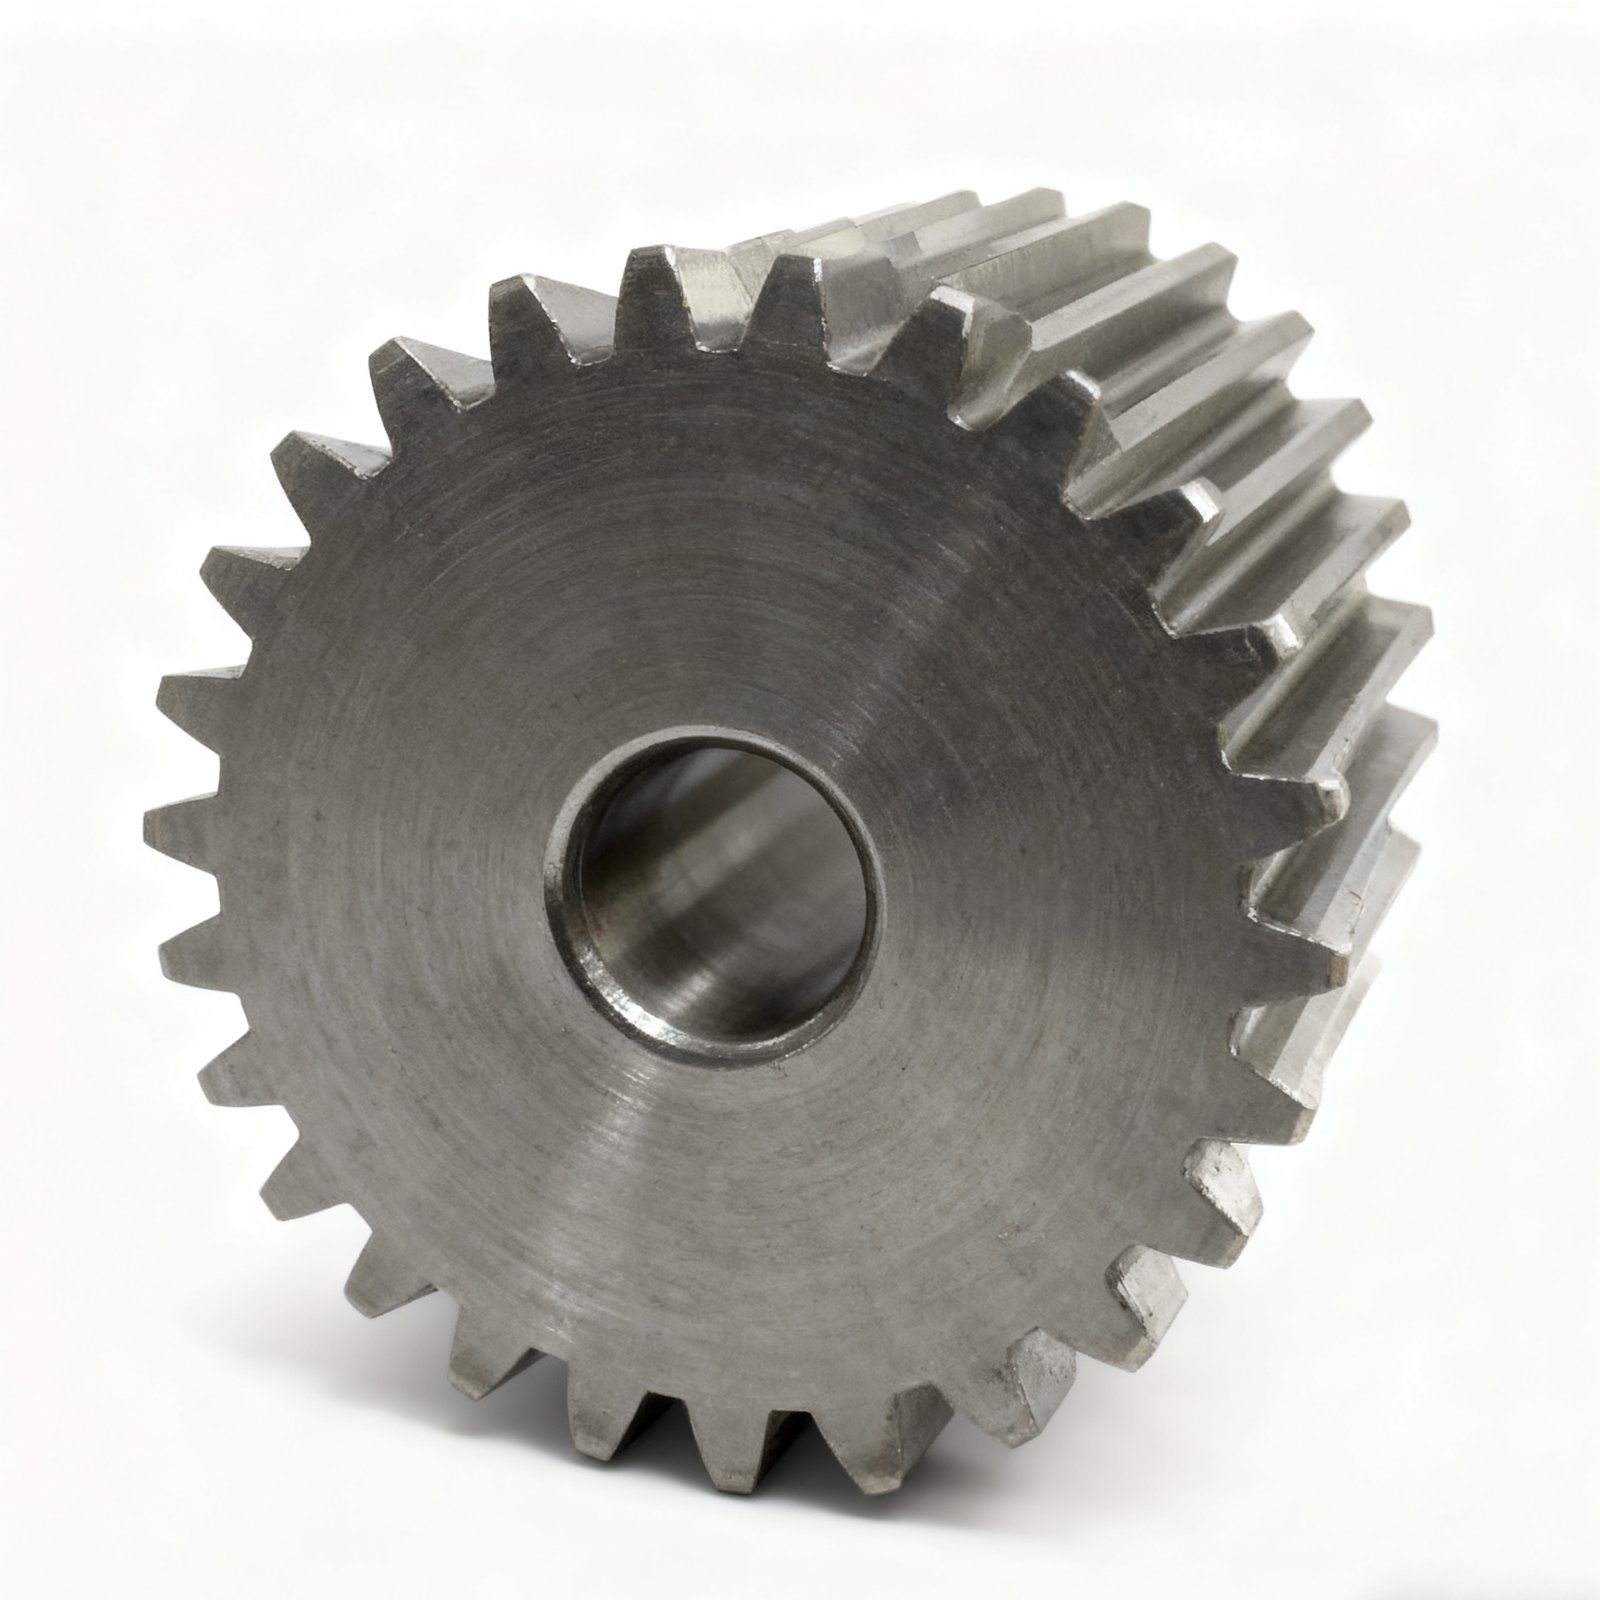
钢制直齿圆柱齿轮,齿部为滚齿/铣齿后状态,内孔已加工
滚齿或插齿后的检验,重点是齿厚与跳动这两类直接影响啮合的量:
| 检验项目 | 要求 | 工具 |
|---|---|---|
| 公法线长度(Wk) | 按图纸 | 公法线千分尺 |
| 齿厚 | 按图纸 | 齿厚卡尺 |
| 齿圈径向跳动(Fr) | ≤0.05 mm | 偏摆仪 + 百分表 |
| 齿面粗糙度 | Ra ≤3.2 μm | 粗糙度对比块 |
| 齿端去毛刺 | 倒角均匀 | 目视 |
公法线长度是滚齿最灵敏的漂移指标:刀具磨损、机床热变形、工件让刀,几乎都先在它身上表现出来,所以通常每 50 件必测并记入 X-R 控制图,看趋势而不是只看单值。
三、热处理与磨齿:最不能事后补的两道#
热处理是唯一"做完就没法改"的工序。硬度不足可以重新淬火,但脱碳、裂纹、变形超差往往直接判废。
| 检验项目 | 要求 | 工具 |
|---|---|---|
| 表面硬度 | 58~63 HRC | 洛氏硬度计 |
| 芯部硬度 | 30~42 HRC | 洛氏硬度计 |
| 有效硬化层深度 | 0.8~1.5 mm(按图纸) | 维氏硬度计 / 金相 |
| 表面脱碳 | 不允许 | 金相显微镜 |
| 变形量 | ≤0.10 mm | 检测平台 + 百分表 |
| 裂纹 | 不允许 | 磁粉探伤 |
热处理按炉批管理,每炉批留存装炉方式、温度曲线、淬火介质与抽检结果。同炉抽检不合格,整炉评审——把风险锁在炉批范围内,比逐件全检现实。
磨齿是把精度做上去的最后一步,检验要求也最细:
| 检验项目 | 要求 | 工具 |
|---|---|---|
| 齿距累积偏差(Fp) | ≤25 μm | 齿轮测量中心 |
| 齿廓偏差(Fα) | ≤10 μm | 齿轮测量中心 |
| 螺旋线偏差(Fβ) | ≤10 μm | 齿轮测量中心 |
| 径向跳动(Fr) | ≤15 μm | 齿轮测量中心 |
| 齿面粗糙度 | Ra ≤0.8 μm | 粗糙度仪 |
| 磨削烧伤 | 不允许 | 酸蚀检查 / 目视 |
| 公法线长度(Wk) | 按图纸 | 公法线千分尺 |
磨齿的首件上齿轮测量中心出全套报告,之后每 50 件抽检。砂轮磨损带来的是齿廓形状的缓慢变化,单靠公法线卡不住,这几项偏差必须上测量中心。
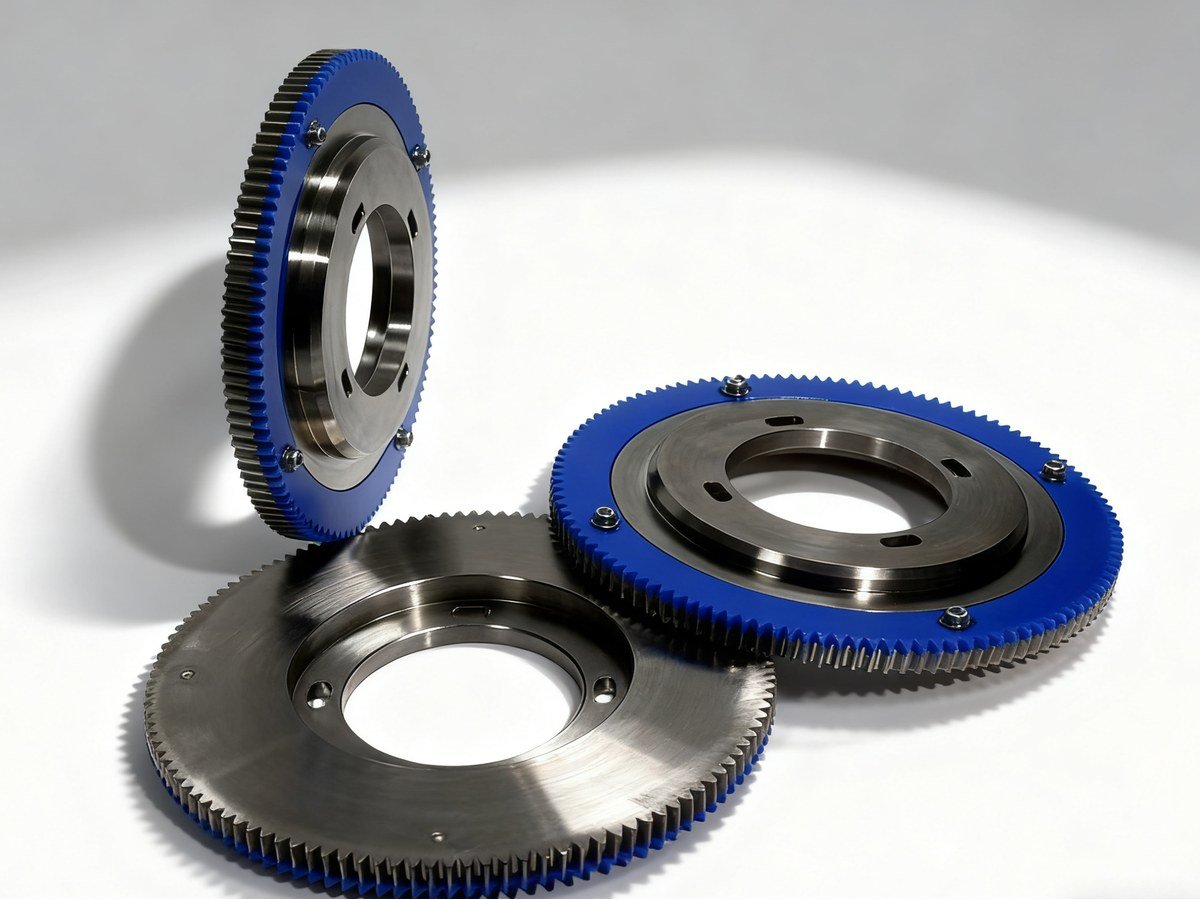 三件大直径薄壁外齿圈,齿部精加工后状态,端面带安装螺纹孔
四、异常发生后的处置顺序#
- 操作工自检发现异常 → 停机 → 通知检验员 → 对前序已加工件追溯排查;
- 检验员巡检发现异常 → 挂"暂停生产"标识 → 通知班长或车间主管 → 评审处置;
- 首件不合格 → 调整或修整设备 → 重做首件检验 → 合格后才继续生产;
- 批量不合格 → 转入不合格品处理流程,隔离、评审、判定返修或报废。
关键在第一步的追溯:停机之后要能回答"从上一件合格品到现在一共加工了多少件"。这要求检验记录连续——每班的检验时间、件号、实测值都在册。记录一断档,追溯只能扩大到整个班次,损失被放大。
记录保存期也不同:粗车、剃齿、钻孔的过程记录保存 3 年;滚齿的 X-R 控制图、热处理炉批记录、磨齿的齿轮测量报告保存 5 年。出口订单或客户二方审核时,这套记录是最直接的证据。
五、和上下游怎么衔接#
过程检验上游接来料检验,下游接出货检验。来料卡住材质与余量(见精密齿轮来料检验验什么),过程卡住每一道工序的漂移,出货卡住外观、标识与随货报告,三段接起来才是一条完整的质量链。格扬传动的检测体系覆盖模数 0.5~20 的圆柱齿轮、锥齿轮与蜗轮蜗杆,磨齿后的齿距、齿廓、螺旋线在齿轮测量中心逐项出数。
有一批需要稳定交付的齿轮或齿圈,不确定检验节点和抽样频次怎么设?把图纸和批量发过来,工程团队先做图纸评审,再给出工艺路线、检验项目与允许偏差的书面方案。索取齿轮加工报价。